Le soudage bout à bout reste la méthode d'assemblage la plus couramment utilisée dans les systèmes de tuyauterie HDPE ; cependant, le succès de cette méthode dépend largement de la compétence de l'opérateur. Quel que soit le degré de sophistication de l'équipement technique, un opérateur qui saute les étapes de préparation ou applique incorrectement les paramètres du processus produit une soudure peu fiable. Dans cet article, nous abordons pourquoi la formation des opérateurs est essentielle, ses éléments théoriques et pratiques, les erreurs fréquentes, la valeur de l'apprentissage sur le terrain et le processus de certification.
Pourquoi la compétence de l'opérateur est-elle déterminante ?
Le processus de soudage bout à bout se compose d'étapes interdépendantes : chauffage, mise sous pression et refroidissement. Comme chacune de ces étapes peut varier en fonction des propriétés des matériaux et des conditions environnementales, tant les connaissances techniques que l'expérience de terrain de l'opérateur revêtent une grande importance. Une application incorrecte peut produire une soudure apparemment sans défaut mais comportant une faiblesse dans sa structure interne ; ce type d'erreurs n'est détecté qu'au moment du test de pression ou d'une défaillance après installation, et entraîne des conséquences coûteuses. Un opérateur compétent élimine ces risques avant qu'ils ne surviennent dans la soudure.
La combinaison de l'expérience acquise sur le terrain et des connaissances théoriques fait de l'opérateur un expert capable de prendre une décision juste et rapide lorsqu'il est confronté à des conditions hors normes. Cet équilibre ne se construit pas en peu de temps ; il s'établit pas à pas grâce à un processus de formation conscient et régulier.
Les bases de la formation théorique
Connaissance des matériaux et comportement du HDPE
L'opérateur doit comprendre les propriétés thermiques du matériau HDPE. La connaissance de la plage de température à laquelle il se ramollit, de la manière dont il réagit à la pression et de son comportement lors du refroidissement facilite la compréhension des paramètres du processus. La façon dont les différentes densités et classes de tuyaux peuvent varier dans les conditions de soudage fait également partie intégrante de la formation théorique. Savoir comment le matériau HDPE est affecté par l'humidité, les rayons UV et l'exposition chimique contribue à une évaluation correcte des conditions de terrain.
Normes et procédures de soudage
Les applications de soudage bout à bout sont évaluées selon diverses normes nationales et internationales. La capacité de l'opérateur à lire et interpréter les exigences de ces normes et les documents de procédure de soudage lui permet de communiquer efficacement avec les inspecteurs de projet. La connaissance des règles déterminant dans quels cas le soudage ne doit pas être effectué ou doit être arrêté constitue également un élément essentiel de la formation théorique. Pouvoir décider de ne pas poursuivre le travail dans des conditions inadéquates relève, au-delà des connaissances techniques, d'une conscience de la responsabilité professionnelle.
Reconnaissance des équipements et sécurité
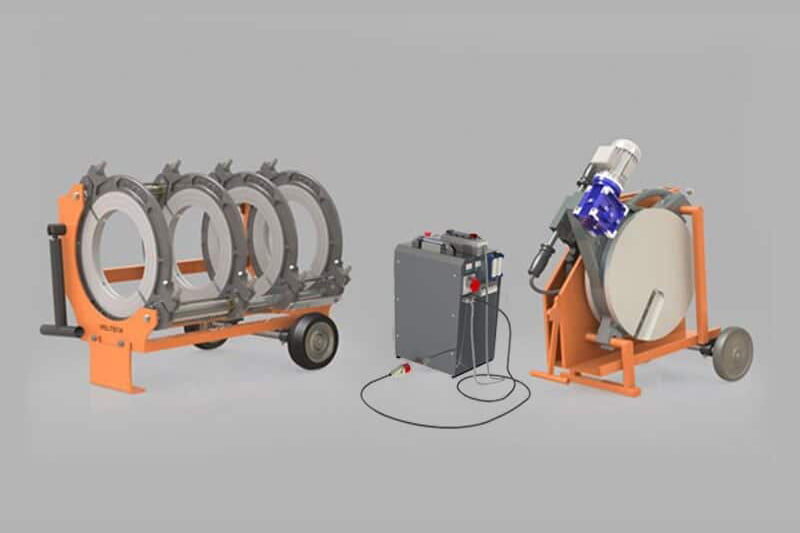
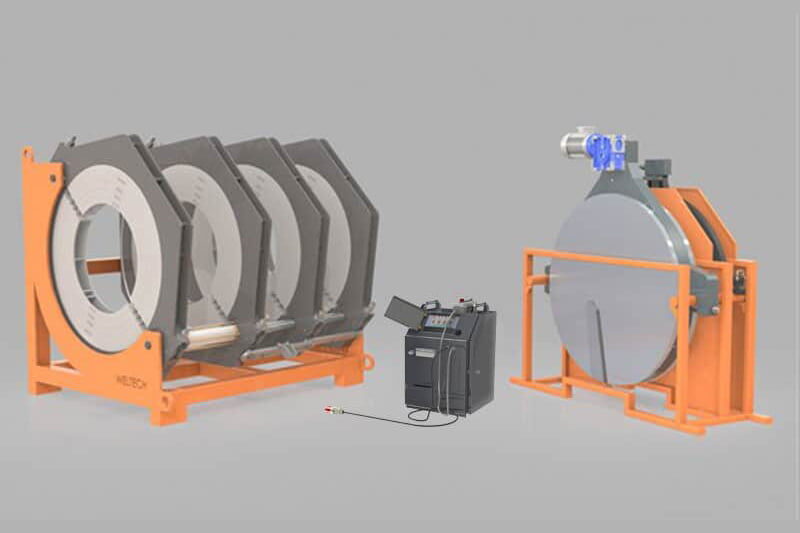
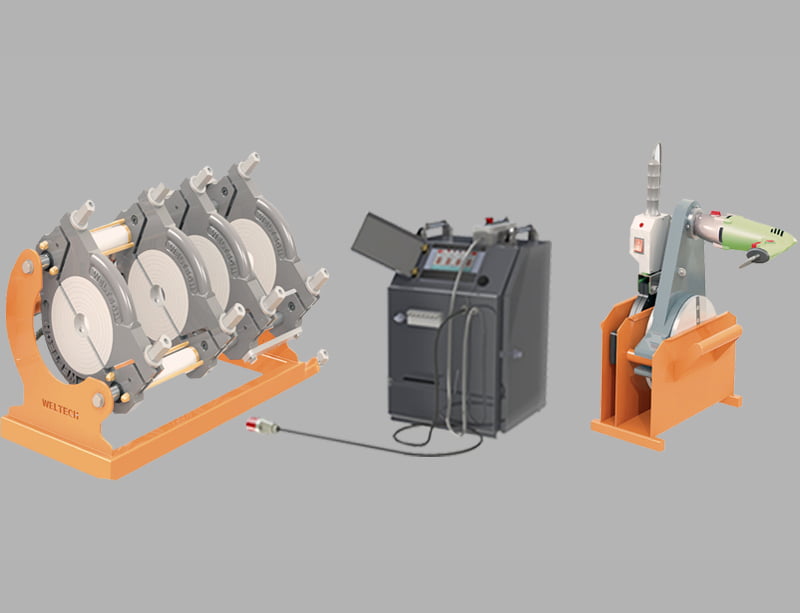
La fonction des composants de la machine, la reconnaissance des symptômes de défaillance et les procédures d'utilisation sûre sont des éléments indispensables de la formation théorique. L'opérateur doit avoir une connaissance de base des plaques chauffantes, de l'unité de fraisage frontal, des pinces de fixation et du panneau de commande de la machine. Ces connaissances soutiennent la prise de décision rapide et le travail sûr dans les conditions de terrain. Les procédures de travail sûres protègent non seulement la sécurité personnelle, mais aussi la durée de vie de l'équipement et la qualité de la soudure.
Formation pratique et étapes de préparation
Préparation de la surface du tuyau
La première étape de la formation pratique est la préparation correcte des extrémités des tubes. Les extrémités des tubes doivent être aplanies à l'aide de l'unité de fraisage afin que les surfaces de soudage soient parallèles et propres. Après le fraisage, les surfaces doivent être nettoyées pour éviter que des copeaux ne pénètrent dans la zone de soudage ; il convient de veiller à ce que le chiffon ou la solution utilisée pour le nettoyage ne laisse aucun résidu sur la surface. Une négligence dans la préparation de la surface annule toutes les étapes suivantes ; c'est pourquoi cette phase est la partie de la formation pratique qui nécessite le plus de répétitions.
Alignement et fixation
Le bon alignement des extrémités des tubes sur la machine détermine la géométrie de la soudure. Le désalignement peut poser problème tant sur les diamètres extérieurs que sur l'axe intérieur ; c'est pourquoi l'alignement doit être vérifié à la fois visuellement et à l'aide d'un dispositif. Une fois les pinces serrées, la fixation ne doit pas être relâchée avant la fin du cycle de soudage. Les opérateurs souhaitant raccourcir la phase de fixation peuvent négliger cette étape sous la pression du temps ; la formation pratique renforce ce réflexe dans la bonne direction.
Plaque chauffante et mise sous pression
Il est important que la plaque chauffante atteigne la bonne température et que cette température soit maintenue de manière stable. La plaque est mise en contact avec les surfaces du tube avec une certaine pression ; cette durée de contact et cette valeur de pression varient selon le diamètre du tube et les propriétés du matériau. La vitesse de mouvement lors du retrait de la plaque, ainsi que l'application de la pression d'assemblage dans le bon ordre et aux bonnes valeurs, influencent directement la qualité de la soudure. La vitesse de transition entre ces étapes peut être correctement appliquée grâce au réflexe acquis en pratique.
Étape de refroidissement et de contrôle
Une fois la soudure terminée, l'assemblage ne doit pas être déplacé pendant une certaine durée et les pinces doivent rester fixes. Cette durée de refroidissement ne peut être raccourcie ; un relâchement prématuré entraîne une déformation permanente. Une fois le refroidissement terminé, une inspection visuelle doit être effectuée ; les anomalies visuelles telles que la formation irrégulière du bourrelet, l'asymétrie ou les changements de couleur doivent être notées. L'inspection visuelle peut ne pas suffire à elle seule ; dans les cas douteux, les méthodes d'essai pertinentes doivent être mises en œuvre.
Erreurs fréquentes
- Omission du nettoyage de la surface après fraisage
- Démarrage du cycle sans vérification de l'alignement
- Utilisation de la plaque chauffante avant qu'elle n'atteigne la température suffisante
- Application d'une vitesse de retrait de la plaque trop lente ou trop rapide
- Relâchement des pinces avant la fin de la durée de refroidissement
- Non-tenue ou tenue incomplète de l'enregistrement des paramètres
- Réalisation de soudures sans mesures de protection dans des conditions météorologiques défavorables
Certification et amélioration continue
La certification de l'opérateur de soudage bout à bout atteste à la fois de la compétence de l'opérateur et offre une garantie au propriétaire du projet. Les programmes de certification combinent examen théorique et évaluation des performances pratiques. Après l'obtention du certificat, des formations de remise à niveau régulières et des audits sur le terrain permettent de maintenir les connaissances à jour et applicables. En cas de travail avec un nouvel équipement ou des classes de tubes différentes, une formation complémentaire est recommandée.
La certification n'est pas un objectif unique ; c'est un engagement continu en matière de qualité. Parallèlement à l'évolution de la technologie et des normes, la mise à jour des connaissances de l'opérateur revêt une grande importance pour la réussite professionnelle à long terme et la sécurité du projet.
Le rôle de l'apprentissage sur le terrain dans la formation
Les connaissances théoriques et la pratique en classe constituent la base de l'opérateur ; cependant, l'apprentissage réel se consolide sur le terrain. Travailler avec différents diamètres, sur différents sols et dans différentes conditions météorologiques façonne la manière dont l'opérateur réagira aux situations non standard. L'observation acquise en travaillant aux côtés d'un opérateur expérimenté transmet des connaissances pratiques qui ne figurent pas dans les supports de formation. C'est pourquoi, dans les grands projets, faire travailler des opérateurs expérimentés et nouveaux dans la même équipe est une approche efficace qui accélère le transfert de connaissances, réduit le risque d'erreur et établit un niveau de qualité cohérent au sein de l'équipe.
Questions fréquemment posées
Combien de temps dure la formation d'un opérateur de soudage bout à bout ?
La durée de la formation varie en fonction de l'étendue des modules théoriques et des heures de pratique. En général, le cours de base peut s'étendre de quelques jours à une semaine ; toutefois, cette durée peut varier selon les exigences de certification. Il est recommandé de contacter l'organisme de formation concerné pour des informations détaillées.
Un opérateur sans certification peut-il effectuer un soudage bout à bout ?
Cela dépend des spécifications du projet et des normes applicables. Certains projets exigent un opérateur certifié, tandis que pour d'autres, un travail supervisé peut suffire. Il est attendu que le cahier des charges technique du projet soit explicite à ce sujet.
Comment contrôler la température de la plaque chauffante ?
La température de la plaque chauffante peut être mesurée à l'aide de l'indicateur numérique de la machine ou d'un thermomètre de contact homologué. La valeur correcte de température est déterminée en fonction du matériau et du diamètre du tube ; pour cette valeur, il convient de se référer à la documentation du fabricant de la machine et des accessoires ainsi qu'à l'équipe technique.
Que révèle l'apparence du bourrelet de soudure sur la qualité ?
Un bourrelet régulier, symétrique et formé dans une plage de dimensions définie est l'indicateur visuel d'une application correcte des paramètres. Un bourrelet asymétrique, trop petit ou trop grand peut signaler une pression, une température ou une durée inappropriées ; toutefois, l'évaluation finale de la qualité doit être effectuée par inspection visuelle accompagnée, si nécessaire, de méthodes d'essai non destructives.
Comment l'application du soudage bout à bout est-elle affectée par temps froid ?
Une température ambiante basse accélère la perte de chaleur et modifie le comportement thermique du matériau du tube. Dans ces conditions, le guide du fabricant pour temps froid doit être pris comme référence et, si nécessaire, des mesures de protection (tente, barrière) et des ajustements de paramètres doivent être appliqués.
Application de soudage en toute sécurité avec l'équipement Fortiweld
Lorsque la compétence de l'opérateur s'associe au bon équipement, le procédé de soudage bout à bout devient pleinement fiable. Fortiweld machines de soudage bout à bout hydrauliques et machines de soudage bout à bout hydrauliques CNC, est conçu pour permettre aux opérateurs de différents niveaux d'expérience d'appliquer correctement le procédé. Pour le choix d'un équipement adapté à votre projet, des conseils en matière de formation des opérateurs et un support technique, depuis notre page de contact vous pouvez contacter nos experts.