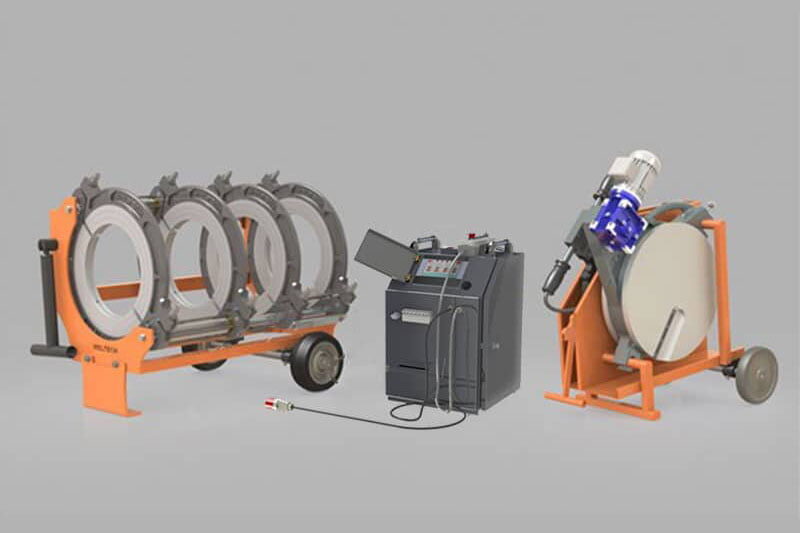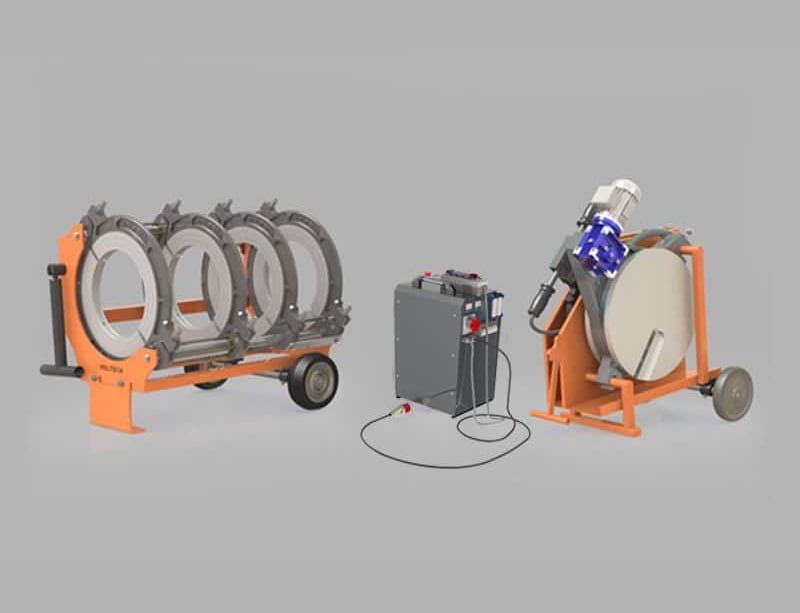
Le tuyau HDPE dans les conduites de gaz naturel est devenu une solution de plus en plus privilégiée dans les projets d'infrastructure actuels en termes de fiabilité, de longévité et de faibles coûts d'exploitation. Tandis que la place des tuyaux en polyéthylène dans les systèmes de distribution de gaz se renforce d'année en année, le transfert de tous ces avantages sur le terrain dépend dans une large mesure de la qualité des raccordements, et donc de la méthode de soudage appliquée et de l'équipement utilisé. Un soudage mal réalisé ou non conforme aux normes peut annuler tous les atouts du tuyau.
Pourquoi le tuyau HDPE est-il privilégié dans les conduites de gaz naturel ?
Les réseaux de distribution de gaz naturel sont des systèmes fonctionnant sous une pression constante, exposés aux mouvements du sol et aux effets chimiques, et dont on attend un fonctionnement sûr pendant de nombreuses années. Les tuyaux HDPE (polyéthylène haute densité) possèdent de nombreuses caractéristiques répondant à ces exigences :
- Flexibilité et résistance aux chocs : Face au tassement du sol ou à de légers mouvements sismiques, ils conservent leur forme en se fléchissant au lieu de se fissurer ; cette caractéristique revêt une importance particulièrement critique dans les zones de sols actifs.
- Résistance à la corrosion : Contrairement aux tuyaux en acier et en fonte, le tuyau HDPE ne rouille ni ne se dégrade face à l'humidité du sol, aux milieux acides ou aux courants électrochimiques ; il ne nécessite pas de système de protection cathodique.
- Étanchéité : Les raccordements soudés réalisés selon la bonne méthode forment une structure homogène avec la paroi du tuyau. Le risque potentiel de fuite engendré par les points de raccordement mécaniques tels que les brides, les colliers ou les garnitures est ainsi éliminé.
- Légèreté et facilité d'installation : Comparé aux alternatives en acier ou en béton, l'avantage de poids facilite les opérations de manutention et de pose sur le terrain ; ce qui réduit le coût total de la main-d'œuvre.
- Longue durée de vie : Les conduites HDPE installées avec des matériaux et un savoir-faire conformes aux normes peuvent fonctionner pendant des décennies avec un entretien minimal. Cela rend l'investissement initial bien plus rationnel lorsque les coûts d'entretien sont pris en compte.
En Turquie, des normes nationales et internationales ont été établies pour les systèmes de tuyauterie en polyéthylène utilisés dans les projets de distribution de gaz naturel. Parmi ces normes, EN 12201 (systèmes de canalisations en plastique sous pression — applications eau et gaz) est un document largement référencé à l'échelle internationale. La classe technique et les spécifications requises pour chaque projet varient selon les conditions d'application ; vous pouvez consulter les valeurs actualisées sur la fiche technique du produit ou contacter l'équipe technique Fortiweld.
Méthodes de soudage utilisées dans les raccordements de tuyaux HDPE pour gaz naturel
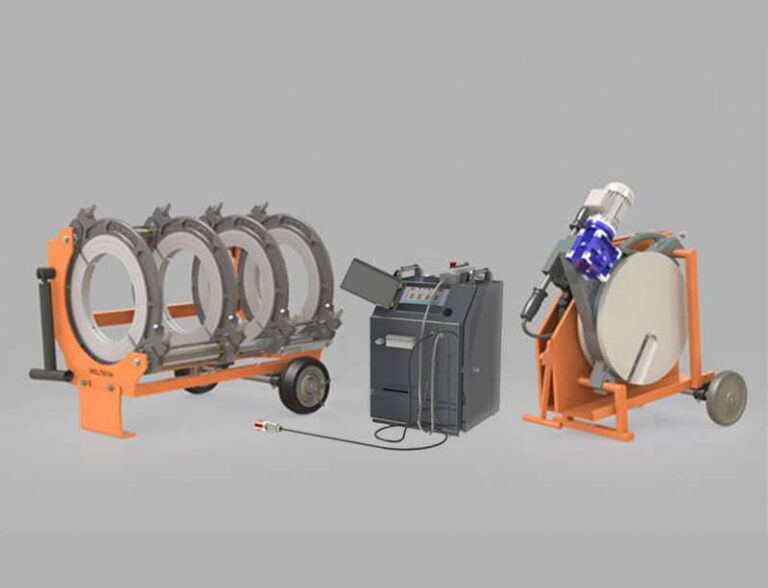
La sécurité de la ligne dépend en grande partie de la qualité du raccordement par soudage. Deux méthodes principales sont utilisées dans l'infrastructure de gaz naturel : le soudage bout à bout et le soudage par électrofusion. Chacune de ces méthodes présente ses propres avantages et des conditions d'application où elle est la plus efficace.
Méthode de soudage bout à bout (Butt Fusion)
La méthode de soudage bout à bout repose sur l'assemblage des extrémités de tuyaux ou de raccords sous une chaleur et une pression contrôlées. C'est la technique de raccordement la plus couramment privilégiée pour les conduites principales de grand diamètre et les poses sur de longues distances en terrain ouvert. Le processus se compose des étapes essentielles suivantes :
- Dressage complet des extrémités des tuyaux à l'aide d'une lame de surfaçage
- Maintien en contact des extrémités des tuyaux avec la plaque chauffante jusqu'à atteindre une température déterminée
- Retrait rapide de la plaque, suivi de l'assemblage des extrémités des tuyaux et du maintien de la pression pendant le refroidissement
- Obtention d'un raccordement homogène une fois le refroidissement terminé
Chaque étape de ce processus dépend de la précision de la machine à souder et de l'expérience de l'opérateur. Cependant, l'étalonnage et la fiabilité de l'équipement contrôlent des paramètres sur lesquels même l'opérateur le plus expérimenté ne peut intervenir de l'extérieur. Fortiweld machines de soudage bout à bout hydrauliques, est conçu pour assurer de manière constante le contrôle précis de la pression et de la température requis dans les projets de gaz naturel, même dans les conditions difficiles du chantier.
Méthode de soudage par électrofusion
La méthode d'électrofusion est privilégiée pour les espaces restreints, les réparations de lignes existantes, les piquages de branchement et les raccordements de petit diamètre. Le fil résistif à l'intérieur du raccord d'électrofusion est chauffé par courant électrique ; il fusionne avec la surface du tuyau en polyéthylène fondu, créant un raccordement étanche et mécaniquement solide. Le principal avantage de cette méthode dans les conduites de gaz naturel est qu'elle offre des résultats fiables même dans des conditions telles qu'un sol durci, un espace de travail restreint ou des travaux sur une ligne existante.
Fortiweld machines de soudage par électrofusion, contribue à minimiser les erreurs d'opérateur grâce à l'intégration d'un lecteur de codes-barres et au réglage automatique des paramètres de soudage. De plus, la prise en charge du data logger qui enregistre numériquement chaque opération assure la traçabilité du soudage dans les documents du projet.
Exigences de sécurité et de qualité dans le soudage des conduites de gaz naturel
Dans l'infrastructure de gaz naturel, la qualité du soudage n'est pas seulement une exigence technique ; c'est aussi une obligation légale et de sécurité publique. Voici les éléments essentiels auxquels les entreprises et les entrepreneurs travaillant dans ce domaine doivent prêter attention :
- Opérateur certifié : Les soudeurs de tuyaux en polyéthylène doivent posséder la qualification professionnelle correspondante ; des normes professionnelles spécifiques sont appliquées à ce sujet dans notre pays et dans toute l'Europe.
- Étalonnage et entretien de l'équipement : L'étalonnage périodique de la machine à souder et la tenue régulière des registres d'entretien constituent le moyen le plus efficace de prévenir les éventuels défauts de soudage. Une soudure réalisée avec une machine hors étalonnage peut sembler impeccable à l'inspection visuelle, mais constituer un point faible lors des essais mécaniques.
- Enregistrement des soudures et traçabilité : Les machines équipées d'un data logger enregistrent les paramètres de température, de pression et de durée de chaque soudure avec horodatage. Ces données sont présentées comme documents lors de la livraison du projet et revêtent une importance critique pour la traçabilité en cas de problème ultérieur.
- Gestion des conditions environnementales : Les facteurs externes tels que le vent, les précipitations ou le froid extrême peuvent affecter négativement la qualité du soudage. Le soudage ne doit pas être effectué dans des conditions météorologiques difficiles sans la mise en place de tentes, de chauffages ou de mesures de protection conformes aux normes.
- Test de pression de la ligne : Avant la mise en service, la section de ligne achevée doit obligatoirement être soumise à un test de pression conforme aux procédures agréées. Ce test permet de détecter à un stade précoce les micro-fuites invisibles à l'œil nu.
Questions fréquemment posées
Dans quelle plage de diamètres le tuyau HDPE est-il utilisé dans les conduites de gaz naturel ?
Les projets de distribution de gaz naturel s'étendent sur une large gamme, allant des raccordements domestiques de petit diamètre aux conduites de distribution principales de grand diamètre. Pour le choix du diamètre et de la classe (SDR) adaptés à votre projet, nous vous conseillons de consulter l'équipe technique de Fortiweld ou d'examiner les normes nationales applicables.
Faut-il privilégier le soudage bout à bout ou le soudage par électrofusion ?
Les deux méthodes sont applicables aux applications de gaz naturel. Pour les longues conduites de grand diamètre et en extérieur, le soudage bout à bout est avantageux en termes d'efficacité. Dans les espaces étroits et restreints ou pour la réparation de conduites existantes, l'électrofusion offre une solution plus pratique. Dans certains projets, les deux méthodes sont appliquées conjointement.
Que signifie la norme EN 12201 pour les applications de gaz naturel ?
La norme EN 12201 est une norme internationale élaborée pour les systèmes de canalisations en plastique sous pression ; elle couvre les applications d'eau potable et de gaz. Les valeurs techniques spécifiées dans la norme varient selon le type et la classe du produit ; pour les spécifications, veuillez vous référer à la page produit ou à l'équipe technique de Fortiweld.
Un soudage réalisé sans data logger est-il accepté dans un projet de gaz naturel ?
Cela dépend du cahier des charges du projet et de la réglementation en vigueur. De nombreux projets d'infrastructures publiques imposent l'enregistrement numérique des paramètres de soudage. L'utilisation d'équipements dotés d'un enregistreur de données (data logger) facilite les processus d'inspection et assure la traçabilité en cas de problèmes éventuels.
Sur quelle plage de diamètres de tuyaux HDPE les machines Fortiweld effectuent-elles le soudage ?
La gamme de produits Fortiweld couvre une large plage de diamètres. Pour déterminer le modèle approprié en fonction du diamètre et de la classe de pression requis par votre projet, vous pouvez consulter nos pages produits ou contacter notre équipe technique.
Le choix du bon équipement affecte directement la sécurité de la conduite
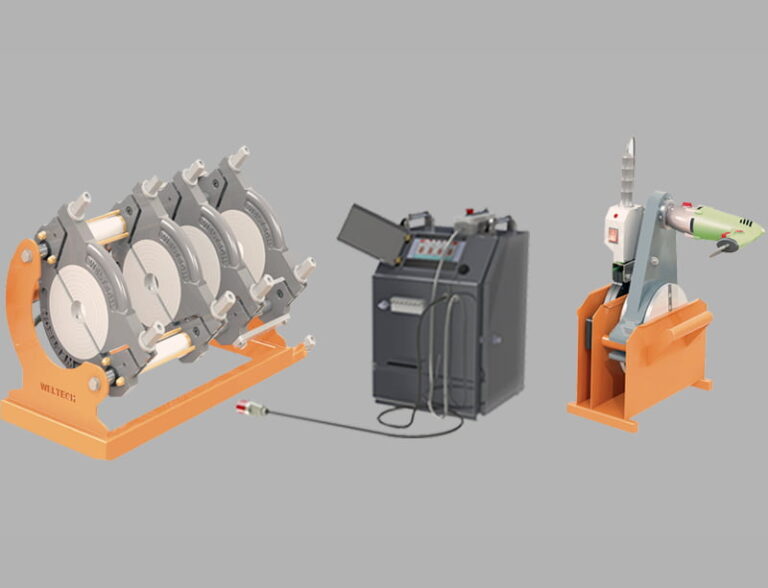
Dans les projets de gaz naturel, le diamètre du tuyau, la longueur de la conduite, les conditions de fonctionnement et la durée du projet sont les variables clés qui déterminent l'équipement de soudage à utiliser. Alors que des machines mécaniques portables peuvent suffire pour les conduites de petit et moyen diamètre, les projets de grand diamètre et à volume élevé nécessitent des systèmes hydrauliques à commande CNC. Dans les projets où la plage de diamètres est large ou où plusieurs équipes travaillent simultanément, la planification des équipements doit être effectuée méticuleusement dès le début du projet.
Nous vous conseillons de contacter notre équipe technique afin de déterminer avec précision l'équipement adapté à votre projet. Chez Fortiweld, nous transmettons l'expérience que nous avons acquise depuis des années dans les projets de conduites de gaz naturel, d'eau, d'irrigation et de PEHD industriel aux machines et raccords que nous produisons. Pour un support technique et une sélection de produits spécifiques à votre projet, visitez notre page de contact.