Alın kaynak, HDPE boru sistemlerinde en yaygın kullanılan birleştirme yöntemi olmayı sürdürüyor; ancak yöntemin başarısı büyük ölçüde operatörün yetkinliğine bağlıdır. Teknik ekipman ne kadar gelişmiş olursa olsun, hazırlık adımlarını atlayan ya da proses parametrelerini yanlış uygulayan bir operatör güvenilmez kaynak üretir. Bu yazıda, operatör eğitiminin neden kritik olduğunu, teorik ve pratik unsurlarını, sık yapılan hataları, sahadan öğrenmenin değerini ve sertifikasyon sürecini ele alıyoruz.
Operatör Yetkinliği Neden Belirleyici?
Alın kaynak prosesi; ısıtma, basınçlandırma ve soğuma olmak üzere birbirine bağlı aşamalardan oluşur. Bu aşamaların her biri, malzeme özelliklerine ve çevre koşullarına göre farklılık gösterebildiğinden operatörün hem teknik bilgisi hem de saha deneyimi büyük önem taşır. Yanlış uygulama, görünürde sorunsuz görünen ancak iç yapısında zayıflık barındıran bir kaynak ortaya çıkarabilir; bu tür hatalar ancak basınç testi veya kurulum sonrası arıza aşamasında fark edilir ve maliyetli sonuçlar doğurur. Yetkin bir operatör bu riskleri kaynakta oluşmadan ortadan kaldırır.
Sahada edinilen deneyim ile teorik bilginin bir arada olması, operatörü standart dışı koşullarla karşılaştığında doğru ve hızlı kararı verebilen bir uzman haline getirir. Bu denge, kısa sürede kapanmaz; bilinçli ve düzenli bir eğitim süreciyle adım adım inşa edilir.
Teorik Eğitimin Temelleri
Malzeme Bilgisi ve HDPE Davranışı
Operatörün HDPE malzemenin termal özelliklerini anlaması gerekir. Hangi sıcaklık aralığında yumuşadığı, basınca nasıl tepki verdiği ve soğuma sırasında nasıl davrandığı konularındaki bilgi, proses parametrelerini kavramayı kolaylaştırır. Farklı yoğunluk ve boru sınıflarının kaynak koşullarında nasıl farklılaşabileceği de teorik eğitimin ayrılmaz bir parçasıdır. HDPE malzemenin nem, UV ışınları ve kimyasal maruziyetten nasıl etkilendiğini bilmek, saha koşullarını doğru değerlendirmeye katkı sağlar.
Kaynak Standartları ve Prosedürleri
Alın kaynak uygulamaları çeşitli ulusal ve uluslararası standartlar kapsamında değerlendirilir. Operatörün bu standartların gerekliliklerini ve kaynak prosedür belgelerini okumasını, yorumlamasını bilmesi, proje denetçileri ile sağlıklı iletişim kurmasını sağlar. Hangi durumda kaynak yapılmaması ya da durdurulması gerektiğine dair kural bilgisi de teorik eğitimin kritik bir bileşenidir. Uygunsuz koşullarda işe devam etmeme kararı verebilmek, teknik bilginin yanı sıra mesleki sorumluluk bilinciyle de ilgilidir.
Ekipman Tanıma ve Güvenlik
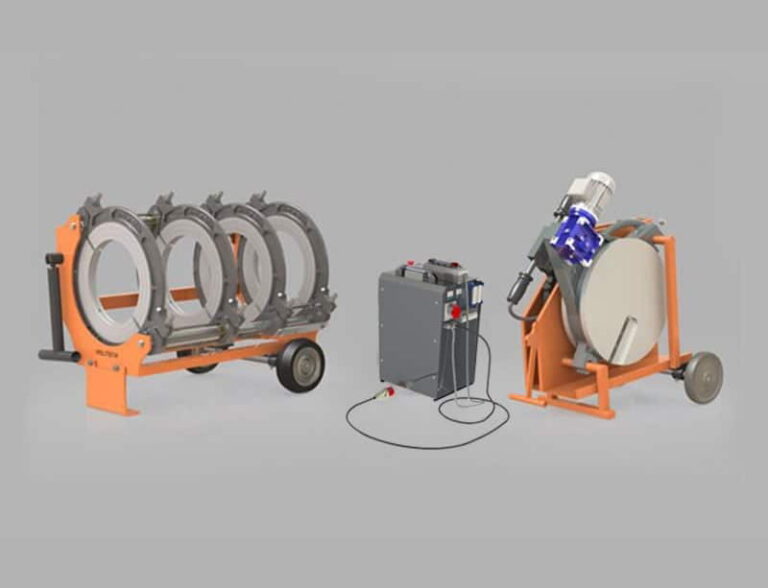
Makine bileşenlerinin işlevi, arıza belirtilerinin tanınması ve güvenli kullanım prosedürleri teorik eğitimin olmazsa olmaz unsurlarıdır. Operatör, makinenin ısıtma plakaları, yüz frezeleme ünitesi, sabitleme kelepçeleri ve kontrol paneli hakkında temel düzeyde bilgiye sahip olmalıdır. Bu bilgi, saha koşullarında hızlı karar vermeyi ve güvenli çalışmayı destekler. Güvenli çalışma prosedürleri, yalnızca kişisel korunmayı değil, ekipmanın ömrünü ve kaynak kalitesini de korur.
Pratik Eğitim ve Hazırlık Adımları
Boru Yüzeyi Hazırlığı
Pratik eğitimin ilk aşaması boru uçlarının doğru hazırlanmasıdır. Boru uçları freze ünitesiyle düzlenerek kaynak yüzeyleri paralel ve temiz hale getirilmelidir. Freze sonrası talaşların kaynak bölgesine girmemesi için yüzeyler temizlenmeli; temizlikte kullanılan bez veya solüsyonun yüzeyde kalıntı bırakmamasına dikkat edilmelidir. Yüzey hazırlığında yapılan bir ihmal, sonraki tüm adımları boşa çıkarır; bu nedenle pratik eğitimde bu aşama en çok tekrar gerektiren bölüm olarak öne çıkar.
Hizalama ve Sabitleme
Boru uçlarının makineye doğru hizalanması kaynak geometrisini belirler. Kaçıklık, dış çaplardaki uyumsuzluk kadar iç eksende de sorun yaratabilir; bu nedenle hizalama hem görsel hem de cihaz destekli olarak doğrulanmalıdır. Kelepçeler sıkıldıktan sonra kaynak döngüsü tamamlanana kadar sabitleme serbest bırakılmamalıdır. Sabitleme aşamasını kısaltmak isteyen operatörler, zaman baskısı altında bu adımı gözden kaçırabilir; pratik eğitim bu refleksi doğru yönde pekiştirir.
Isıtma Plakası ve Basınçlandırma
Isıtma plakasının doğru sıcaklığa ulaşması ve bu sıcaklığın kararlı biçimde korunması önemlidir. Plaka boru yüzeylerine belirli bir basınçla temas ettirilir; bu temas süresi ve basınç değeri boru çapına ve malzeme özelliklerine göre değişir. Plaka çekilirken hareket hızı ve ardından uygulanan birleştirme basıncının doğru sırayla ve doğru değerlerde uygulanması kaynak kalitesini doğrudan etkiler. Bu aşamalar arasındaki geçiş hızı, pratikte kazanılan refleksle doğru biçimde uygulanabilir.
Soğuma ve Kontrol Aşaması
Kaynak tamamlandıktan sonra belirli bir süre boyunca bağlantı hareket ettirilmemeli, kelepçeler sabit tutulmalıdır. Bu soğuma süresi kısaltılamaz; erken gevşetme kalıcı deformasyona yol açar. Soğuma tamamlandığında gözle muayene yapılmalı; düzensiz boncuk oluşumu, asimetri ya da renk değişimi gibi görsel anormallikler not edilmelidir. Gözle muayene tek başına yeterli olmayabilir; şüpheli durumlarda ilgili test yöntemleri devreye alınmalıdır.
Sık Yapılan Hatalar
- Freze sonrası yüzey temizliğinin atlanması
- Hizalama kontrolü yapılmadan döngü başlatılması
- Isıtma plakasının yeterli sıcaklığa ulaşmadan kullanılması
- Plaka çekme hızının çok yavaş ya da çok hızlı uygulanması
- Soğuma süresi dolmadan kelepçelerin gevşetilmesi
- Parametre kaydının tutulmaması veya eksik tutulması
- Olumsuz hava koşullarında koruyucu önlem almadan kaynak yapılması
Sertifikasyon ve Sürekli Gelişim
Alın kaynak operatörü sertifikasyonu, hem operatörün yetkinliğini belgeler hem de proje sahibine güvence sunar. Sertifikasyon programları teorik sınav ve pratik performans değerlendirmesini bir arada içerir. Belge alındıktan sonra düzenli tazeleme eğitimleri ve saha denetimleri, bilginin güncel ve uygulanabilir kalmasını sağlar. Yeni ekipman veya farklı boru sınıflarıyla çalışılması durumunda ek eğitim alınması önerilir.
Sertifikasyon, tek seferlik bir hedef değil; süregelen bir kalite taahhüdüdür. Teknolojinin ve standartların gelişimine paralel olarak operatörün bilgisini güncellemesi, uzun vadeli kariyer başarısı ve proje güvenliği açısından büyük önem taşır.
Eğitimde Sahadan Öğrenmenin Rolü
Teorik bilgi ve sınıf içi pratik, operatörün temelini oluşturur; ancak gerçek öğrenme sahada pekişir. Farklı çap aralıklarında, farklı zemin ve hava koşullarında çalışmak, operatörün standart dışı durumlara nasıl tepki vereceğini şekillendirir. Deneyimli bir operatörün yanında çalışarak edinilen gözlem, eğitim materyallerinde yer almayan pratik bilgileri aktarır. Bu nedenle büyük projelerde kıdemli ve yeni operatörlerin aynı ekipte çalışması, bilgi transferini hızlandıran, hata riskini azaltan ve ekip genelinde tutarlı kalite düzeyi oluşturan etkili bir yaklaşımdır.
Sıkça Sorulan Sorular
Alın kaynak operatörü eğitimi ne kadar sürer?
Eğitim süresi teorik modüllerin kapsamına ve pratik uygulama saatlerine göre değişir. Genel olarak temel kurs birkaç günden bir haftaya uzanabilir; ancak sertifikasyon gereksinimlerine göre bu süre farklılaşabilir. Detaylı bilgi için ilgili eğitim kurumuna başvurulması önerilir.
Sertifikasız bir operatör alın kaynak yapabilir mi?
Bu durum proje spesifikasyonlarına ve ilgili standartlara göre değişir. Bazı projeler sertifikalı operatör zorunluluğu getirirken bazılarında denetimli çalışma yeterli olabilir. Projenin teknik şartnamesinin bu konuda açıklayıcı olması beklenir.
Isıtma plakası sıcaklığı nasıl kontrol edilmeli?
Isıtma plakası sıcaklığı, makine üzerindeki dijital gösterge veya onaylı bir temas termometresiyle ölçülebilir. Doğru sıcaklık değeri boru malzemesi ve çapına göre belirlenir; bu değer için makine ve ek parça üretici dokümanları ile teknik ekip rehber alınmalıdır.
Kaynak beadinin (boncuğunun) görünümü kalite hakkında ne söyler?
Düzenli, simetrik ve belirli bir boyut aralığında oluşan bead, doğru parametre uygulandığının görsel göstergesidir. Asimetrik, çok küçük veya fazla büyük bead uygunsuz basınç, sıcaklık veya süre işareti olabilir; ancak nihai kalite değerlendirmesi gözle muayeneyle birlikte gerekirse tahribatsız test yöntemleriyle yapılmalıdır.
Soğuk havalarda alın kaynak uygulaması nasıl etkilenir?
Düşük ortam sıcaklığı ısı kaybını hızlandırır ve boru malzemesinin termal davranışını değiştirir. Bu koşullarda üreticinin soğuk hava kılavuzu esas alınmalı, gerekirse koruyucu önlemler (çadır, bariyer) ve parametre ayarlamaları uygulanmalıdır.
Fortiweld Ekipmanı ile Güvenli Kaynak Uygulaması
Operatör yetkinliği ile doğru ekipman bir araya geldiğinde alın kaynak prosesi tam anlamıyla güvenilir hale gelir. Fortiweld hidrolik alın kaynak makineleri ve CNC hidrolik alın kaynak makineleri, farklı deneyim seviyelerindeki operatörlerin doğru proses uygulaması yapmasını destekleyecek biçimde tasarlanmıştır. Projenize uygun ekipman seçimi, operatör eğitimine yönelik rehberlik ve teknik destek için iletişim sayfamızdan uzmanlarımıza ulaşabilirsiniz.