La soldadura a tope sigue siendo el método de unión más utilizado en los sistemas de tuberías de HDPE; sin embargo, el éxito del método depende en gran medida de la competencia del operador. Por muy avanzado que sea el equipo técnico, un operador que omite los pasos de preparación o que aplica incorrectamente los parámetros del proceso produce soldaduras poco fiables. En este artículo abordamos por qué la formación del operador es fundamental, sus elementos teóricos y prácticos, los errores más frecuentes, el valor del aprendizaje en campo y el proceso de certificación.
¿Por qué la competencia del operador es determinante?
El proceso de soldadura a tope se compone de etapas interrelacionadas: calentamiento, presurización y enfriamiento. Dado que cada una de estas etapas puede variar según las propiedades del material y las condiciones ambientales, tanto el conocimiento técnico como la experiencia en campo del operador tienen gran importancia. Una aplicación incorrecta puede generar una soldadura que aparenta estar perfecta pero que alberga debilidades en su estructura interna; estos errores solo se detectan en la fase de prueba de presión o de fallo posterior a la instalación y dan lugar a consecuencias costosas. Un operador competente elimina estos riesgos antes de que se produzcan en la soldadura.
La combinación de la experiencia adquirida en campo con el conocimiento teórico convierte al operador en un experto capaz de tomar decisiones correctas y rápidas cuando se enfrenta a condiciones fuera de lo estándar. Este equilibrio no se logra en poco tiempo; se construye paso a paso mediante un proceso de formación consciente y regular.
Fundamentos de la formación teórica
Conocimiento del material y comportamiento del HDPE
El operador debe comprender las propiedades térmicas del material HDPE. El conocimiento sobre en qué rango de temperatura se ablanda, cómo reacciona a la presión y cómo se comporta durante el enfriamiento facilita la comprensión de los parámetros del proceso. Cómo pueden variar las diferentes densidades y clases de tubería en las condiciones de soldadura es también una parte inseparable de la formación teórica. Conocer cómo se ve afectado el material HDPE por la humedad, los rayos UV y la exposición química contribuye a evaluar correctamente las condiciones de campo.
Normas y procedimientos de soldadura
Las aplicaciones de soldadura a tope se evalúan en el marco de diversas normas nacionales e internacionales. Que el operador sepa leer e interpretar los requisitos de estas normas y los documentos de procedimiento de soldadura le permite establecer una comunicación sólida con los inspectores del proyecto. El conocimiento de las reglas sobre en qué casos no debe realizarse o debe detenerse la soldadura es también un componente crítico de la formación teórica. Poder decidir no continuar el trabajo en condiciones inadecuadas está relacionado, además del conocimiento técnico, con la conciencia de responsabilidad profesional.
Reconocimiento del equipo y seguridad
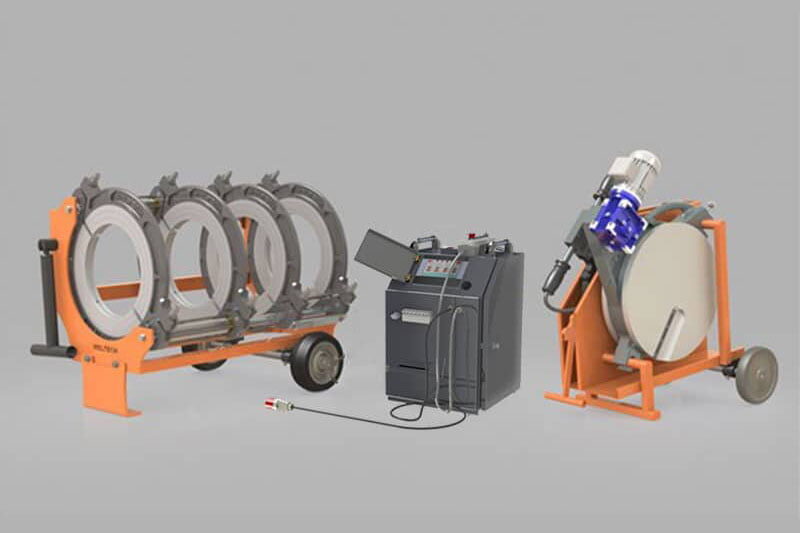
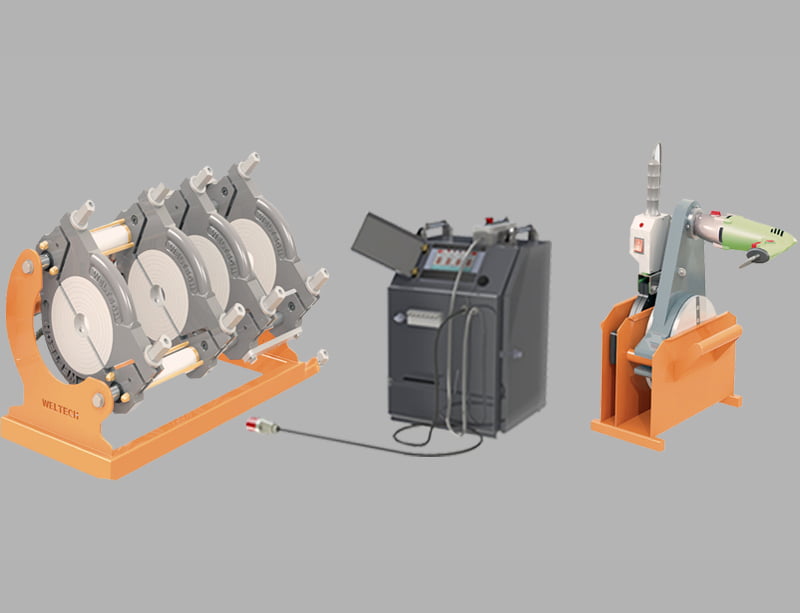
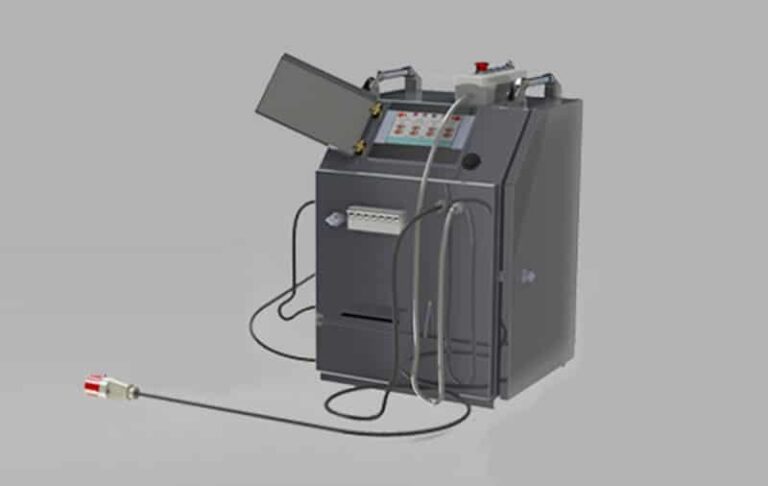
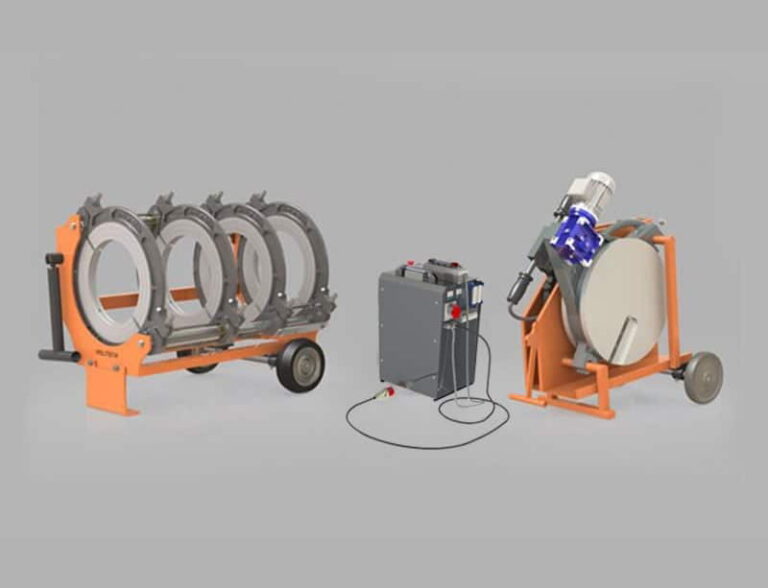
La función de los componentes de la máquina, el reconocimiento de los síntomas de avería y los procedimientos de uso seguro son elementos imprescindibles de la formación teórica. El operador debe tener un conocimiento básico sobre las placas calefactoras de la máquina, la unidad de fresado de caras, las abrazaderas de fijación y el panel de control. Este conocimiento favorece la toma de decisiones rápida y el trabajo seguro en las condiciones de campo. Los procedimientos de trabajo seguro protegen no solo la protección personal, sino también la vida útil del equipo y la calidad de la soldadura.
Formación práctica y pasos de preparación
Preparación de la superficie de la tubería
La primera etapa de la formación práctica es la correcta preparación de los extremos de la tubería. Los extremos de la tubería deben aplanarse con la unidad de fresado para que las superficies de soldadura queden paralelas y limpias. Para evitar que las virutas posteriores al fresado entren en la zona de soldadura, las superficies deben limpiarse; debe prestarse atención a que el paño o la solución utilizada en la limpieza no deje residuos en la superficie. Un descuido en la preparación de la superficie invalida todos los pasos posteriores; por ello, en la formación práctica esta etapa destaca como la parte que más repetición requiere.
Alineación y fijación
La alineación correcta de los extremos de los tubos en la máquina determina la geometría de la soldadura. La desalineación puede generar problemas tanto en el eje interior como por incompatibilidad en los diámetros exteriores; por ello, la alineación debe verificarse tanto visualmente como con apoyo del equipo. Una vez apretadas las mordazas, la fijación no debe liberarse hasta que se complete el ciclo de soldadura. Los operadores que buscan acortar la fase de fijación pueden pasar por alto este paso bajo presión de tiempo; la formación práctica refuerza este reflejo en la dirección correcta.
Placa calefactora y presurización
Es importante que la placa calefactora alcance la temperatura correcta y que esta temperatura se mantenga de forma estable. La placa se pone en contacto con las superficies de los tubos con una presión determinada; este tiempo de contacto y el valor de presión varían según el diámetro del tubo y las propiedades del material. Al retirar la placa, la velocidad del movimiento y la posterior aplicación de la presión de unión deben realizarse en el orden correcto y con los valores correctos, lo que afecta directamente la calidad de la soldadura. La velocidad de transición entre estas fases puede aplicarse correctamente con el reflejo adquirido en la práctica.
Etapa de enfriamiento y control
Una vez completada la soldadura, la unión no debe moverse durante un tiempo determinado y las mordazas deben mantenerse fijas. Este tiempo de enfriamiento no puede acortarse; un aflojamiento prematuro provoca deformación permanente. Cuando el enfriamiento se complete, debe realizarse una inspección visual; deben anotarse anomalías visuales como formación irregular del cordón, asimetría o cambios de color. La inspección visual por sí sola puede no ser suficiente; en casos sospechosos deben emplearse los métodos de ensayo correspondientes.
Errores frecuentes
- Omitir la limpieza de la superficie tras el fresado
- Iniciar el ciclo sin realizar el control de alineación
- Usar la placa calefactora sin que alcance la temperatura adecuada
- Aplicar una velocidad de retirada de la placa demasiado lenta o demasiado rápida
- Aflojar las mordazas antes de que finalice el tiempo de enfriamiento
- No llevar el registro de parámetros o llevarlo de forma incompleta
- Realizar la soldadura en condiciones meteorológicas adversas sin tomar medidas de protección
Certificación y desarrollo continuo
La certificación del operador de soldadura a tope tanto documenta la competencia del operador como ofrece garantías al propietario del proyecto. Los programas de certificación combinan un examen teórico y una evaluación práctica del desempeño. Tras obtener el certificado, las formaciones de actualización periódicas y las auditorías en obra garantizan que el conocimiento se mantenga vigente y aplicable. En caso de trabajar con equipos nuevos o diferentes clases de tubería, se recomienda recibir formación adicional.
La certificación no es un objetivo único, sino un compromiso continuo con la calidad. En paralelo con el desarrollo de la tecnología y los estándares, la actualización del conocimiento del operador es de gran importancia para el éxito profesional a largo plazo y la seguridad del proyecto.
El papel del aprendizaje en campo en la formación
El conocimiento teórico y la práctica en el aula constituyen la base del operador; sin embargo, el aprendizaje real se consolida en el campo. Trabajar en diferentes rangos de diámetro y en distintas condiciones de terreno y climáticas configura cómo responderá el operador ante situaciones no estándar. La observación adquirida al trabajar junto a un operador experimentado transmite conocimientos prácticos que no aparecen en los materiales formativos. Por ello, en grandes proyectos, que los operadores veteranos y los nuevos trabajen en el mismo equipo es un enfoque eficaz que acelera la transferencia de conocimiento, reduce el riesgo de errores y genera un nivel de calidad consistente en todo el equipo.
Preguntas frecuentes
¿Cuánto dura la formación de un operador de soldadura a tope?
La duración de la formación varía según el alcance de los módulos teóricos y las horas de aplicación práctica. En general, un curso básico puede extenderse desde varios días hasta una semana; sin embargo, esta duración puede variar según los requisitos de certificación. Para más detalles, se recomienda consultar a la institución formativa correspondiente.
¿Puede un operador sin certificación realizar soldadura a tope?
Esto varía según las especificaciones del proyecto y los estándares aplicables. Algunos proyectos exigen operadores certificados, mientras que en otros puede ser suficiente el trabajo supervisado. Se espera que el pliego técnico del proyecto sea explícito sobre este tema.
¿Cómo debe controlarse la temperatura de la placa calefactora?
La temperatura de la placa calefactora puede medirse mediante el indicador digital de la máquina o con un termómetro de contacto aprobado. El valor de temperatura correcto se determina según el material y el diámetro del tubo; para este valor deben tomarse como referencia la documentación del fabricante de la máquina y de los accesorios, así como el equipo técnico.
¿Qué indica el aspecto del cordón de soldadura sobre la calidad?
Un cordón regular, simétrico y formado dentro de un rango de tamaño determinado es el indicador visual de que se han aplicado los parámetros correctos. Un cordón asimétrico, demasiado pequeño o demasiado grande puede ser señal de una presión, temperatura o tiempo inadecuados; sin embargo, la evaluación final de la calidad debe realizarse mediante inspección visual y, si es necesario, complementada con métodos de ensayo no destructivos.
¿Cómo se ve afectada la aplicación de la soldadura a tope en climas fríos?
La baja temperatura ambiente acelera la pérdida de calor y modifica el comportamiento térmico del material del tubo. En estas condiciones, debe seguirse la guía de tiempo frío del fabricante y, si es necesario, aplicarse medidas de protección (carpa, barrera) y ajustes de parámetros.
Aplicación segura de soldadura con equipo Fortiweld
Cuando se combinan la competencia del operador y el equipo adecuado, el proceso de soldadura a tope se vuelve plenamente fiable. Fortiweld máquinas de soldadura a tope hidráulicas y máquinas de soldadura a tope hidráulicas CNC, está diseñado para apoyar a operadores con diferentes niveles de experiencia en la correcta aplicación del proceso. Para la selección del equipo adecuado para su proyecto, orientación sobre la formación del operador y soporte técnico, desde nuestra página de contacto puede contactar a nuestros expertos.