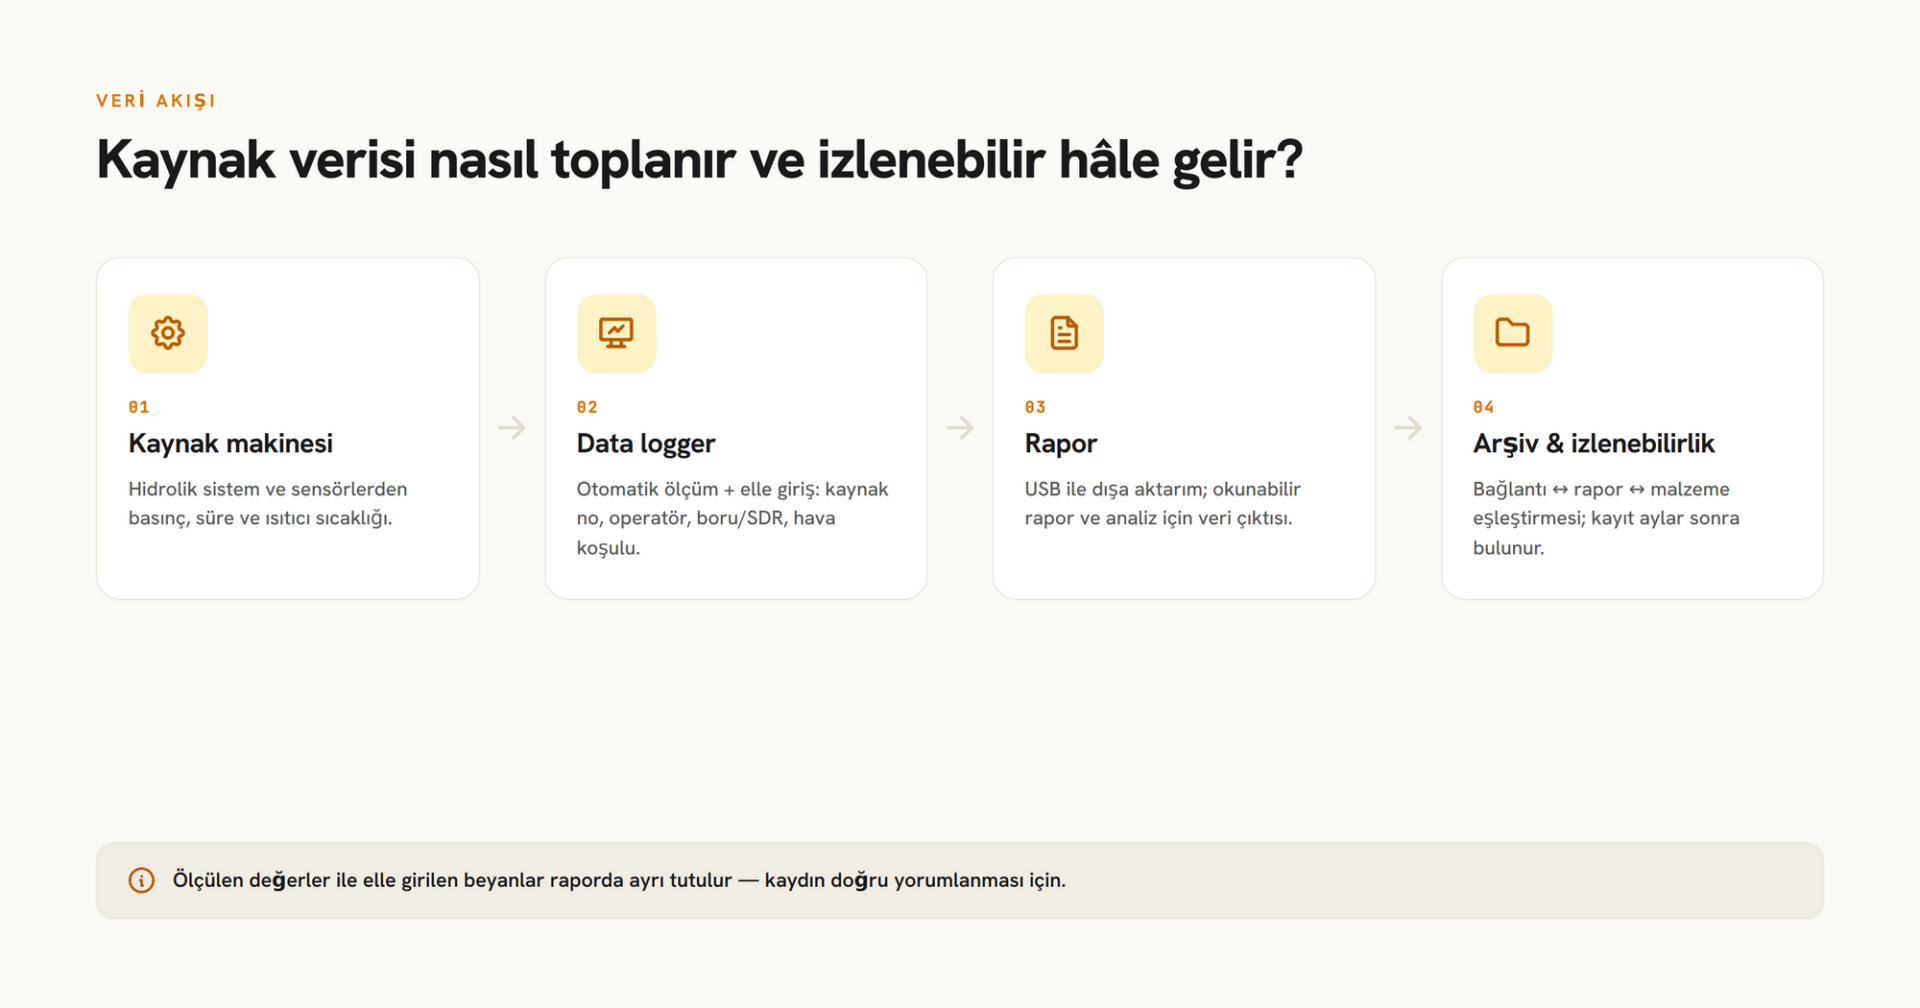
Le data logger HDPE est un système de collecte de données qui enregistre les données de processus générées pendant l’opération de soudage des tuyaux en polyéthylène. Selon les caractéristiques de l’appareil et de la machine utilisés, des informations telles que la pression, la durée et la température du chauffage sont associées à l’enregistrement de soudage. Il devient ainsi possible d’examiner ultérieurement dans quelles conditions un raccordement terminé a été réalisé.
Lorsqu’une conduite comporte des centaines de raccordements, il n’est pas possible de suivre l’historique de chaque raccordement en se basant uniquement sur la mémoire de l’équipe de terrain. Quel soudage a été effectué quel jour ? Quel opérateur est intervenu ? À quel lot appartenait le tuyau utilisé ? Où trouver l’enregistrement concerné lorsqu’une non-conformité est constatée ? Les réponses à ces questions nécessitent une documentation de soudage régulière.
L’enregistrement des données constitue la base technique de cette documentation. Cependant, pour mettre en place un système d’enregistrement utile, l’achat d’un appareil ne suffit pas à lui seul. La numérotation des soudures, la saisie correcte des données, le contrôle des rapports et l’archivage doivent être planifiés ensemble. Dans ce guide, nous abordons l’utilisation du data logger HDPE dans un flux de travail allant du choix de l’équipement à la livraison du projet.
À quoi sert un data logger HDPE ?
La fonction principale de l’appareil d’enregistrement de soudage est de rendre documentables les aspects mesurables de l’opération réalisée. Les données générées pendant le travail de l’opérateur sont associées à la connexion de soudage concernée. Grâce à cette association, le responsable qualité peut ensuite accéder non seulement à la connexion terminée, mais aussi aux informations relatives au processus de création de cette connexion.
Cette approche est particulièrement utile dans les situations où différentes équipes, machines et équipes de travail sont présentes sur un même projet. Par exemple, l’enregistrement d’une connexion réalisée pendant l’équipe du matin doit pouvoir être retrouvé sans être confondu avec les rapports de l’équipe du soir. Les opérateurs et équipements qui changent à mesure que le chantier avance ne doivent pas non plus compliquer la compréhension des enregistrements passés.
Vous pouvez évaluer l’utilité attendue d’un enregistreur de données à l’aide de trois questions : pouvez-vous retrouver facilement l’enregistrement concerné ? Pouvez-vous montrer à quelle connexion physique appartient l’enregistrement ? La personne qui examine l’enregistrement peut-elle comprendre quelles informations ont été mesurées et lesquelles ont été saisies manuellement ? Un système qui apporte des réponses claires à ces questions est plus pratique dans la gestion quotidienne du terrain.
La différence entre l’enregistrement des données et l’automatisation du soudage
Le data logger et le système de contrôle CNC peuvent se compléter ; cependant, ils ne désignent pas la même fonction. L’enregistrement des données concerne la collecte et la conservation des informations générées au cours du processus. Le contrôle CNC, quant à lui, couvre la gestion des étapes de soudage prises en charge par la machine selon les paramètres définis. Le niveau d’automatisation d’une machine et sa capacité d’enregistrement doivent être examinés séparément.
Par conséquent, le fait qu’un équipement soit contrôlé par CNC ne suffit pas pour supposer que tous les champs de rapport ou options d’exportation dont vous avez besoin sont disponibles. De même, l’ajout d’un appareil d’enregistrement externe ne signifie pas que tous les mouvements de la machine sont automatisés. Lors de l’évaluation d’achat, il est plus juste de traiter séparément les fonctions de contrôle, de mesure et de reporting.
Les entreprises qui prévoient un investissement dans une nouvelle machine, machines de soudage bout à bout hydrauliques CNC devraient également demander un exemple de rapport de soudage lors du choix parmi . Les entreprises qui continueront à utiliser leur parc de machines existant doivent, quant à elles, vérifier via l’équipe technique la compatibilité de connexion et de mesure de l’appareil d’enregistrement externe.
Quelles informations doivent figurer dans un enregistrement de soudage HDPE ?
L’étendue du rapport varie selon le matériel, le logiciel de l’appareil et les exigences du projet. C’est pourquoi il ne faut pas supposer que tous les systèmes de data logger collectent automatiquement les mêmes informations. Le fait qu’un champ apparaisse dans le rapport et le fait qu’il soit mesuré par le capteur sont deux choses différentes ; certaines informations sont saisies par l’opérateur.
Lors de la préparation d’un modèle d’enregistrement pour le projet, la distinction suivante peut être utilisée :
| Groupe d’informations | Exemples de champs | Objectif d’utilisation dans le projet |
|---|---|---|
| Identité de la connexion | Projet, section de ligne, numéro de soudure | Faire correspondre l’enregistrement avec la connexion sur le terrain |
| Équipe et équipement | Code opérateur, identifiant de la machine | Identifier l’équipe et l’équipement ayant réalisé l’opération |
| Informations sur le matériau | Diamètre du tuyau, SDR, code du tuyau ou du lot | Assurer la traçabilité du matériau utilisé |
| Informations sur le procédé | Pressions enregistrées, durées, informations de température | Examiner le processus appliqué |
| Informations de contrôle | État de l’inspection, description, procès-verbal associé | Documenter l’évaluation et les actions de suivi |
Identité du raccordement et du projet
Le numéro de soudure est la principale information de correspondance entre le rapport et la connexion physique. La réutilisation du même numéro par différentes équipes crée une ambiguïté dans les archives. Pour éviter cela, une méthode de numérotation que toutes les équipes appliqueront doit être définie au début du projet.
Par exemple, une structure composée du code du projet, de la section de ligne et du numéro d’ordre peut être utilisée. L’objectif ici n’est pas de produire un code complexe. Il s’agit de permettre à la personne qui lit l’enregistrement de retrouver facilement la connexion dans le dessin, la liste de terrain ou le dossier de réception. Il est également important que la structure du code soit suffisamment courte pour pouvoir être écrite facilement dans les conditions du terrain.
Informations sur le matériau et l’opérateur
Une saisie erronée dans des champs tels que le diamètre du tuyau, le SDR et la définition du matériau peut fausser l’évaluation ultérieure. Le SDR exprime le rapport entre le diamètre extérieur nominal du tuyau et son épaisseur nominale de paroi. Toutefois, les paramètres à utiliser sur le terrain ne doivent pas être déterminés de manière arbitraire uniquement sur la base de ce rapport ; il convient de se fonder sur les procédures approuvées et les informations du fabricant.
Une méthode cohérente doit également être utilisée pour les informations sur l’opérateur. Le fait qu’une même personne soit enregistrée à différents jours sous son prénom, son nom de famille ou son surnom complique le regroupement des rapports. Utiliser un code opérateur unique et conserver dans une liste contrôlée à qui appartient ce code constitue une solution pratique du point de vue de l’organisation des enregistrements.
Valeurs mesurées et informations saisies manuellement
Dans la conception du rapport, les données mesurées et les déclarations de l’opérateur doivent être distinguées autant que possible. Par exemple, l’information de pression provenant d’un capteur et la description des conditions météorologiques rédigée par l’opérateur ne sont pas produites de la même manière. Connaître cette différence lors de l’examen permet d’interpréter correctement l’enregistrement.
Si, dans l’appel d’offres ou le cahier des charges du client, il est demandé qu’une information donnée soit mesurée automatiquement, le fait que cette même information puisse être saisie manuellement peut ne pas être considéré comme suffisant. C’est pourquoi, au stade de l’offre, au lieu de comparer uniquement les noms des champs, il faut aussi demander de quelle source provient l’information.
Comment fonctionne la collecte de données sur une machine de soudage bout à bout HDPE ?
Dans le soudage bout à bout, les extrémités de tuyau préparées sont chauffées puis assemblées dans les conditions définies. Des étapes telles que la préparation de surface, l’alignement, le chauffage et le refroidissement sont évaluées ensemble. Le système d’enregistrement des données collecte les informations de procédé auxquelles il peut accéder via des connexions de mesure compatibles.
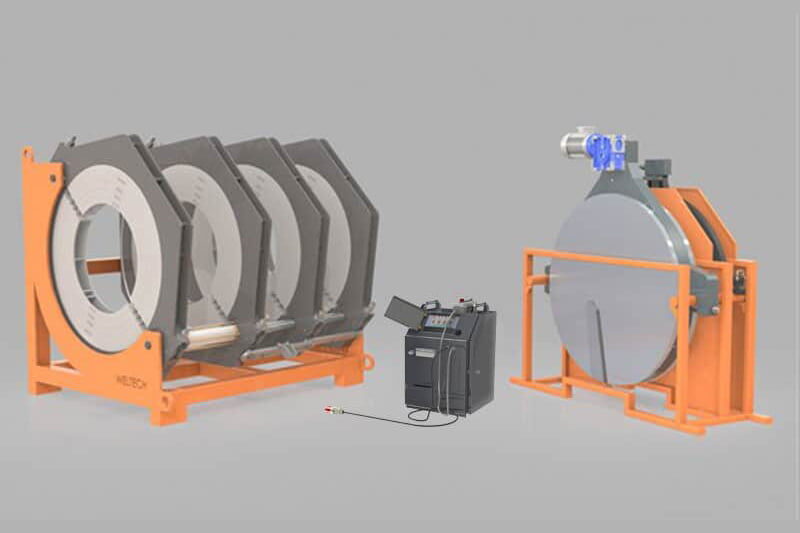
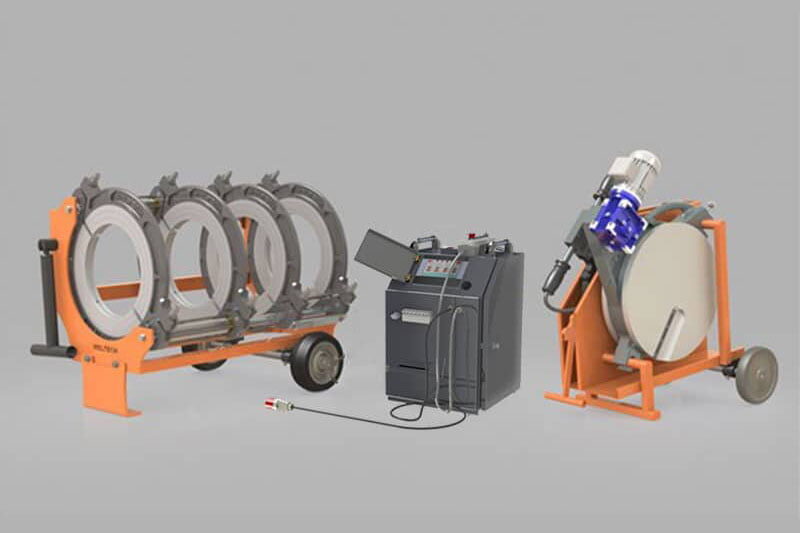
Une machine de soudage bout à bout HDPE Lors de la planification de l’infrastructure d’enregistrement pour , le modèle de la machine, le système hydraulique et les capteurs existants doivent être évalués ensemble. En l’absence d’une connexion appropriée ou sans vérification de la compatibilité du fabricant, il ne faut pas supposer qu’un appareil d’enregistrement quelconque peut être utilisé sur chaque machine.
Lors de la conception du flux de travail, il faut également se demander quel événement déclenche le début de l’enregistrement, comment les opérations interrompues sont conservées et comment les enregistrements terminés sont clôturés. En particulier, les opérations restées inachevées ne doivent pas être confondues par la suite avec une soudure réussie. Une distinction claire entre les enregistrements d’essai, d’annulation et de production terminée augmente la valeur des archives.
Comment évaluer les données de pression, de durée et de température ?
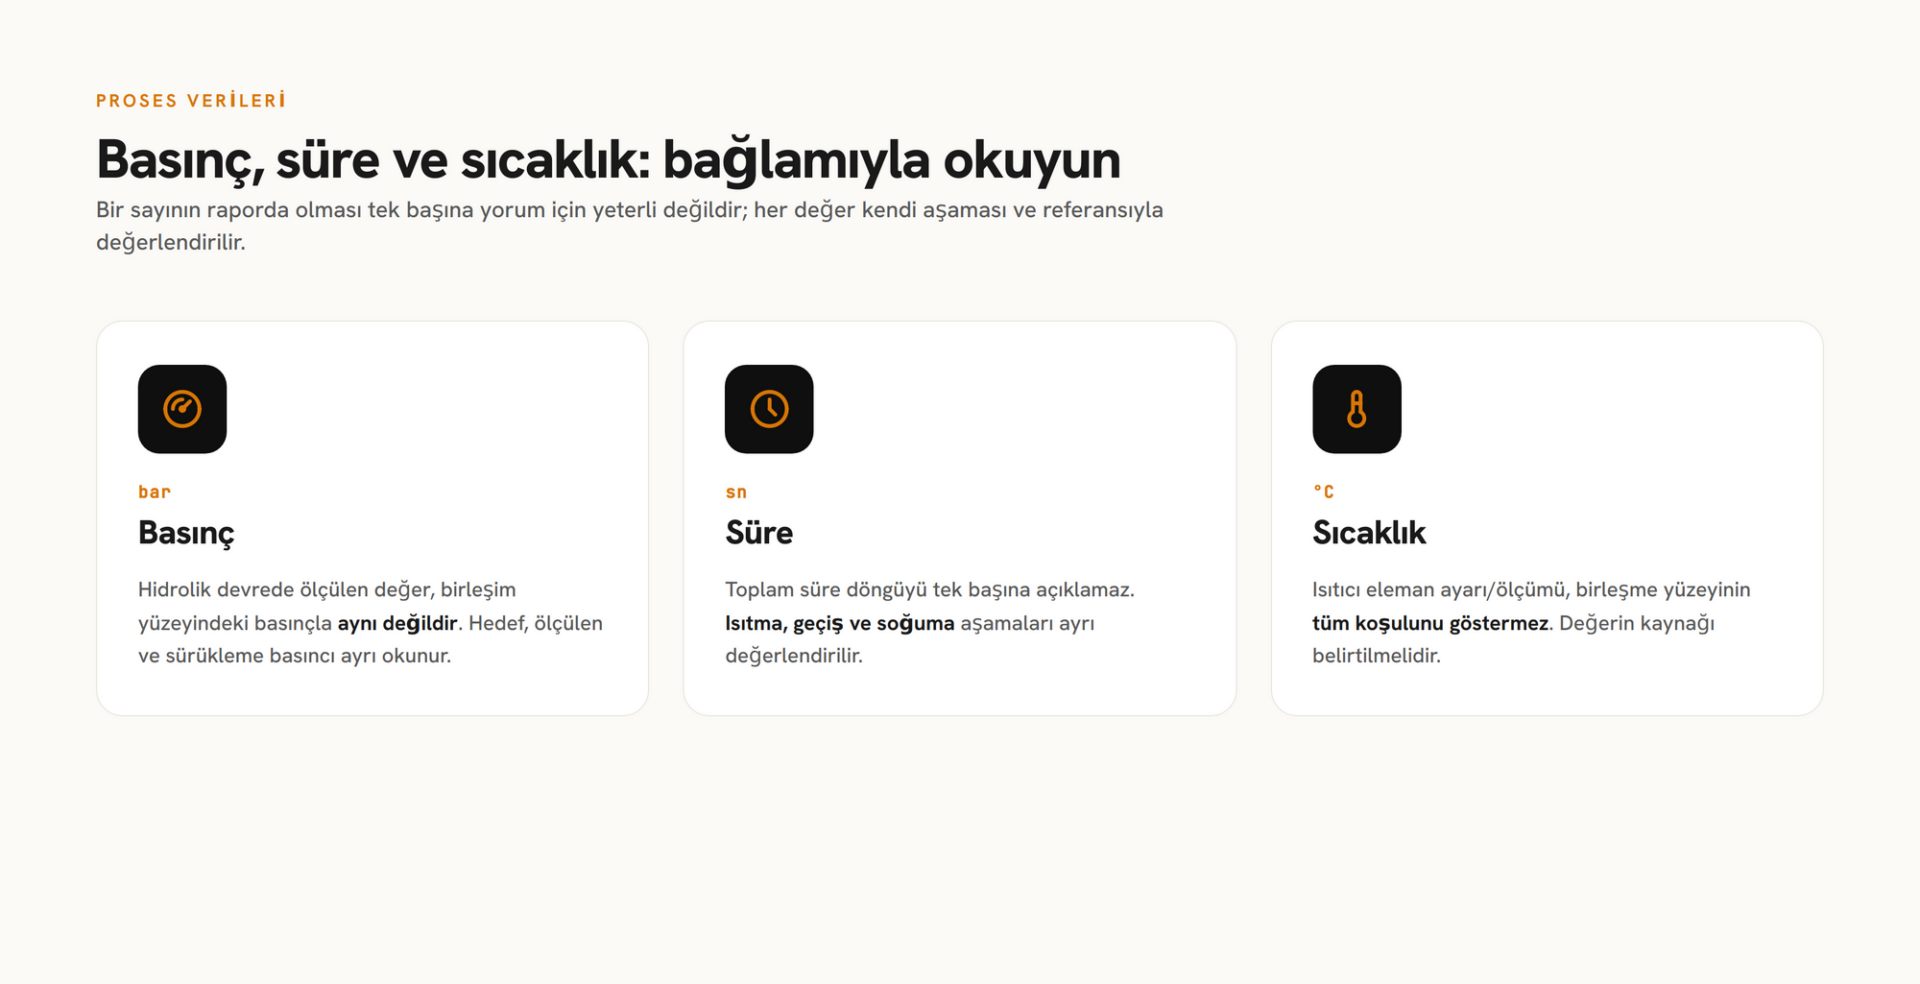
La présence d’une valeur numérique dans le rapport ne suffit pas à elle seule pour une interprétation correcte. Il faut d’abord comprendre ce que représente cette valeur, dans quelle unité elle est indiquée et à quelle étape elle appartient. L’évaluation doit être effectuée selon les références définies dans la procédure de soudage concernée.
Lisez l’information de pression dans son contexte
Le point de mesure et la signification de la pression visible dans le rapport doivent être connus. La valeur mesurée dans le circuit hydraulique et la pression à la surface de jonction du tube ne relèvent pas du même concept. Des facteurs tels que la géométrie de la machine, les dimensions du tube et la résistance au traînage sont pris en compte dans la méthode appliquée. C’est pourquoi comparer directement les chiffres figurant dans les rapports de différentes machines peut être trompeur.
Avant l’achat, il est utile de demander une explication des champs de pression figurant dans le rapport d’exemple. Quel champ indique la valeur cible, lequel indique la valeur mesurée ? Comment la pression de traînage est-elle traitée dans le rapport ? Le changement d’unité est-il possible ? Les réponses à ces questions doivent être clarifiées avant l’utilisation quotidienne de l’appareil.
Associez les durées aux étapes du soudage
La durée totale de l’opération n’explique pas tous les détails du cycle de soudage. Il peut être nécessaire d’évaluer séparément les phases de chauffage, de transition et de refroidissement. Il est important, lors des comparaisons, de savoir quelles phases un rapport enregistre séparément et comment les débuts de temps sont définis.
L’équipe projet doit harmoniser les noms des étapes à utiliser lors de l’examen des enregistrements. Le fait de désigner une même étape par un nom différent dans une équipe peut créer de la confusion, en particulier sur les sites où différentes options linguistiques sont utilisées. La préparation d’une courte liste de termes aide les opérateurs et le personnel de contrôle à parler de la même information.
Déterminez la source de l’information de température
Il convient de préciser si le champ de température indique le réglage cible, la mesure du capteur ou le résultat d’un contrôle saisi manuellement. Un enregistrement de température relatif à l’élément chauffant ne signifie pas que toutes les conditions à la surface de jonction sont mesurées directement.
Cette distinction est nécessaire pour bien comprendre la capacité du rapport. Lors de l’évaluation technique, il ne faut pas tirer de conclusions plus larges que les informations que l’appareil peut mesurer. La méthode de mesure, la fréquence de contrôle et la validation des capteurs doivent être examinées conjointement dans la documentation d’utilisation de la machine et de l’enregistreur.
Comment établir la traçabilité dans le soudage de tuyaux ?
La traçabilité consiste à associer les données enregistrées au bon raccordement, au bon matériau et à la bonne section du projet. Conserver des centaines de rapports dans un seul dossier peut ne pas suffire si cette relation n’est pas établie. Lors de la conception de l’archive, il faut penser non seulement à la manière dont le fichier sera produit, mais aussi à la manière dont il sera retrouvé des mois plus tard.
Le point de départ recommandé est de préparer une liste de suivi des soudures. Cette liste peut contenir le numéro de raccordement, la section de ligne, la date, le fichier de rapport correspondant et l’état du contrôle. Si l’appareil utilisé ne prend pas en charge tous ces champs, la relation peut être établie dans la documentation du projet à partir du même numéro de raccordement.
Par exemple, lorsqu’un raccordement sur le terrain doit être contrôlé, on commence par trouver le code du raccordement. Ensuite, le rapport de soudage, l’enregistrement du matériau et, le cas échéant, le procès-verbal d’inspection associés à ce code sont ouverts. Ainsi, l’examen ne se limite plus à la recherche d’un fichier PDF, mais devient un processus dans lequel les documents concernés peuvent être lus ensemble.
Pour que cette approche soit durable, les responsabilités doivent être claires. Il faut définir au début du projet quels champs l’opérateur remplira, quels enregistrements le responsable qualité examinera et qui sera responsable des archives. Laisser les tâches aux habitudes personnelles peut affaiblir l’organisation des enregistrements lorsque l’équipe change.
Le data logger garantit-il à lui seul la qualité du soudage ?
Non. L’enregistrement des données de soudage documente certains aspects du procédé ; il ne mesure pas directement toutes les propriétés physiques du raccordement. Un enregistrement paraissant conforme ne signifie pas que d’autres contrôles, tels que la préparation de surface ou l’alignement, deviennent inutiles. L’évaluation visuelle et les essais prévus dans le projet continuent d’être appliqués dans leurs propres périmètres.
Par conséquent, il faut savoir sur quels critères repose une information d’état telle que terminé ou conforme dans le rapport de l’appareil. Le logiciel ne peut évaluer que les paramètres qu’il prend en charge. Lorsque la place du rapport dans le processus d’acceptation est clairement définie dans le plan qualité du projet, l’équipe terrain comme l’équipe de contrôle travaillent avec la même attente.
Pour un examen détaillé des enregistrements de soudage, vous pouvez consulter le guide de lecture du rapport de soudage et du data logger. Lorsqu’elle est considérée avec le processus de lecture des rapports, l’approche de sélection de l’appareil et de flux de travail présentée dans cet article peut permettre d’établir une organisation des enregistrements plus cohérente.
Flux de travail d’enregistrement des données applicable sur chantier
Préparez l’organisation des enregistrements avant le début des travaux
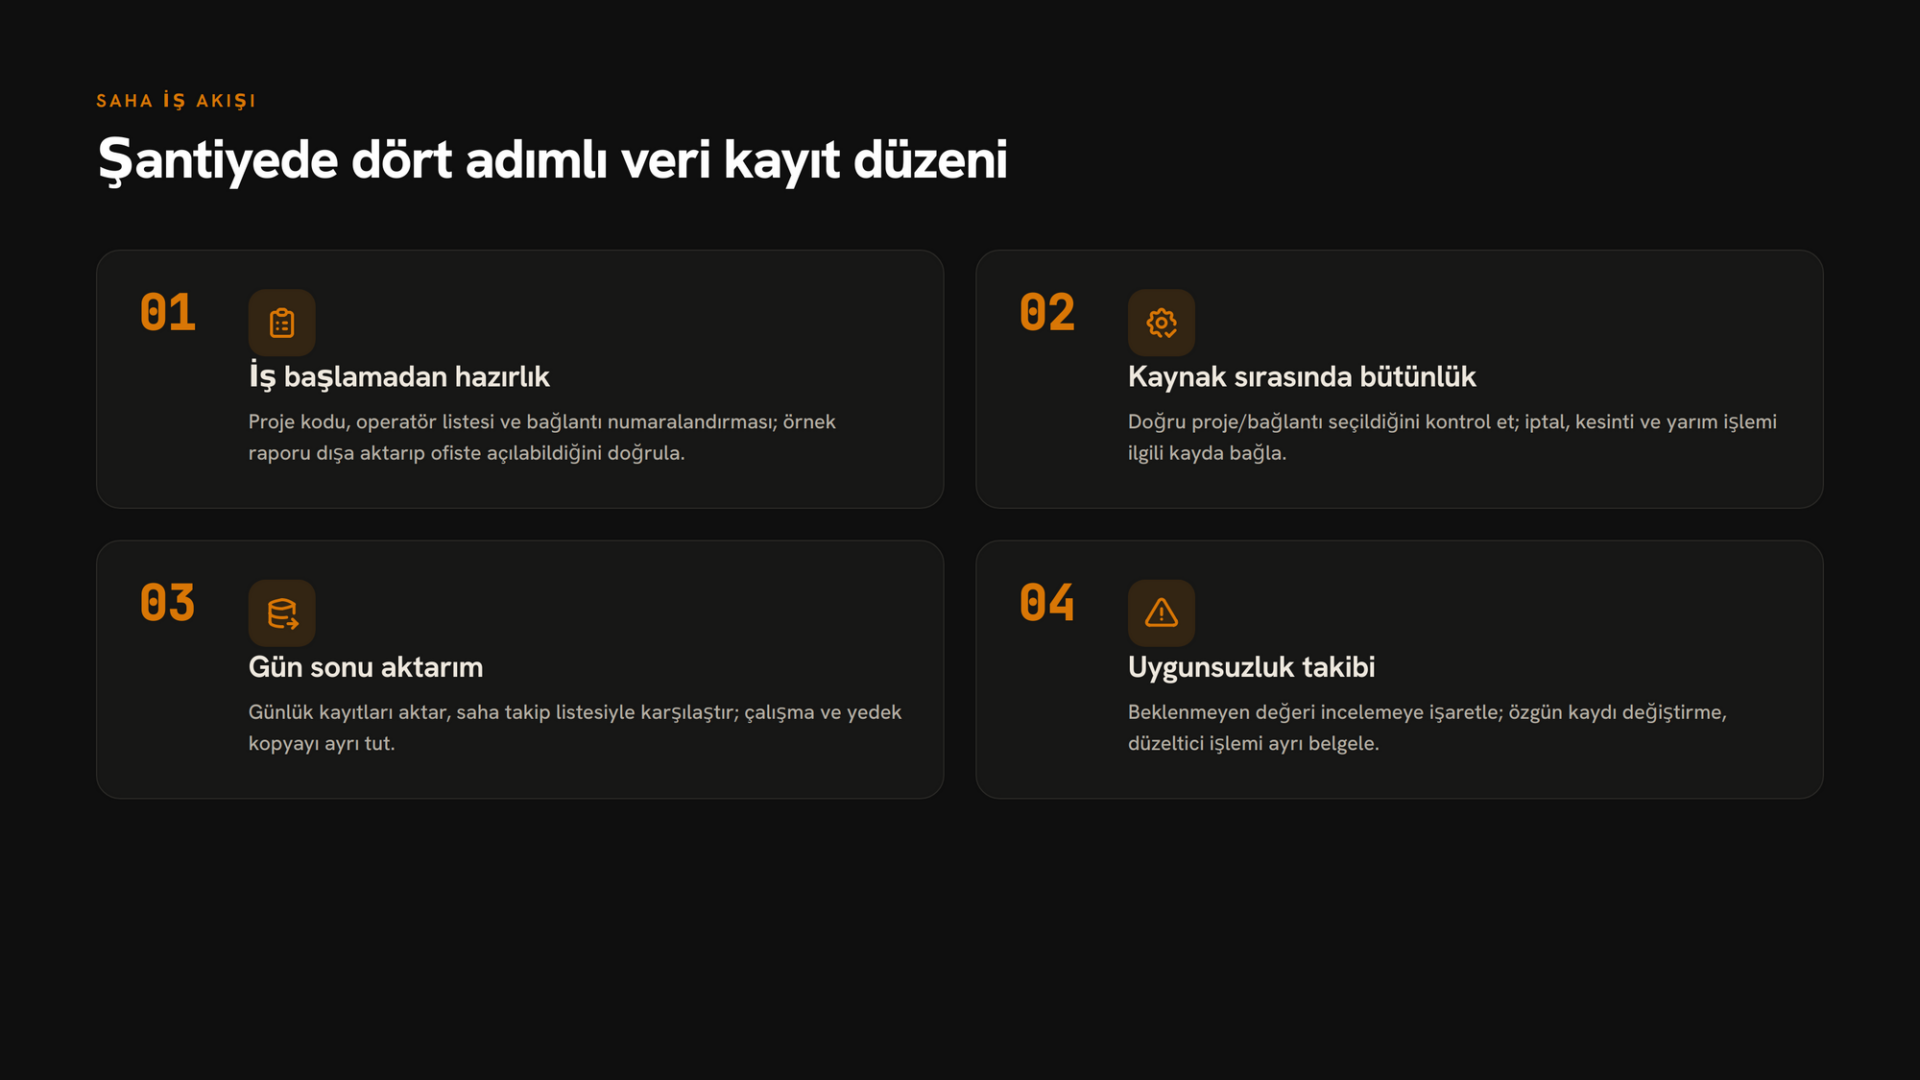
Les codes projet, les listes d’opérateurs et la numérotation des raccordements doivent être établis avant le début des travaux. Le modèle de rapport à utiliser doit être vu par l’équipe projet concernée, et les champs manquants doivent être identifiés autant que possible avant la première production. Le réglage de la date et de l’heure de l’appareil doit également être vérifié.
Lors de l’installation initiale, il est utile d’exporter un enregistrement d’exemple. Le fichier peut-il être ouvert sur l’ordinateur de bureau ? Les caractères turcs s’affichent-ils correctement ? Le responsable du projet peut-il comprendre les champs du rapport ? Ce petit contrôle peut révéler tôt des problèmes de compatibilité de fichiers qui ne seraient remarqués qu’après la fin du chantier.
Suivez l’intégrité des enregistrements pendant le soudage
L’opérateur doit vérifier que les bonnes informations de projet et de raccordement ont été sélectionnées. En cas de changement de machine ou d’équipe, il est important que les informations restantes de l’opération précédente ne soient pas reportées dans le nouvel enregistrement. En particulier dans les travaux effectués à la suite, les champs remplis automatiquement peuvent facilement être négligés par habitude.
En cas de coupure de courant, de problème de connexion ou d’annulation de l’opération, il est recommandé d’associer l’événement à l’enregistrement concerné. La suppression silencieuse de données incomplètes complique l’examen ultérieur. L’état de l’opération annulée et le lien avec l’opération suivante doivent être compréhensibles dans l’organisation des enregistrements du projet.
Effectuez le transfert et l’appariement en fin de journée
Le transfert régulier des enregistrements quotidiens évite que le travail d’archivage ne s’accumule jusqu’à la fin du projet. Le nombre de fichiers transférés peut être comparé aux enregistrements figurant dans la liste de suivi des soudures sur le terrain. Cette comparaison doit porter non seulement sur le nombre d’opérations réussies, mais aussi sur l’état des opérations annulées ou répétées.
Le responsable du transfert doit vérifier que les fichiers s’ouvrent et qu’ils sont placés dans le bon dossier de projet. La mémoire de l’appareil ne doit pas être utilisée comme seule archive de l’entreprise. Conserver la copie de travail et la copie de sauvegarde dans des emplacements distincts et pouvoir les rouvrir à intervalles réguliers constitue une approche pratique de protection des données.
Clôturez le suivi des non-conformités
Lorsqu’une valeur inattendue apparaît dans un enregistrement, le raccordement concerné doit être signalé pour examen. Le résultat de l’examen doit être documenté en lien avec l’enregistrement initial. Ainsi, il est possible de suivre non seulement qu’un problème a été détecté, mais aussi la manière dont il a été traité.
L’évaluation doit être réalisée par du personnel technique autorisé conformément à la procédure du projet. Modifier la valeur dans le rapport pour faire apparaître l’enregistrement comme conforme ou retirer un enregistrement non conforme des archives nuit à la traçabilité. Les explications et les actions correctives doivent être documentées séparément de manière à préserver l’enregistrement d’origine.
À quoi faut-il faire attention lors du choix d’un data logger HDPE ?
Placez la compatibilité machine en priorité
Si un appareil est sélectionné pour un équipement existant, l’évaluation doit être effectuée à partir de la marque, du modèle et des informations techniques de la machine. Les raccordements de mesure, la plage de pression et la méthode d’obtention de l’information de température doivent être vérifiés. Le simple fait que le câble de connexion puisse être branché physiquement ne suffit pas à démontrer que le système fonctionne correctement.
Si l’achat doit être effectué avec une nouvelle machine, il convient de préciser par écrit si l’enregistreur de données est inclus dans la fourniture. Les capteurs, pièces de raccordement, accès logiciel et accessoires nécessaires doivent pouvoir être vus séparément dans l’offre. Ainsi, la probabilité de rencontrer des manques imprévus lors de l’installation est réduite.
Examinez l’exemple de rapport avant l’achat
La mention de la fonction de reporting dans la brochure produit ne signifie pas que le rapport est suffisant pour le projet. Il est plus utile de vérifier, à partir d’un véritable exemple de sortie, les champs numéro de raccordement, opérateur, matériau et procédé. Si nécessaire, il peut également être demandé au client ou à l’équipe de contrôle de donner son avis sur l’exemple de sortie.
Le format de fichier doit également être évalué séparément. Un rapport lisible et une sortie de données pouvant être utilisée pour une analyse détaillée répondent à des besoins différents. Des détails tels que PDF, fichier tableau ou exigence d’un logiciel du fabricant doivent être demandés selon le modèle ; la présence d’une connexion USB ne garantit pas un format de fichier déterminé.
Pensez ensemble à la capacité et à l’utilisation sur le terrain
La capacité mémoire doit être évaluée avec le nombre quotidien de sources et la fréquence de transfert prévue. Une grande capacité d’enregistrement peut être utile ; toutefois, elle ne remplace pas l’habitude d’effectuer des sauvegardes régulières. Il convient également de savoir comment l’appareil se comporte lorsque la mémoire est pleine avant l’achat.
La lisibilité de l’écran, l’utilisation avec des gants, la portabilité et les besoins énergétiques peuvent être évalués lors d’un essai sur le terrain. Les attentes concernant la résistance à la poussière, à l’humidité ou aux chocs doivent quant à elles être comparées à partir des caractéristiques techniques documentées du produit. Il ne faut pas supposer qu’un niveau de protection non indiqué existe.
Évaluez le support technique et la fiabilité des mesures
Si le système d’enregistrement doit être utilisé pendant une longue période, le contrôle des capteurs, la maintenance et le support logiciel prennent de l’importance. Le programme de vérification ou d’étalonnage recommandé par le fabricant doit être connu, et l’accès au service ainsi que les documents nécessaires doivent être discutés au stade de l’offre. Il n’est pas correct de supposer un seul intervalle de maintenance valable pour tous les appareils.
L’étendue de la formation des opérateurs doit également être clarifiée. La formation ne doit pas seulement couvrir l’allumage de l’appareil et le démarrage de l’enregistrement, mais aussi la détection des erreurs de saisie de données et le transfert correct des fichiers. Il est recommandé de préparer au sein de l’entreprise une courte procédure d’utilisation permettant de transmettre la même méthode au nouveau personnel.
Quelles fonctionnalités offre le Fortiweld DL-FW Data Logger ?
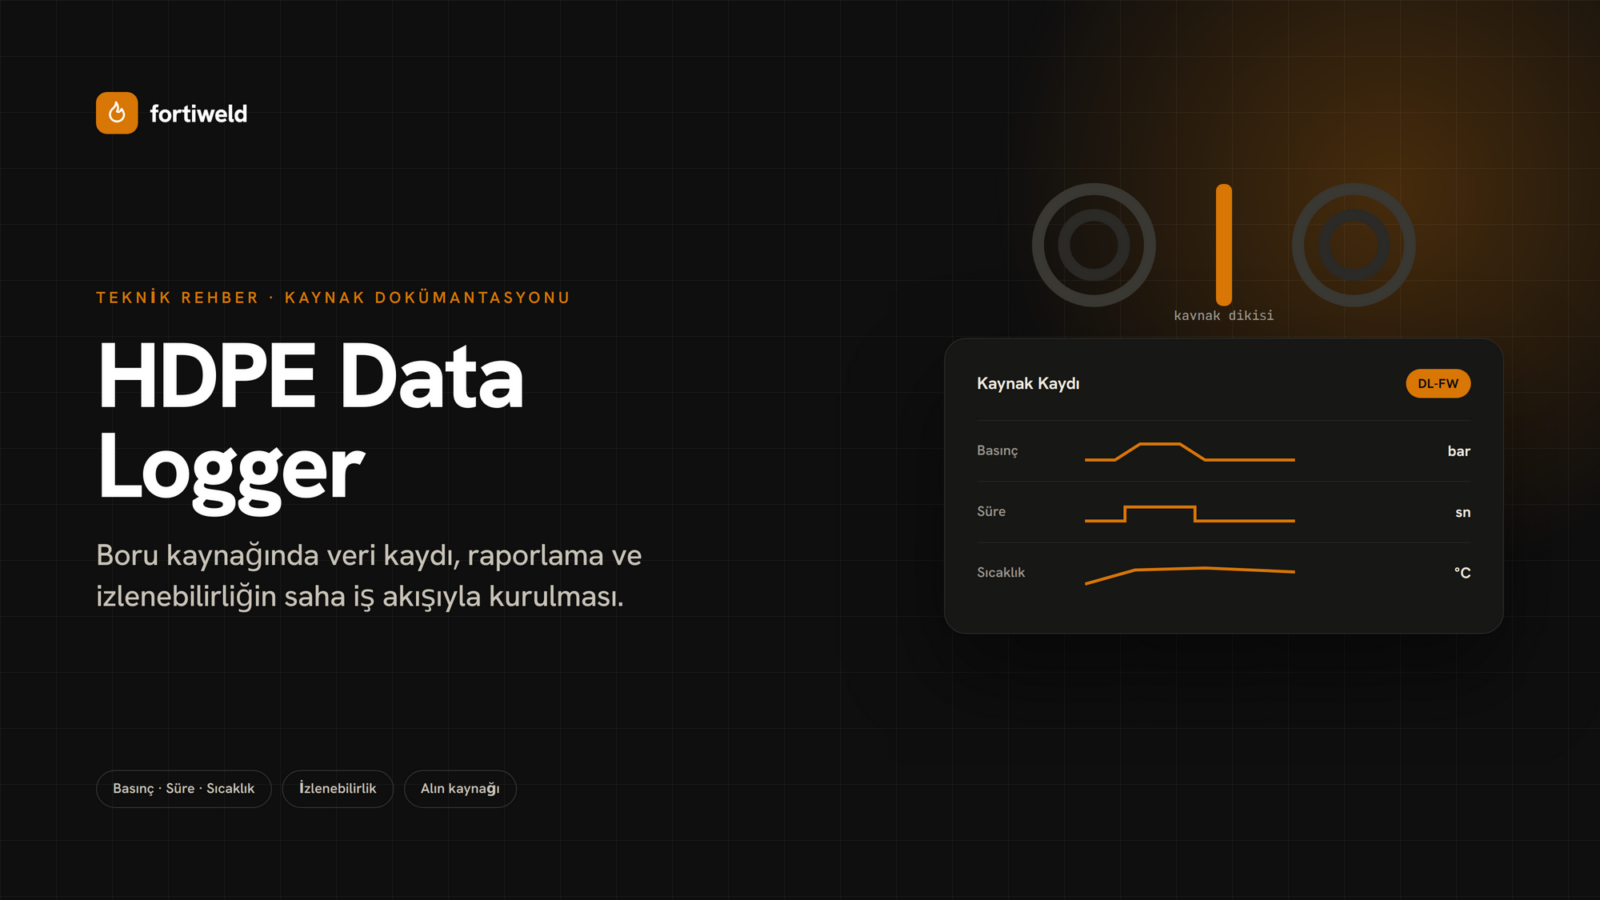
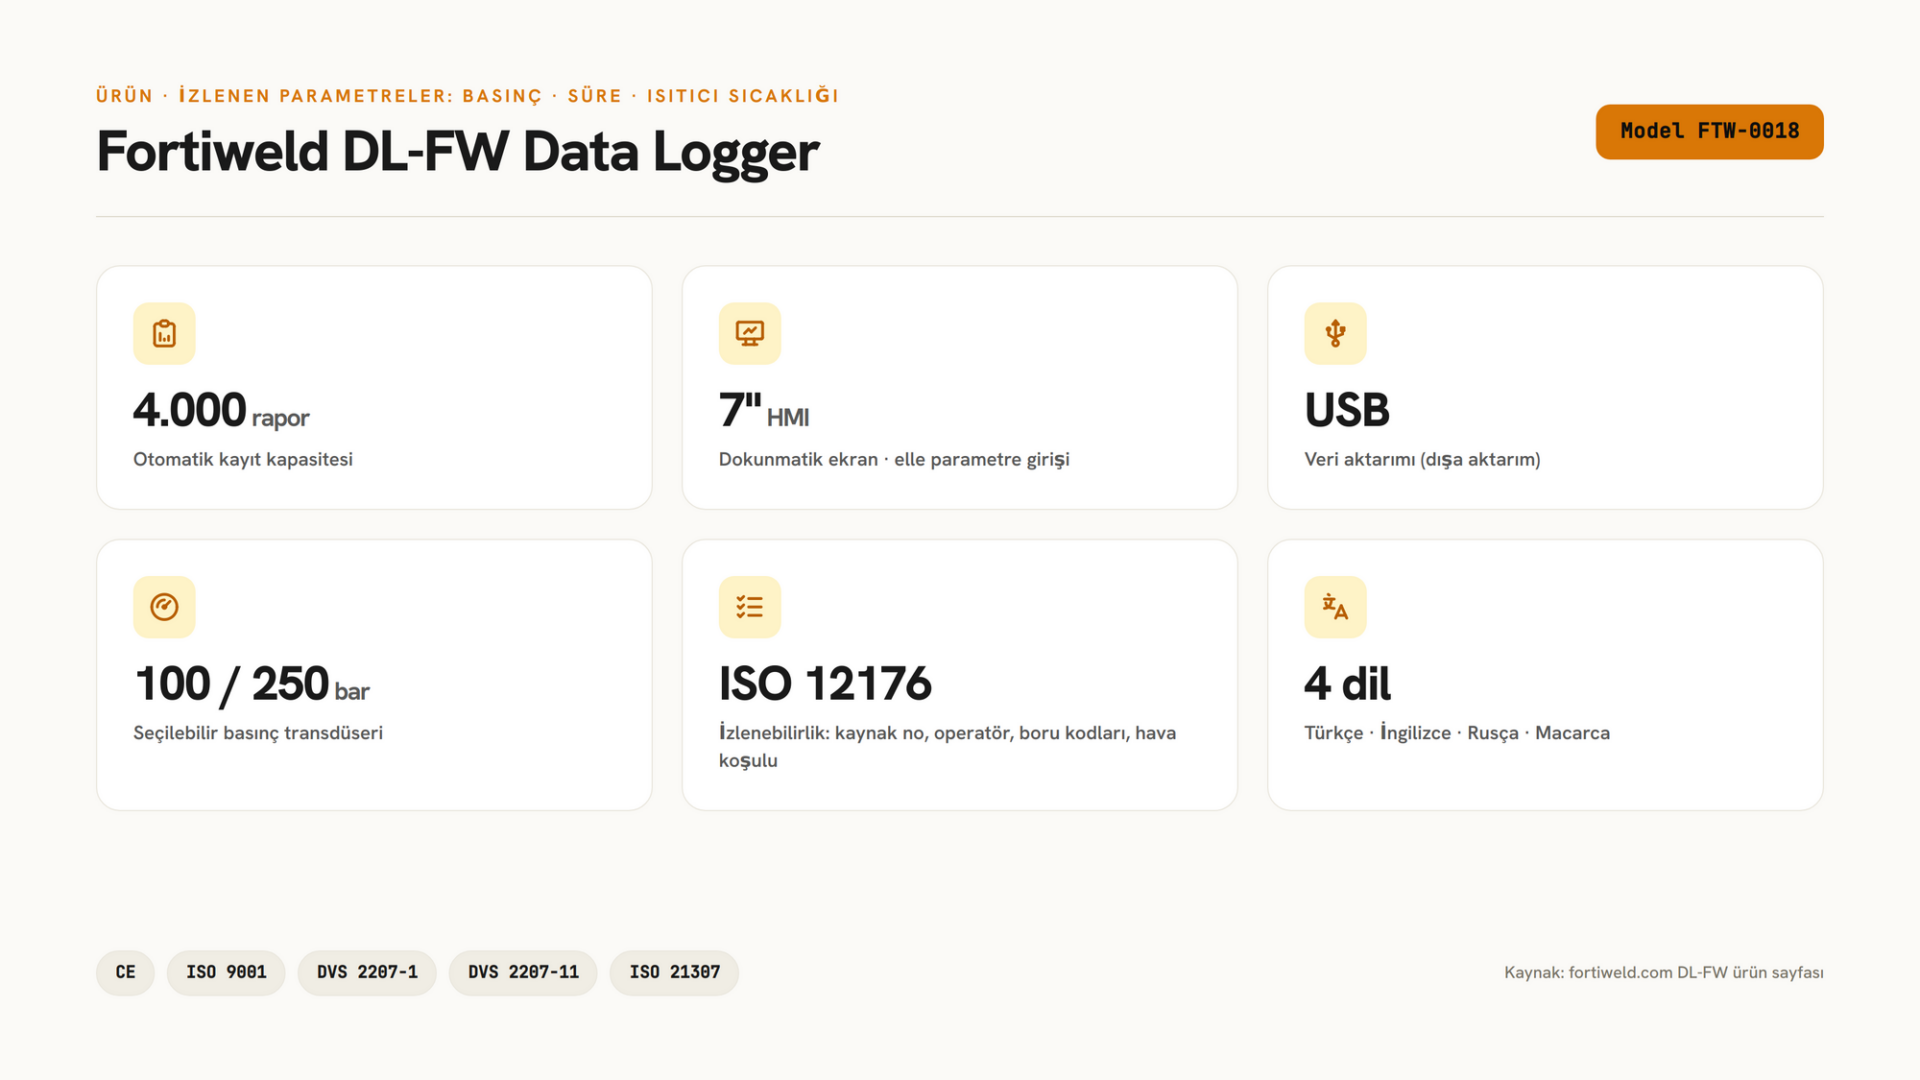
Sur la page produit Fortiweld, il est indiqué pour le DL-FW une capacité d’enregistrement de 4.000 rapports, un écran HMI tactile de 7 pouces et un transfert de données via USB. Parmi les paramètres suivis figurent les pressions de soudage, les durées de soudage et la température de l’élément chauffant. Des champs de traçabilité tels que l’identité du soudeur, les codes de tuyaux, le numéro de raccordement et les conditions météorologiques sont également définis.
Pour évaluer si ces caractéristiques correspondent aux besoins de votre projet, la page produit du DL-FW Data Logger vous pouvez la consulter. Dans votre demande d’offre, le partage de votre modèle de machine actuel, des champs de rapport souhaités et de vos attentes en matière de transfert de données facilite l’évaluation de la configuration appropriée.
Comment évaluer le coût d’un système d’enregistrement des données ?
Lors de l’évaluation du prix d’un data logger HDPE, se concentrer uniquement sur le coût de l’appareil peut conduire à une comparaison incomplète. L’installation, les équipements de raccordement nécessaires, la formation, la maintenance et, le cas échéant, les coûts logiciels doivent être inclus dans le coût total de possession. Il convient de vérifier si les différentes offres couvrent le même périmètre.
Pour une évaluation interne, vous pouvez mesurer votre temps actuel de préparation des rapports. Combien de temps faut-il pour retrouver un enregistrement ? Combien de fois faut-il revenir vers l’équipe terrain en raison d’informations manquantes ? Combien de temps est consacré à l’organisation des documents lors de la livraison du projet ? Ces données concrétisent la charge de travail que vous attendez du nouveau système qu’il réduise.
Lors du calcul des économies, des taux non vérifiés ne doivent pas être utilisés. À la place, la méthode actuelle et le nouveau flux d’enregistrement peuvent être comparés dans le cadre d’une application terrain limitée. Des indicateurs tels que le temps de recherche d’un enregistrement, le nombre de champs manquants et le temps de transfert quotidien permettent une évaluation plus réaliste propre à l’entreprise.
Questions fréquemment posées
Peut-on installer un data logger sur chaque machine de soudage bout à bout HDPE ?
La compatibilité dépend de la structure technique de la machine et de l’enregistreur. Une connexion externe peut nécessiter des capteurs appropriés ou un équipement spécifique au fabricant. Par conséquent, avant d’ajouter un appareil à la machine existante, une évaluation de compatibilité technique doit être obtenue auprès du fabricant. Sans information sur le modèle, aucune décision générale d’adéquation ne doit être prise.
L’enregistrement des données peut-il également être effectué lors des soudures par électrofusion ?
Les données de traitement peuvent également être enregistrées dans les systèmes d’électrofusion dotés d’une fonction d’enregistrement. Cependant, les paramètres surveillés et la structure de connexion diffèrent de ceux du soudage bout à bout. Il ne faut pas supposer qu’un appareil proposé pour le soudage bout à bout fonctionnera sur une machine d’électrofusion ; les fonctions d’enregistrement prises en charge par le modèle concerné doivent également être vérifiées séparément.
Combien de temps les rapports de soudage doivent-ils être conservés ?
La durée de conservation doit être déterminée conformément au contrat du projet, aux exigences du client et aux obligations applicables. Il n’est pas correct de fixer une durée unique pour tous les projets. Pendant la durée déterminée, il ne suffit pas seulement de conserver le fichier, il faut aussi pouvoir maintenir le logiciel capable d’ouvrir le fichier ainsi que l’association des liens.
L’utilisation d’un data logger est-elle obligatoire dans chaque projet ?
L’exigence doit être évaluée selon le cahier des charges du projet et les critères de réception. Au lieu de supposer une obligation générale, il convient de déterminer quelles données et quel format de rapport le maître d’ouvrage demande. Clarifier la portée des enregistrements demandés avant de commencer les travaux réduit l’incertitude dans le choix des équipements et dans le dossier de livraison.
L’appareil d’enregistrement peut-il être utilisé sans Internet ?
Cette situation dépend du mode de fonctionnement et de transfert du produit. Les besoins d’un système qui enregistre dans la mémoire locale et d’un système fonctionnant via un service en ligne peuvent être différents. Si l’accès à Internet est limité sur le chantier, les étapes d’enregistrement, d’affichage des rapports et d’exportation doivent être vérifiées séparément.
Si l’enregistrement est terminé, la connexion est-elle considérée comme acceptée ?
L’achèvement de la procédure d’enregistrement et l’acceptation technique sont des étapes différentes. La décision d’acceptation est prise conformément au processus de contrôle et d’évaluation défini dans le projet. Il convient également de suivre par qui le rapport a été examiné et quels enregistrements sont encore en attente d’évaluation.
Créez une organisation d’enregistrement de soudage adaptée à votre projet
Le point de départ le plus efficace dans le choix d’un data logger HDPE est de définir le rapport dont vous avez besoin. Ensuite, la compatibilité machine, l’étendue des mesures, le transfert des données et l’organisation de l’archivage doivent être évalués. Lorsqu’une relation claire est établie entre chaque raccordement sur le terrain et l’enregistrement correspondant, la documentation de soudage devient exploitable dans la gestion quotidienne du travail.
Si le choix de la machine est également à l’ordre du jour, vous pouvez consulter le guide des machines de soudage CNC HDPE afin de traiter ensemble le système de contrôle et les besoins d’enregistrement. Ainsi, la décision d’investissement ne repose pas uniquement sur le diamètre du tuyau, mais aussi sur les attentes du projet en matière de documentation et de suivi.
En partageant votre modèle de machine actuel, les dimensions de tuyaux avec lesquelles vous travaillerez et l’étendue du rapport demandée, vous pouvez obtenir des informations et une offre de l’équipe technique Fortiweld. En évaluant ensemble l’appareil et le flux d’enregistrement adaptés à votre projet, vous pouvez planifier une organisation documentaire cohérente, de l’application sur le terrain jusqu’au dossier de livraison.