La soldadura por electrofusión es uno de los métodos más eficaces para crear conexiones fiables y duraderas en sistemas de tuberías de HDPE; sin embargo, la gran mayoría de los errores de aplicación son prevenibles. El equipo adecuado, un operador consciente y una preparación rigurosa evitan estos errores. En esta guía abordamos los errores de soldadura por electrofusión más frecuentes en campo, sus causas y las soluciones prácticas que se pueden aplicar frente a ellos.
El principio básico del método de soldadura por electrofusión consiste en generar calor mediante el suministro de energía eléctrica a los hilos de resistencia integrados en el accesorio, fundiendo y fusionando el material de la tubería y del accesorio en la zona de unión. El éxito de este proceso depende en gran medida de la preparación previa. Cada error cometido en la fase de preparación se convierte en un punto débil invisible una vez completada la soldadura y solo se manifiesta claramente cuando las condiciones ambientales se vuelven adversas, aumenta la presión o se somete a una carga cíclica prolongada.
Errores de preparación de la superficie y de raspado
Raspado insuficiente o incorrecto
El raspado correcto de la superficie de la tubería en la soldadura por electrofusión afecta directamente a la calidad de la soldadura. Cuando no se realiza el raspado o la superficie solo se limpia con un paño, la capa de oxidación permanece sobre la tubería; esto impide una unión completa entre el accesorio y la tubería durante la soldadura. Como solución, se debe realizar un raspado uniforme y con la profundidad suficiente a lo largo de toda la circunferencia de la tubería con la herramienta de raspado adecuada, y el área raspada debe mantenerse más amplia de lo necesario. Tras el raspado no se debe tocar la superficie con la mano; es necesario prestar atención a este paso para evitar la transferencia de grasa y suciedad.
Superficies contaminadas o grasientas
Aunque el raspado se haya completado, si la superficie se ensucia posteriormente, la fiabilidad de la soldadura se ve comprometida. Esta situación, frecuente en el campo, se debe al aceite de los guantes, al polvo o a la contaminación ambiental. Para la limpieza debe usarse únicamente una solución aprobada por el fabricante; el paño de limpieza debe moverse en una sola dirección y no debe tocarse. Una vez completado el proceso, el tubo no debe insertarse en el accesorio antes de que la superficie esté seca.
Errores de alineación y fijación
Desalineación del eje de la tubería
Cuando los ejes del accesorio y del tubo no están alineados en la misma dirección, se generan tensiones irregulares en la zona de soldadura. Esto puede provocar debilidad estructural tanto durante como después de la soldadura. El uso de dispositivos de alineación y abrazaderas de fijación evita en gran medida este error. Es obligatorio mantener la fijación hasta que se complete el ciclo de soldadura y finalice el tiempo de enfriamiento; un movimiento prematuro compromete la integridad de la conexión.
Profundidad de inserción insuficiente
La inserción insuficiente del tubo en el accesorio da como resultado que las superficies que quedan fuera del área de calentamiento durante la soldadura no puedan fusionarse. Este error suele deberse a la omisión de las marcas de control de inserción. Como solución, debe tomarse como referencia la marca de profundidad de inserción de cada accesorio, el tubo debe empujarse hasta esta línea y verificarse antes de la fijación. Este paso, simple pero crítico, suele pasarse por alto cuando se trabaja bajo presión de tiempo en el campo.
Errores por humedad y condiciones ambientales
Soldadura con superficie mojada o húmeda
Cuando hay humedad en la superficie del tubo o dentro del accesorio, el calor generado durante la soldadura evapora repentinamente esta humedad; esto prepara el terreno para la formación de huecos y microporos en la zona de soldadura. Los tubos y accesorios expuestos a lluvia, rocío o condensación nunca deben someterse al proceso de soldadura sin haberse secado completamente. Si es necesario, puede aplicarse un secado controlado con pistola de calor; sin embargo, en esta fase debe tenerse cuidado de no dañar el material.
Viento y baja temperatura
En campo abierto, el viento provoca un enfriamiento irregular de la zona de soldadura; el aire frío, por su parte, disipa el calor de soldadura demasiado rápido e impide que se alcance una fusión adecuada. En estas condiciones debe utilizarse una tienda de soldadura o una barrera protectora; y deben tenerse en cuenta los cambios recomendados por el fabricante en los ajustes de parámetros según la temperatura ambiente. Permanecer indiferente a las condiciones ambientales prepara el terreno para que una soldadura aparentemente completada sin problemas sea en realidad inadecuada.
Errores de parámetros
Introducción incorrecta de tensión o tiempo
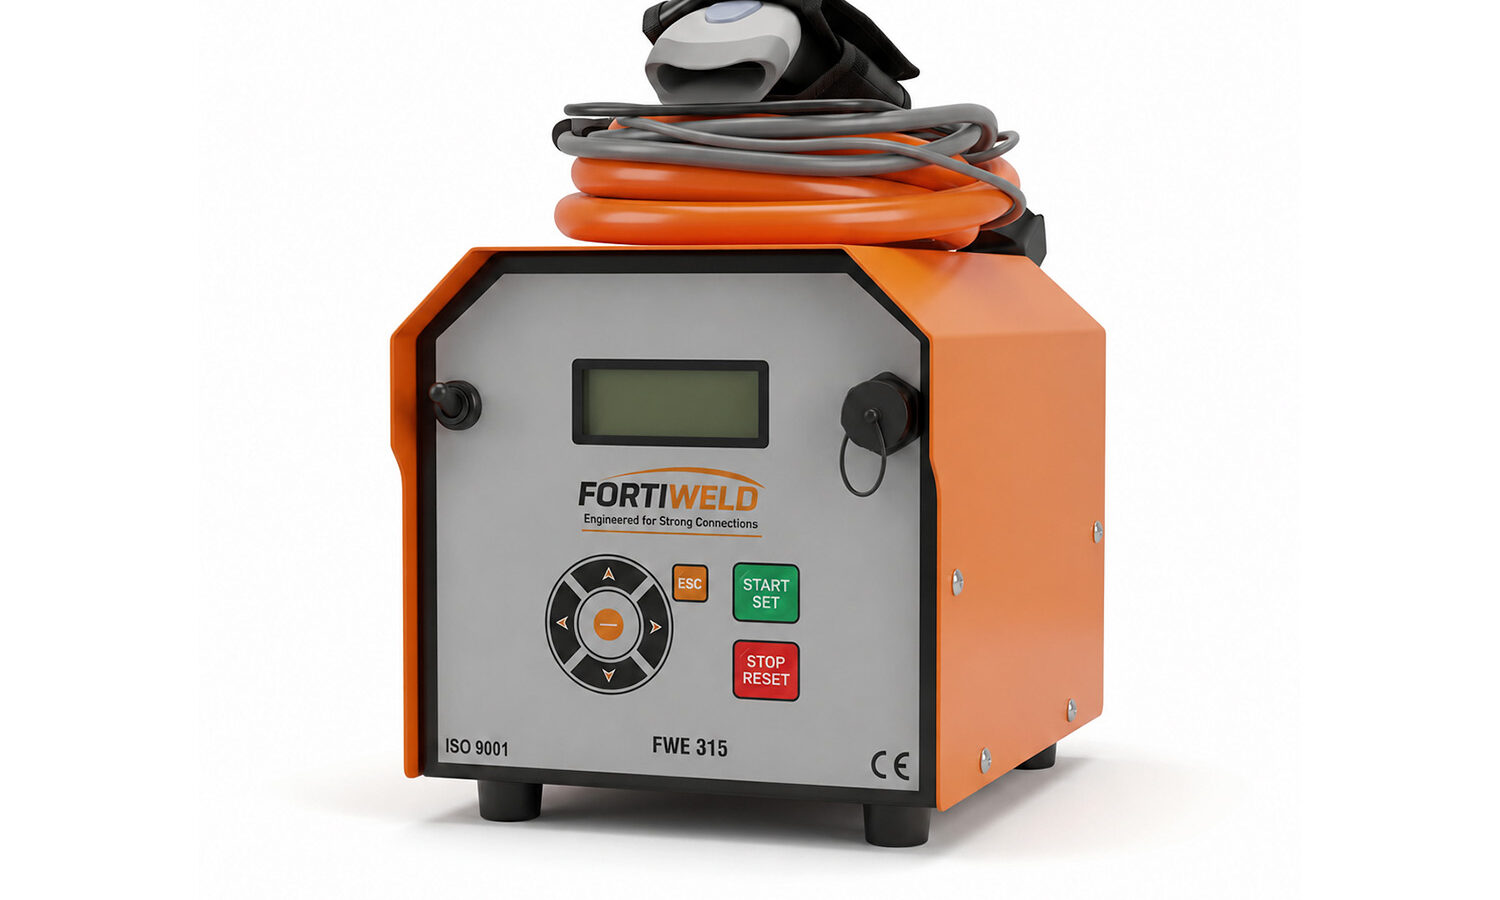
La máquina de soldadura por electrofusión funciona con los parámetros obtenidos del código de barras o código QR del accesorio. Una lectura incorrecta de este código o un error cometido durante la introducción manual de los parámetros da como resultado una energía de soldadura insuficiente o excesiva. Antes de cada uso debe verificarse si el lector de códigos de barras está limpio y funciona correctamente; si se va a realizar una entrada manual, los valores del embalaje del accesorio deben transferirse con atención.
Interrupción del ciclo a mitad de proceso
La interrupción del ciclo de soldadura por cualquier motivo antes de su finalización genera una soldadura incompleta en la zona de unión. Cortes de energía, desconexión del cable o error del operador pueden provocar estas interrupciones. Si el ciclo se ha interrumpido a mitad, la soldadura no puede aceptarse; el accesorio debe desmontarse y el proceso debe rehacerse desde el principio con un nuevo accesorio. No debe reiniciarse el ciclo sin cortar; porque el material que ya se ha calentado parcialmente se comporta de manera diferente en la segunda energía y puede producir resultados impredecibles.
Errores de cable y terminal
Conexión de terminal floja o sucia
La conexión entre los terminales de la máquina y los terminales del accesorio debe ser completa y limpia. Un terminal suelto aumenta la resistencia, disminuye la energía transferida y la soldadura resulta insuficiente. Los extremos de los terminales deben revisarse regularmente, las superficies deben mantenerse limpias y antes de cada soldadura debe verificarse la firmeza de la conexión. También debe garantizarse la seguridad de la posición para evitar que el cable se estire o se enganche durante la soldadura.
Los problemas de los terminales suelen entrar en la categoría de error silencioso; la máquina indica que el ciclo se ha completado, pero la energía transferida está por debajo del nivel suficiente. Por esta razón, el protocolo de control posterior a la soldadura tiene tanta importancia como la preparación previa.
Control y documentación tras el enfriamiento
Una vez completado el ciclo de soldadura y el enfriamiento, la conexión debe someterse a una inspección visual. Si no se ve elevación de material en las ventanas de control del accesorio o si hay una elevación irregular, esto puede ser señal de que la energía de soldadura no se ha transmitido suficientemente. Además de la inspección visual, los parámetros de soldadura, la fecha, la hora y la información del operador deben registrarse. Esta documentación es de importancia crítica tanto desde el punto de vista del aseguramiento de la calidad como para rastrear el origen de un posible problema.
Elimine el error con el equipo adecuado
- Utilice la herramienta de raspado adecuada para el accesorio y mantenga un ancho de raspado suficiente
- Después de raspar la superficie, límpiela con un limpiador aprobado y no la inserte en el accesorio sin que se haya secado
- Bloquee el eje con un dispositivo de alineación y abrazadera de fijación
- Mantenga la posición durante todo el ciclo de soldadura y hasta que finalice el tiempo de enfriamiento
- Verifique la precisión de la lectura del código de barras antes de cada proceso
- Inspeccione regularmente las conexiones de los terminales en términos de firmeza y limpieza
- Tome medidas de protección según las condiciones ambientales; no inicie la soldadura en condiciones adversas
Preguntas frecuentes
¿Por qué es tan importante el raspado de la superficie en la soldadura por electrofusión?
Si la capa de oxidación en la superficie del tubo no se raspa, no se puede lograr una fusión completa con el accesorio; esto reduce significativamente la resistencia de la conexión y aumenta el riesgo de fugas.
¿Qué ocurre si se suelda sobre una superficie con humedad?
El calor de soldadura evapora repentinamente la humedad creando huecos y poros en la zona de soldadura; esto afecta negativamente a la resistencia mecánica. Antes de la soldadura debe asegurarse que las superficies estén completamente secas.
¿Se puede utilizar la conexión si el ciclo de soldadura se interrumpe a mitad?
No. Un ciclo de soldadura incompleto no puede considerarse válido; el accesorio debe desmontarse y el proceso debe rehacerse desde el principio con una nueva pieza.
¿Por qué los parámetros deben leerse del código de barras y no introducirse manualmente?
El código de barras transfiere sin errores los valores de tensión y tiempo determinados por el fabricante y específicos para ese accesorio. La entrada manual aumenta el riesgo de escribir un valor incorrecto y puede provocar desviaciones en la energía de soldadura.
¿Qué ocurre si la conexión de soldadura se mueve sin respetar el tiempo de enfriamiento?
Si se mueve la zona de soldadura antes de que se haya enfriado completamente, las tensiones generadas pueden comprometer la integridad de la conexión. Las abrazaderas de fijación no deben retirarse antes de que se complete el tiempo de enfriamiento determinado por el fabricante.
Equipos y soporte técnico de Fortiweld
Para obtener resultados fiables en las aplicaciones de soldadura por electrofusión, la elección del accesorio correcto es tan determinante como la máquina correcta. Fortiweld máquinas de soldadura por electrofusión y Accesorios de electrofusión de HDPE, están diseñados para cumplir con los requisitos de las condiciones de campo. Cuando se combinan el equipo adecuado y la aplicación correcta, la soldadura por electrofusión ofrece conexiones confiables, duraderas y trazables. Para asesoramiento de aplicación específico para su proyecto desde nuestra página de contacto puede ponerse en contacto con nuestro equipo técnico.