Elektrofüzyon kaynak, HDPE boru sistemlerinde güvenilir ve uzun ömürlü bağlantılar oluşturmanın en etkili yöntemlerinden biridir; ancak uygulama hatalarının büyük çoğunluğu önlenebilir niteliktedir. Doğru ekipman, bilinçli operatör ve titiz hazırlık bu hataların önüne geçer. Bu rehberde sahada en sık karşılaşılan elektrofüzyon kaynak hatalarını, nedenlerini ve bunlara karşı uygulanabilecek pratik çözümleri ele alıyoruz.
Elektrofüzyon kaynak yönteminin temel prensibi, ek parçanın içine yerleştirilmiş rezistans tellerine elektrik enerjisi verilerek ısı üretilmesi ve boru ile ek parça malzemesinin birleşim bölgesinde eritilip kaynaştırılmasıdır. Bu prosesin başarısı büyük ölçüde ön hazırlığa bağlıdır. Hazırlık aşamasında yapılan her hata, kaynak tamamlandıktan sonra görünmez bir zayıflık noktasına dönüşür ve ancak çevre koşulları zorlaştığında, basınç arttığında ya da uzun süreli çevrimsel yükleme altında kendini açıkça gösterir.
Yüzey Hazırlığı ve Kazıma Hataları
Yetersiz veya Hatalı Kazıma
Elektrofüzyon kaynağında boru yüzeyinin doğru biçimde kazınması, kaynak kalitesini doğrudan etkiler. Kazıma yapılmadığında ya da yüzey sadece silinerek geçiştirildiğinde oksidasyon tabakası boru üzerinde kalır; bu da kaynak sırasında ek parça ile boru arasında tam birleşimi engeller. Çözüm olarak uygun kazıma aleti ile boru çevresi boyunca düzgün ve yeterli derinlikte kazıma yapılmalı, kazınan alan gerekenden geniş tutulmalıdır. Kazıma sonrası yüzeye elle dokunulmamalıdır; yağ ve kir transferini önlemek için bu adıma özen gösterilmesi gerekir.
Kirlenmiş veya Yağlı Yüzeyler
Kazıma tamamlanmış olsa bile yüzey daha sonra kirlenirse kaynak güvenilirliği tehlikeye girer. Sahada sıkça karşılaşılan bu durum; eldiven yağı, toz veya çevre kirliliğinden kaynaklanır. Temizlik için yalnızca üretici onaylı solüsyon kullanılmalı; temizlik bezi tek yönde hareket ettirilmeli ve beze dokunulmamalıdır. İşlem tamamlandıktan sonra yüzey kurumadan boru, ek parçaya takılmamalıdır.
Hizalama ve Sabitleme Hataları
Boru Ekseninin Kaçık Olması
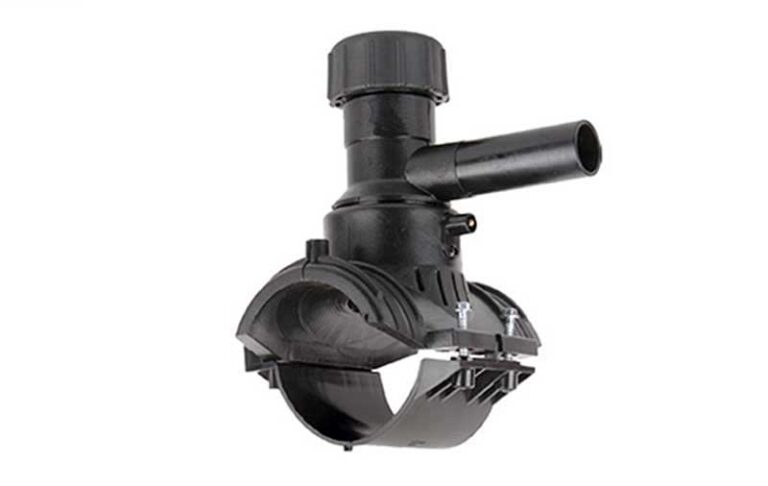
Ek parça ile boru eksenleri aynı doğrultuda olmadığında kaynak bölgesinde düzensiz gerilmeler oluşur. Bu durum hem kaynak sırasında hem de sonrasında yapısal zayıflığa yol açabilir. Hizalama aparatları ve sabitleme kelepçeleri kullanmak bu hatayı büyük ölçüde önler. Kaynak döngüsü tamamlanana ve soğuma süresi dolana kadar sabitlemenin korunması zorunludur; erken hareket bağlantı bütünlüğünü bozar.
Yetersiz Giriş Derinliği
Borunun ek parçaya yeterince girilmemesi, kaynak sırasında ısınma alanının dışında kalan yüzeylerin birleşememesiyle sonuçlanır. Bu hata çoğunlukla giriş kontrol işaretlerinin atlanmasından kaynaklanır. Çözüm olarak her ek parçanın üzerindeki giriş derinliği işareti esas alınmalı, boru bu çizgiye kadar itilmeli ve sabitleme öncesi kontrol edilmelidir. Basit ama kritik olan bu adım, sahada zaman baskısı altında çalışılırken sıkça gözden kaçmaktadır.
Nem ve Çevre Koşulları Hataları
Islak veya Nemli Yüzeyle Kaynak
Boru yüzeyinde ya da ek parça içinde nem bulunduğunda kaynak sırasında oluşan ısı bu nemi aniden buharlaştırır; bu da kaynak bölgesinde boşluk ve mikro gözenek oluşmasına zemin hazırlar. Yağmur, çiy veya yoğuşmaya maruz kalmış boru ve ek parçalar, tamamen kururumadan hiçbir koşulda kaynak işlemine alınmamalıdır. Gerekirse ısı tabancası ile kontrollü kurutma uygulanabilir; ancak bu aşamada malzemenin zarar görmemesine dikkat edilmelidir.
Rüzgar ve Düşük Sıcaklık
Açık sahada rüzgar kaynak bölgesinin düzensiz soğumasına neden olur; soğuk hava ise kaynak ısısını aşırı hızlı dağıtarak yeterli erime sağlanamamasına yol açar. Bu koşullarda kaynak çadırı veya koruyucu bariyer kullanılmalı; ortam sıcaklığına göre parametre ayarlarında üreticinin önerdiği değişiklikler dikkate alınmalıdır. Çevre koşullarına duyarsız kalmak, görünürde sorunsuz tamamlanan bir kaynağın aslında yetersiz olmasına zemin hazırlar.
Parametre Hataları
Hatalı Gerilim veya Süre Girişi
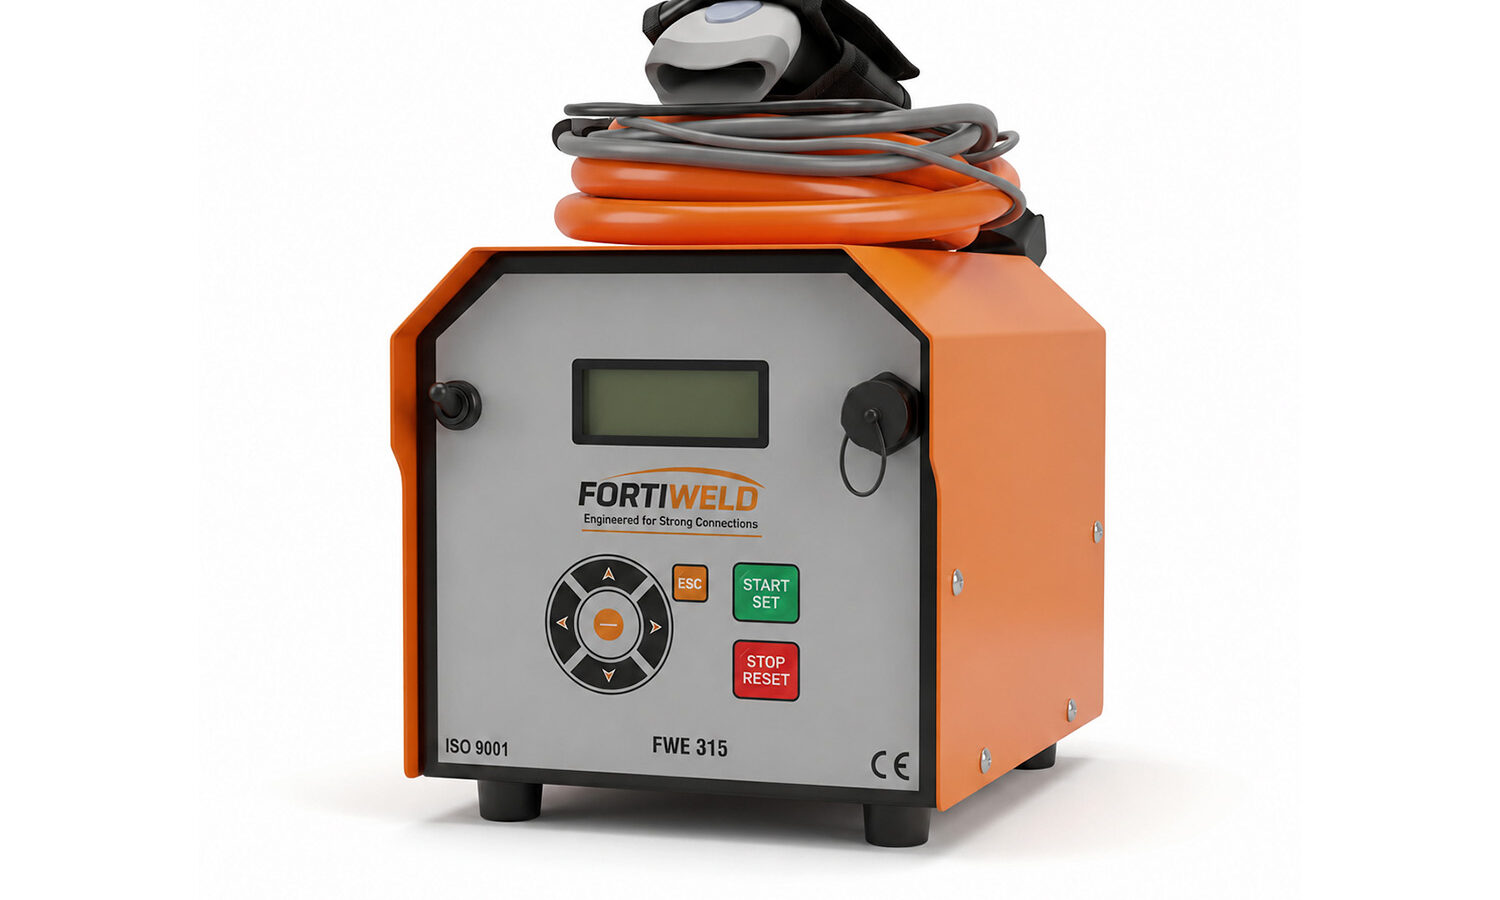
Elektrofüzyon kaynak makinesi, ek parça üzerindeki barkod veya karekoddan elde edilen parametrelerle çalışır. Bu kodun hatalı okunması ya da parametrelerin manuel girilmesi sırasında yapılan yanlışlık, yetersiz veya aşırı kaynak enerjisiyle sonuçlanır. Barkod okuyucunun temiz ve doğru çalışıp çalışmadığı her kullanım öncesinde kontrol edilmeli; manuel giriş yapılacaksa ek parça ambalajındaki değerler dikkatle aktarılmalıdır.
Döngü Yarıda Kesilmesi
Kaynak döngüsünün herhangi bir nedenle tamamlanmadan kesilmesi, birleşim bölgesinde eksik kaynak oluşturur. Güç kesintisi, kablo çıkması veya operatör hatası bu kesintilere yol açabilir. Döngü yarıda kesilmişse kaynak kabul edilemez; ek parça sökülerek yeni bir ek parça ile işlem baştan yapılmalıdır. Kesmeden yeniden döngü başlatmak kesinlikle uygulanmamalıdır; çünkü zaten kısmen ısınmış malzeme ikinci enerjide farklı davranır ve tahmin edilemez sonuçlar doğurabilir.
Kablo ve Terminal Hataları
Gevşek veya Kirli Terminal Bağlantısı
Makine terminalleri ile ek parça terminalleri arasındaki bağlantı tam ve temiz olmalıdır. Gevşek terminal direnci artırır, aktarılan enerji düşer ve kaynak yetersiz kalır. Terminal uçları düzenli olarak kontrol edilmeli, yüzeyler temiz tutulmalı ve her kaynak öncesinde bağlantı sıkılığı doğrulanmalıdır. Kablonun kaynak sırasında çekilmesini veya takılmasını önlemek için pozisyon güvenliği de sağlanmalıdır.
Terminal sorunları çoğu zaman sessiz hata kategorisine girer; makine döngüyü tamamladığını gösterir, ancak aktarılan enerji yeterliliğin altında kalmıştır. Bu nedenle kaynak sonrası kontrol protokolü de en az ön hazırlık kadar önem taşır.
Soğuma Sonrası Kontrol ve Belgeleme
Kaynak döngüsü ve soğuma tamamlandıktan sonra bağlantı gözle muayeneden geçirilmelidir. Ek parçanın kontrol pencerelerinde malzeme yükselmesi görünmüyorsa ya da düzensiz bir yükselme varsa bu, kaynak enerjisinin yeterince iletilmediğinin işareti olabilir. Gözle muayeneye ek olarak kaynak parametreleri, tarih, saat ve operatör bilgisi kayıt altına alınmalıdır. Bu belgeleme, hem kalite güvencesi açısından hem de olası bir sorunun kaynağını izlemek için kritik önem taşır.
Dogru Ekipmanla Hatayı Ortadan Kaldırın
- Ek parçaya uygun kazıma aleti kullanın ve kazıma genişliğini yeterli tutun
- Yüzeyi kazıdıktan sonra onaylı temizleyici ile temizleyin ve kurumadan ek parçaya takmayın
- Hizalama aparatı ve sabitleme kelepçesiyle ekseni kilitleyin
- Kaynak döngüsü boyunca ve soğuma süresi dolana kadar pozisyonu koruyun
- Barkod okuma doğruluğunu her işlem öncesinde kontrol edin
- Terminal bağlantılarını sıkılık ve temizlik açısından düzenli denetleyin
- Çevre koşullarına göre koruyucu önlem alın; olumsuz koşulda kaynak başlatmayın
Sıkça Sorulan Sorular
Elektrofüzyon kaynakta yüzey kazıma neden bu kadar önemli?
Boru yüzeyindeki oksidasyon tabakası kazınmazsa ek parça ile tam birleşim sağlanamaz; bu durum bağlantı mukavemetini ciddi biçimde düşürür ve sızıntı riskini artırır.
Nem içeren bir yüzeyde kaynak yapılırsa ne olur?
Kaynak ısısı nemi aniden buharlaştırarak kaynak bölgesinde boşluk ve gözenek oluşturur; bu da mekanik dayanımı olumsuz etkiler. Kaynak öncesinde yüzeylerin tamamen kuru olduğundan emin olunmalıdır.
Kaynak döngüsü yarıda kesilirse bağlantı kullanılabilir mi?
Hayır. Tamamlanmamış kaynak döngüsü geçerli kabul edilemez; ek parça sökülerek yeni bir parçayla işlem baştan yapılmalıdır.
Parametreler neden barkoddan okunmalı, manuel girilmemeli?
Barkod, üretici tarafından belirlenen ve o ek parçaya özgü gerilim ile süre değerlerini hatasız aktarır. Manuel giriş, yanlış değer yazılma riskini artırır ve kaynak enerjisinde sapmalara yol açabilir.
Soğuma süresine uyulmadan kaynak bağlantısı hareket ettirilirse ne olur?
Kaynak bölgesi henüz tam soğumadan hareket edilirse oluşan gerilmeler bağlantı bütünlüğünü bozabilir. Üreticinin belirlediği soğuma süresi tamamlanmadan sabitleme kelepçeleri çıkarılmamalıdır.
Fortiweld Ekipman ve Teknik Desteği
Elektrofüzyon kaynak uygulamalarında güvenilir sonuç elde etmek için doğru makine kadar doğru ek parça seçimi de belirleyicidir. Fortiweld elektrofüzyon kaynak makineleri ve HDPE elektrofüzyon ek parçaları, saha koşullarının gereksinimlerine karşılık verecek biçimde tasarlanmıştır. Doğru ekipman ve doğru uygulama bir arada olduğunda elektrofüzyon kaynak güvenilir, uzun ömürlü ve izlenebilir bağlantılar sunar. Projenize özgü uygulama danışmanlığı için iletişim sayfamızdan teknik ekibimize ulaşabilirsiniz.