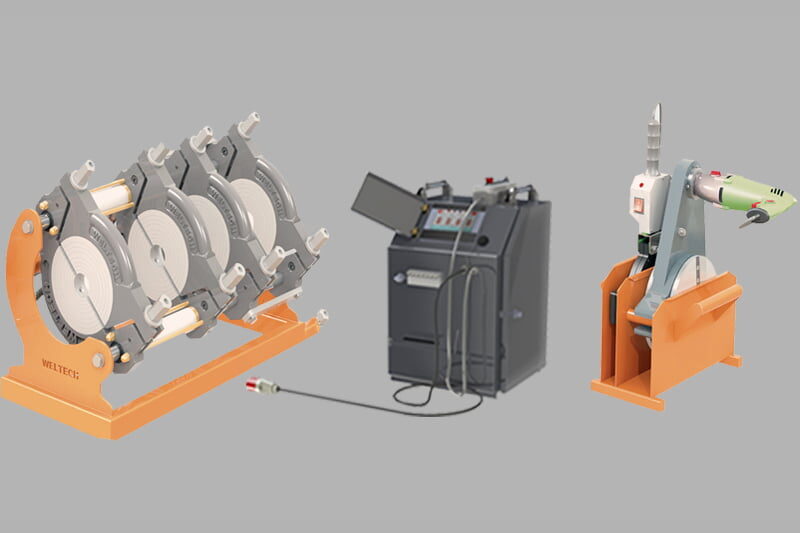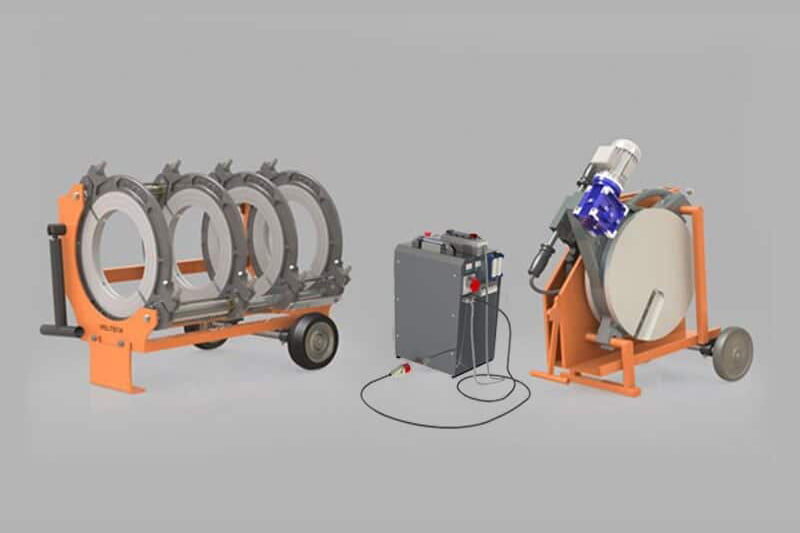
El registrador de datos HDPE es un sistema de recopilación de datos que registra los datos del proceso generados durante la operación de soldadura de tuberías de polietileno. Según las características del dispositivo y de la máquina utilizados, información como la presión, el tiempo y la temperatura del calentador se asocia con el registro de soldadura. Así, posteriormente puede examinarse en qué condiciones se realizó una unión completada.
Cuando en una tubería hay cientos de uniones, no es posible seguir el historial de cada una basándose únicamente en la memoria del equipo de campo. ¿Qué soldadura se realizó qué día? ¿Qué operador participó? ¿A qué lote pertenecía la tubería utilizada? Cuando se detecta una no conformidad, ¿dónde se encontrará el registro correspondiente? Las respuestas a estas preguntas requieren una documentación de soldadura ordenada.
El registro de datos constituye la base técnica de esta documentación. Sin embargo, para establecer un sistema de registro útil, no basta con comprar un dispositivo. La numeración de las soldaduras, la entrada correcta de datos, el control de informes y el archivado deben planificarse conjuntamente. En esta guía abordamos el uso del registrador de datos HDPE dentro de un flujo de trabajo que va desde la selección del equipo hasta la entrega del proyecto.
¿Para qué sirve un registrador de datos HDPE?
La función principal del dispositivo de registro de soldadura es hacer documentables los aspectos medibles del proceso realizado. Los datos generados durante el trabajo del operador se asocian con la unión soldada correspondiente. Gracias a esta asociación, el responsable de calidad puede acceder posteriormente no solo a la unión completada, sino también a la información sobre el proceso de creación de la unión.
Este enfoque es especialmente útil en situaciones en las que en un mismo proyecto intervienen distintos equipos, máquinas y turnos de trabajo. Por ejemplo, el registro de una unión realizada en el turno de mañana debe poder encontrarse sin confundirse con los informes del turno de noche. A medida que avanza el trabajo en campo, los cambios de operadores y equipos tampoco deben dificultar la comprensión de los registros anteriores.
Puede evaluar el beneficio esperado de un registrador de datos con tres preguntas: ¿Puede encontrar fácilmente el registro correspondiente? ¿Puede demostrar a qué unión física pertenece el registro? ¿La persona que revisa el registro puede entender qué información fue medida y cuál fue introducida manualmente? Un sistema que ofrece respuestas claras a estas preguntas resulta más útil en la gestión diaria en campo.
La diferencia entre el registro de datos y la automatización de la soldadura
El data logger y el sistema de control CNC pueden complementarse; sin embargo, no expresan la misma función. El registro de datos se relaciona con la recopilación y conservación de la información generada en el proceso. El control CNC, en cambio, abarca la gestión de las etapas de soldadura compatibles con la máquina según los parámetros definidos. El nivel de automatización y la capacidad de registro de una máquina deben analizarse por separado.
Por esta razón, que un equipo tenga control CNC no es suficiente para suponer que incluye todos los campos de informe o las opciones de exportación que necesita. Del mismo modo, la incorporación de un dispositivo de registro externo no significa que automatice todos los movimientos de la máquina. En la evaluación de compra, es más correcto tratar por separado las funciones de control, medición e informe.
Las empresas que planean invertir en una nueva máquina, máquinas de soldadura a tope hidráulicas CNC también deben solicitar un informe de soldadura de muestra al elegir entre ellas. En cambio, las empresas que seguirán utilizando su parque actual de máquinas deben verificar, a través del equipo técnico, la compatibilidad de conexión y medición del dispositivo de registro externo.
¿Qué información debe incluirse en un registro de soldadura HDPE?
El alcance del informe varía según el hardware del dispositivo, su software y los requisitos del proyecto. Por eso, no debe suponerse que todos los sistemas de data logger recopilan automáticamente la misma información. Que un campo aparezca en el informe y que sea medido por el sensor son cosas distintas; algunos datos son introducidos por el operador.
Al preparar una plantilla de registro para el proyecto, puede utilizarse la siguiente distinción:
| Grupo de información | Campos de ejemplo | Finalidad de uso en el proyecto |
|---|---|---|
| Identidad de la unión | Proyecto, tramo de línea, número de soldadura | Hacer coincidir el registro con la conexión en campo |
| Equipo y equipamiento | Código del operador, identificación de la máquina | Identificar al equipo y al equipamiento que realizó la operación |
| Información del material | Diámetro de la tubería, SDR, tubería o código de lote | Rastrear el material utilizado |
| Información del proceso | Presiones registradas, tiempos, información de temperatura | Examinar el proceso aplicado |
| Información de control | Estado de la inspección, descripción, acta relacionada | Documentar la evaluación y las acciones de seguimiento |
Identidad de la unión y del proyecto
El número de referencia es la información principal de correspondencia entre el informe y la conexión física. La reutilización del mismo número por distintos equipos genera ambigüedad en el archivo. Para evitarlo, al inicio del proyecto debe definirse un método de numeración que todos los equipos aplicarán.
Por ejemplo, puede utilizarse una estructura compuesta por el código del proyecto, la sección de la línea y el número de secuencia. El objetivo aquí no es generar un código complejo. Se trata de permitir que la persona que lea el registro pueda encontrar fácilmente la conexión dentro del plano, la lista de campo o el expediente de aceptación. También es importante que la estructura del código sea lo bastante corta como para poder escribirse cómodamente en condiciones de campo.
Información del material y del operador
La introducción incorrecta de datos en campos como el diámetro de la tubería, el SDR y la descripción del material puede inducir a error en la evaluación posterior. SDR expresa la relación entre el diámetro exterior nominal de la tubería y el espesor nominal de pared. No obstante, los parámetros que se utilizarán en campo no deben determinarse de forma arbitraria únicamente a partir de esta relación; deben tomarse como base el procedimiento aprobado y la información del fabricante.
También debe utilizarse un método coherente para la información del operador. Registrar a una misma persona en distintos días con su nombre, apellido o apodo dificulta la agrupación de los informes. Utilizar un código único de operador y mantener en una lista controlada a quién pertenece ese código es una solución práctica en términos de organización de los registros.
Valores medidos e información introducida manualmente
En el diseño del informe, los datos medidos y las declaraciones del operador deben poder distinguirse en la medida de lo posible. Por ejemplo, la información de presión procedente del sensor y la descripción de las condiciones meteorológicas escrita por el operador no se generan del mismo modo. Conocer esta diferencia durante la revisión permite interpretar correctamente el registro.
Si en el pliego de licitación o en la especificación del cliente se exige la medición automática de determinada información, puede que no se considere suficiente que esa misma información pueda introducirse manualmente. Por ello, en la fase de oferta, en lugar de comparar únicamente los nombres de los campos, también es necesario preguntar de qué fuente procede la información.
¿Cómo funciona la recopilación de datos en una máquina de soldadura a tope HDPE?
En la soldadura a tope, los extremos preparados de la tubería se calientan y luego se unen en las condiciones determinadas. Se evalúan conjuntamente etapas como la preparación de la superficie, la alineación, el calentamiento y el enfriamiento. El sistema de registro de datos recopila la información del proceso a la que puede acceder a través de conexiones de medición compatibles.
Una máquina de soldadura a tope de HDPE al planificar la infraestructura de registro para, deben evaluarse conjuntamente el modelo de la máquina, el sistema hidráulico y los sensores existentes. No debe suponerse que cualquier dispositivo de registro puede utilizarse en cualquier máquina sin disponer de una conexión adecuada o sin verificar la compatibilidad del fabricante.
Al diseñar el flujo de trabajo, también debe preguntarse qué evento desencadena el inicio del registro, cómo se conservan las operaciones interrumpidas y cómo se cierran los registros completados. En particular, es necesario evitar que las operaciones inconclusas se confundan posteriormente con una soldadura exitosa. La separación clara entre registros de prueba, cancelados y de producción completada aumenta el valor del archivo.
¿Cómo se evalúan los datos de presión, tiempo y temperatura?
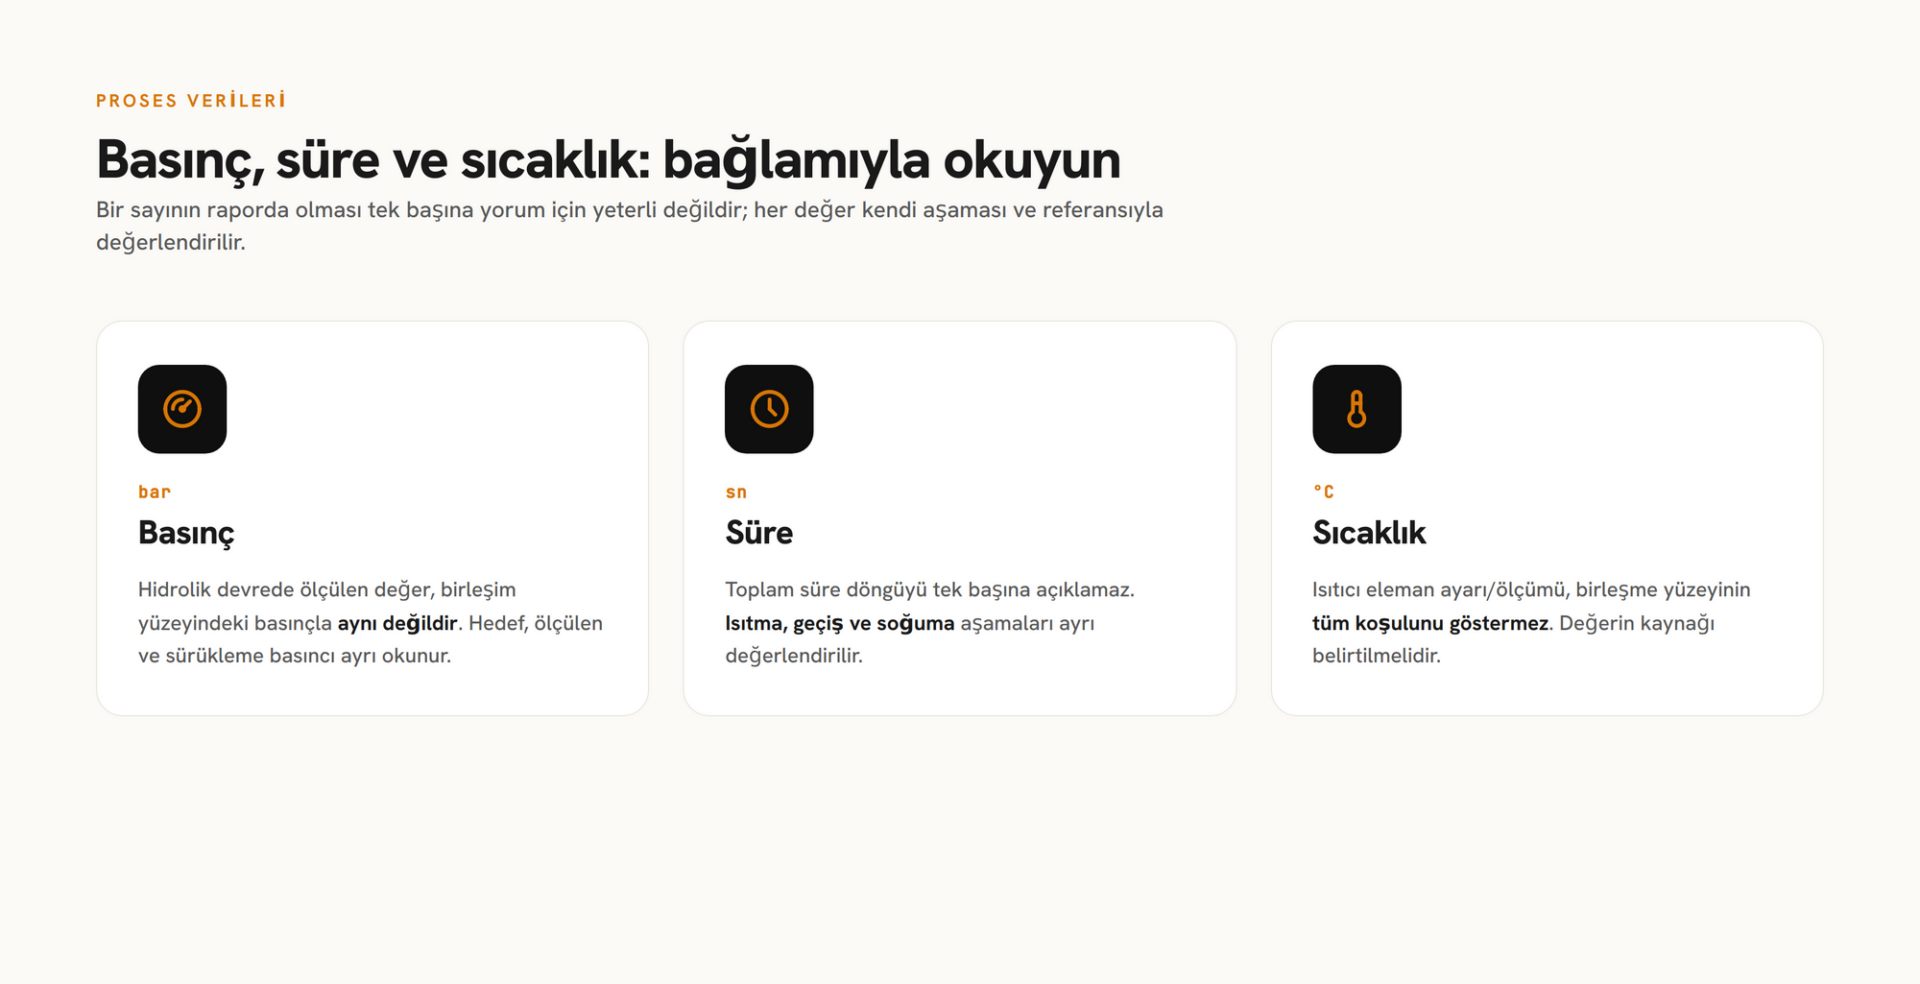
La presencia de un valor numérico en el informe, por sí sola, no es suficiente para una interpretación correcta. En primer lugar, debe entenderse qué representa este valor, con qué unidad se muestra y a qué etapa pertenece. La evaluación debe realizarse con referencia a lo establecido en el procedimiento de soldadura correspondiente.
Lea la información de presión en su contexto
Debe conocerse el punto de medición y el significado de la presión que aparece en el informe. El valor medido en el circuito hidráulico y la presión en la superficie de unión de la tubería no son el mismo concepto. Factores como la geometría de la máquina, las dimensiones de la tubería y la resistencia de arrastre se tienen en cuenta en el método aplicado. Por ello, comparar directamente las cifras de los informes de distintas máquinas puede resultar engañoso.
Antes de la compra, es útil pedir que se expliquen los campos de presión del informe de ejemplo. ¿Qué campo muestra el valor objetivo y cuál el valor medido? ¿Cómo se trata la presión de arrastre en el informe? ¿Se puede cambiar la unidad? Las respuestas a estas preguntas deben quedar claras antes del uso diario del dispositivo.
Relacione los tiempos con las etapas de soldadura
La duración total del proceso no explica todos los detalles del ciclo de soldadura. Puede ser necesario evaluar por separado las etapas de calentamiento, transición y enfriamiento. Al hacer comparaciones, es importante saber qué etapas registra por separado un informe y cómo se definen los inicios de tiempo.
El equipo del proyecto debe unificar los nombres de las etapas que se utilizarán en la revisión de registros. Que una misma etapa se denomine de forma diferente en un equipo puede generar confusión, especialmente en obras donde se usan distintas opciones de idioma. Preparar una breve lista de términos ayuda a que el operador y el personal de control hablen de la misma información.
Determine la fuente de la información de temperatura
Debe aclararse si el campo de temperatura muestra el ajuste objetivo, la medición del sensor o el resultado de un control introducido manualmente. Un registro de temperatura relacionado con el elemento calefactor no significa que todas las condiciones en la superficie de unión se midan directamente.
Esta distinción es necesaria para comprender correctamente la capacidad del informe. Durante la evaluación técnica, no deben extraerse conclusiones más amplias que la información que el dispositivo puede medir. La documentación de uso de la máquina y del registrador debe revisarse conjuntamente en cuanto al método de medición, la frecuencia de control y la verificación del sensor.
¿Cómo se establece la trazabilidad en la soldadura de tuberías?
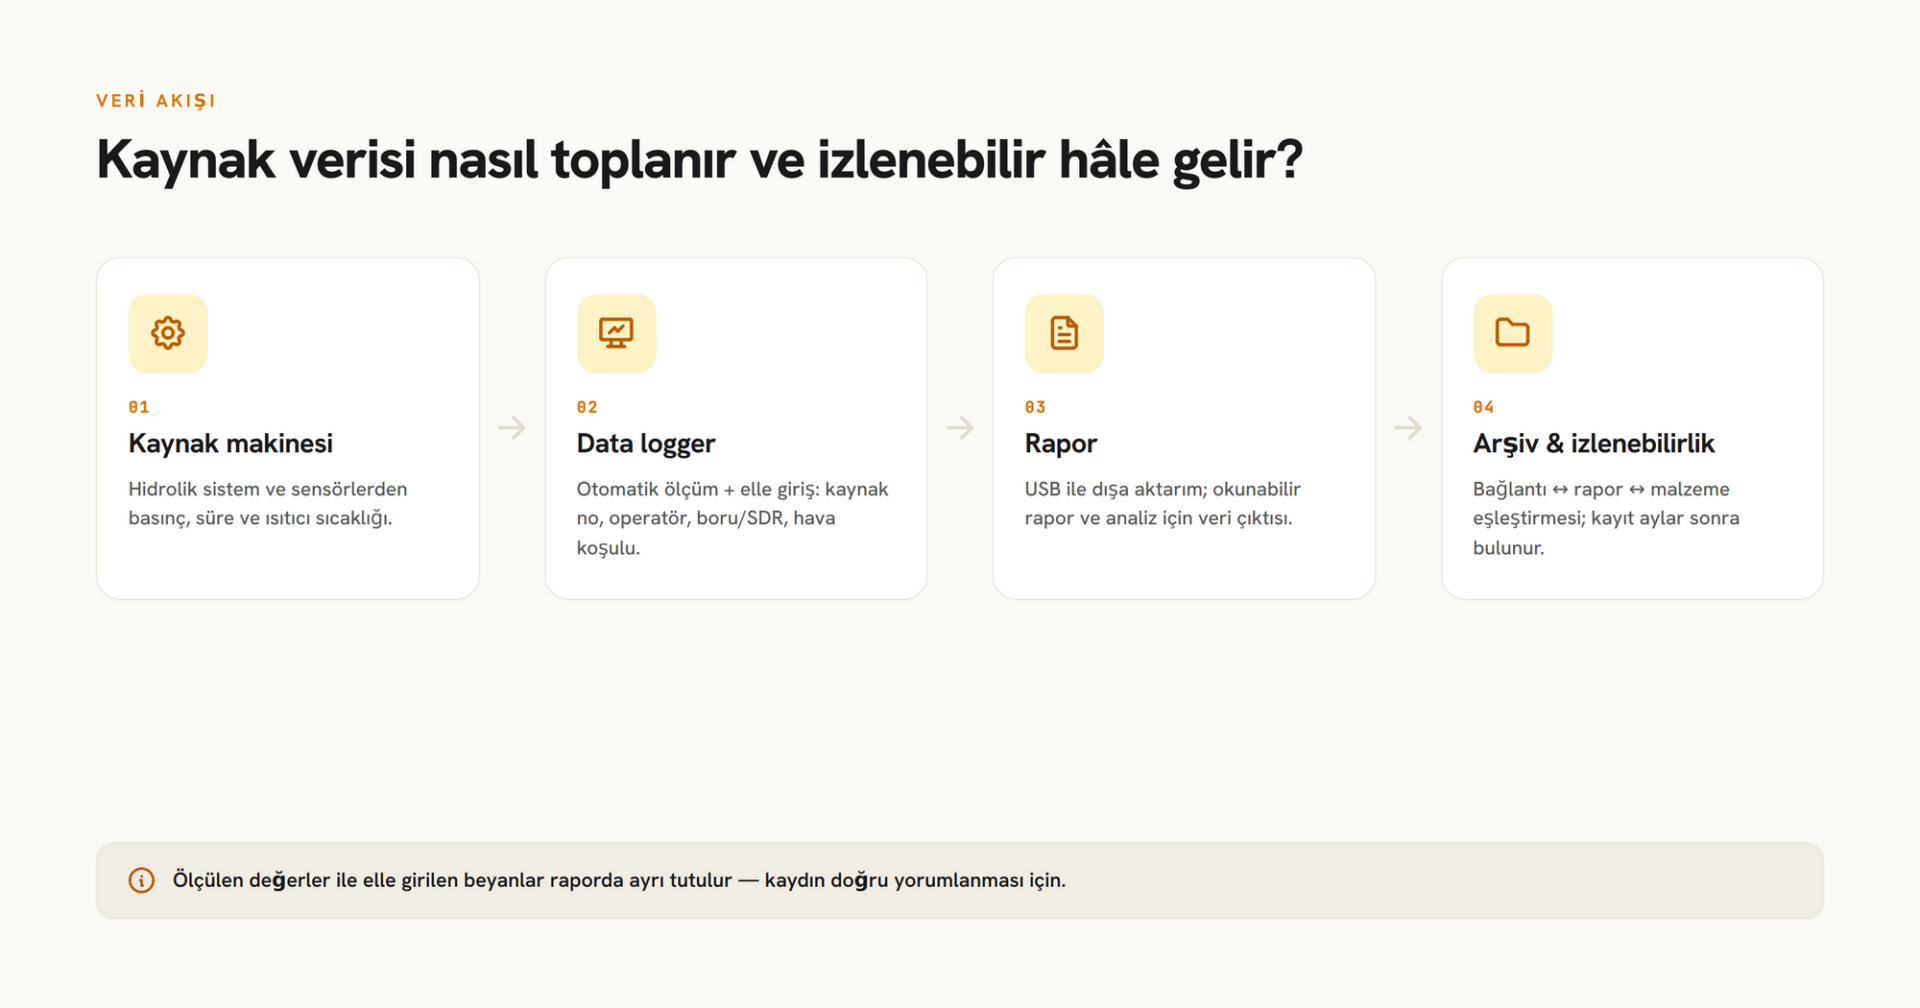
La trazabilidad consiste en asociar los datos registrados con la unión, el material y la sección del proyecto correctos. Guardar cientos de informes en una sola carpeta puede no ser suficiente si no se establece esta relación. Al diseñar el archivo, debe pensarse no solo en cómo se generará el archivo, sino también en cómo se encontrará meses después.
El punto de partida recomendado es preparar una lista de seguimiento de soldaduras. En esta lista pueden figurar el número de unión, el tramo de línea, la fecha, el archivo de informe correspondiente y el estado de control. Si el dispositivo utilizado no admite todos estos campos, la relación puede establecerse en la documentación del proyecto mediante el mismo número de unión.
Por ejemplo, cuando es necesario revisar una unión en campo, primero se localiza el código de la unión. Luego se abre el informe de soldadura, el registro de material y, si existe, el acta de inspección asociados a ese código. Así, la revisión deja de ser solo la búsqueda de un archivo PDF y se convierte en un proceso en el que pueden leerse conjuntamente los documentos relacionados.
Para que este enfoque sea sostenible, las responsabilidades deben estar claras. Al inicio del proyecto debe definirse qué campos completará el operador, qué registros revisará el responsable de calidad y quién será responsable del archivo. Dejar las tareas a hábitos personales puede debilitar el orden de los registros cuando cambie el equipo.
¿El registrador de datos garantiza por sí solo la calidad de la soldadura?
No. El registro de datos de soldadura documenta determinados aspectos del proceso; no mide directamente todas las propiedades físicas de la unión. Un registro que parece adecuado no significa que otros controles, como la preparación de la superficie o la alineación, sean innecesarios. La evaluación visual y las pruebas previstas en el proyecto siguen aplicándose dentro de sus propios alcances.
Por ello, debe saberse en qué criterios se basa una información de estado como completado o adecuado en el informe del dispositivo. El software solo puede evaluar los parámetros que admite. Cuando el lugar del informe en el proceso de aceptación se define claramente en el plan de calidad del proyecto, tanto el equipo de campo como el equipo de control trabajan con la misma expectativa.
Para un examen detallado de los registros de soldadura, puede consultar la guía de lectura del informe de soldadura y del data logger Cuando la selección del dispositivo y el enfoque del flujo de trabajo de este artículo se consideran junto con el proceso de lectura de informes, puede establecerse un sistema de registro más integral.
Flujo de trabajo de registro de datos aplicable en obra
Prepare la estructura de registro antes de comenzar el trabajo
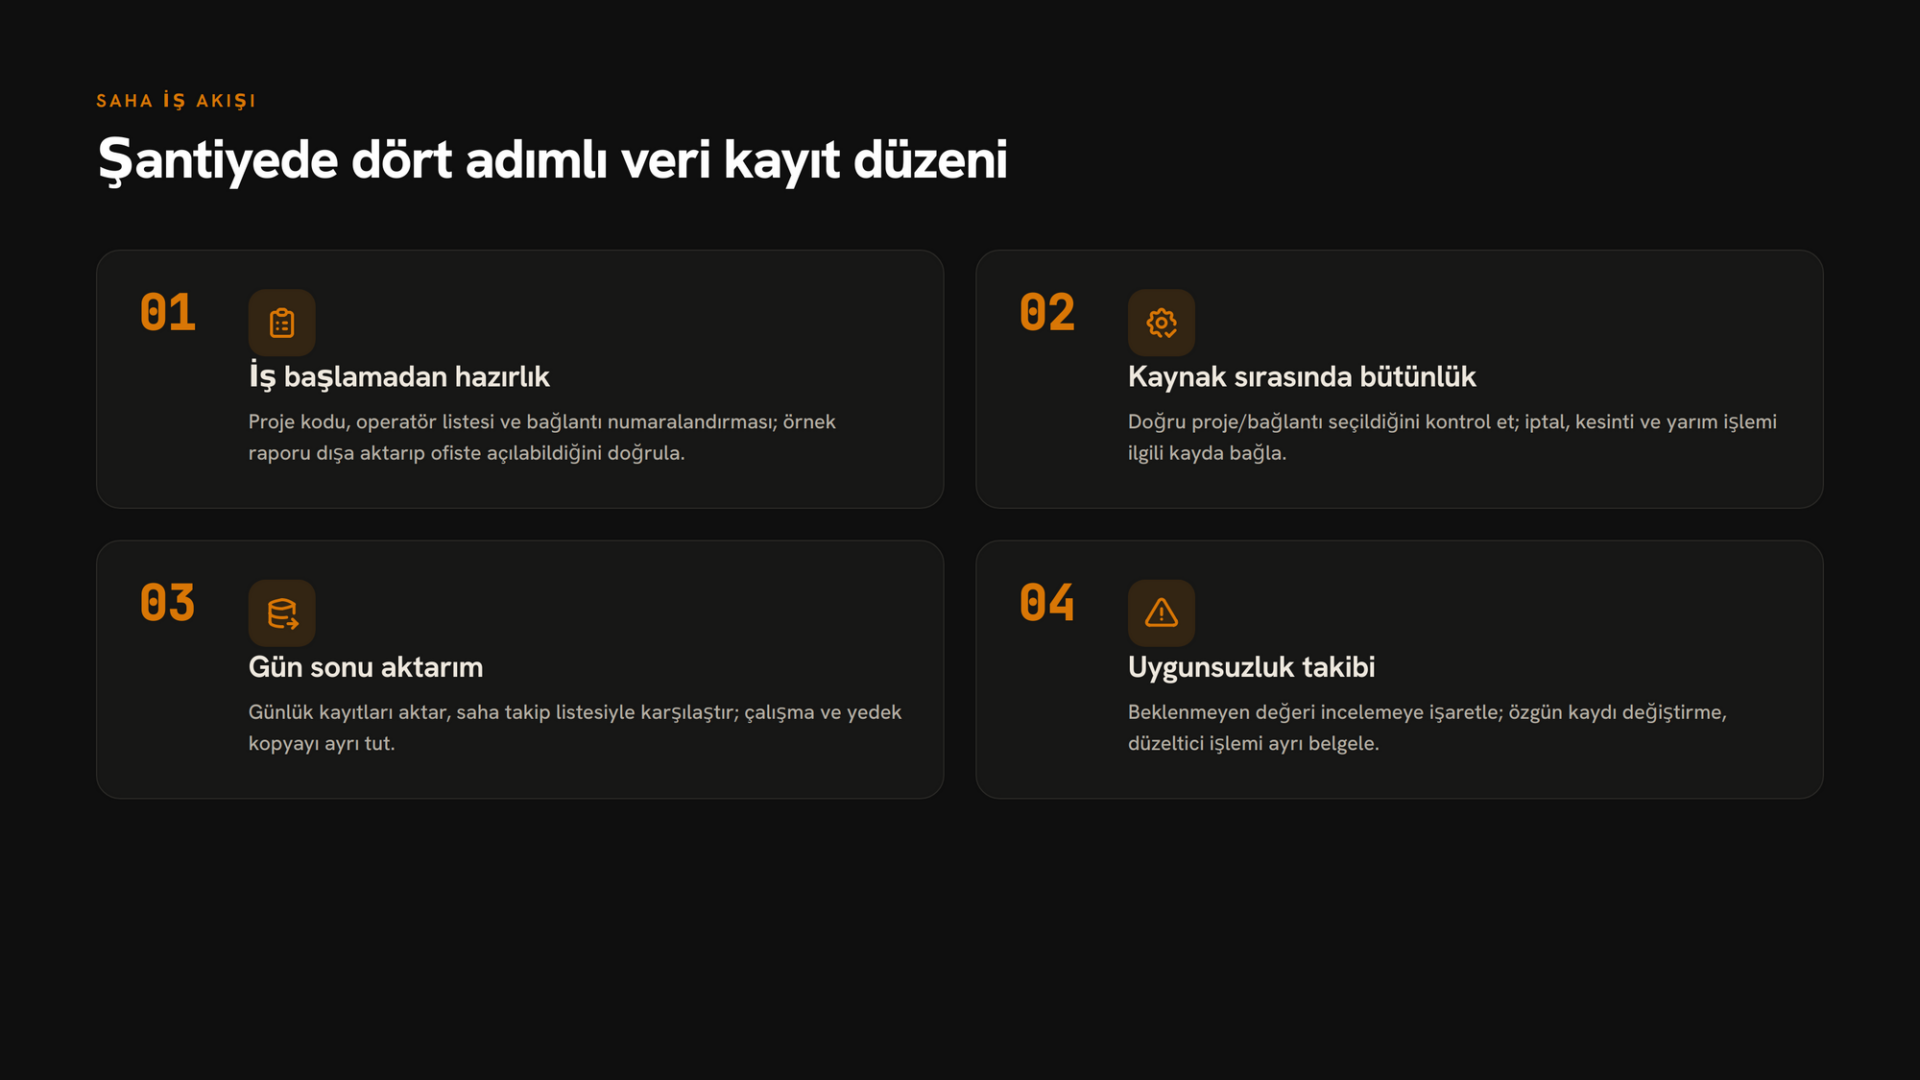
Los códigos del proyecto, las listas de operadores y la numeración de uniones deben crearse antes de comenzar el trabajo. La plantilla de informe que se utilizará debe ser revisada por el equipo del proyecto correspondiente, y los campos faltantes deben identificarse, en la medida de lo posible, antes de la primera producción. También debe comprobarse la configuración de fecha y hora del dispositivo.
Durante la configuración inicial, resulta útil exportar un registro de ejemplo. ¿Puede abrirse el archivo en el ordenador de oficina? ¿Se muestran correctamente los caracteres turcos? ¿El responsable del proyecto puede entender los campos del informe? Esta pequeña comprobación puede revelar tempranamente problemas de compatibilidad de archivos que de otro modo se detectarían después de finalizar el trabajo de campo.
Supervise la integridad del registro durante la soldadura
El operador debe comprobar que se hayan seleccionado los datos correctos del proyecto y de la unión. Cuando hay un cambio de máquina o de equipo, es importante que la información restante del proceso anterior no se transfiera al nuevo registro. Especialmente en trabajos consecutivos, los campos autocompletados pueden pasarse por alto por costumbre.
Cuando se produce un corte de energía, un problema de conexión o una cancelación del proceso, se recomienda asociar el incidente con el registro correspondiente. Eliminar silenciosamente los datos incompletos dificulta la revisión posterior. El estado del proceso cancelado y la relación del proceso posterior deben ser comprensibles en el sistema de registros del proyecto.
Al final del día, realice la transferencia y la correspondencia
La transferencia periódica de los registros diarios evita que el trabajo de archivo se acumule al final del proyecto. El número de archivos transferidos puede compararse con los registros de la lista de seguimiento de soldaduras en campo. Esta comparación debe prestar atención no solo al número de procesos exitosos, sino también al estado de los procesos cancelados o repetidos.
El responsable de la transferencia debe comprobar que los archivos se abran y se hayan colocado en la carpeta correcta del proyecto. La memoria del dispositivo no debe utilizarse como el único archivo de la empresa. Mantener la copia de trabajo y la copia de respaldo en ubicaciones separadas y poder volver a abrirlas a intervalos determinados es un enfoque práctico de protección de datos.
Cierre el seguimiento de las no conformidades
Cuando se observe un valor inesperado en un registro, la unión correspondiente debe marcarse para revisión. El resultado de la revisión debe documentarse vinculándolo con el registro inicial. Así, puede hacerse seguimiento no solo de que se detectó un problema, sino también de cómo se abordó.
La evaluación debe realizarse por personal técnico autorizado de acuerdo con el procedimiento del proyecto. Modificar el valor del informe para hacer que el registro parezca conforme o sacar del archivo un registro no conforme perjudica la trazabilidad. Las observaciones y las acciones correctivas deben documentarse por separado de forma que se conserve el registro original.
¿Qué debe tenerse en cuenta al elegir un registrador de datos HDPE?
Ponga la compatibilidad con la máquina en primer lugar
Si se va a seleccionar un dispositivo para un equipo existente, la evaluación debe realizarse con la marca, el modelo y la información técnica de la máquina. Debe comprobarse el método de obtención de las conexiones de medición, el rango de presión y la información de temperatura. El simple hecho de que el cable de conexión pueda conectarse físicamente no basta para demostrar que el sistema funciona correctamente.
Si la compra se va a realizar junto con una máquina nueva, debe aclararse por escrito si el registrador de datos está incluido en el alcance de suministro. Los sensores, las piezas de conexión, el acceso al software y los accesorios necesarios deben poder verse por separado dentro de la oferta. Así se reduce la probabilidad de encontrarse con faltantes inesperados durante la instalación.
Revise el informe de muestra antes de comprar
La expresión de función de generación de informes en el folleto del producto no demuestra que el informe sea suficiente para el proyecto. Es más útil comprobar en una salida de ejemplo real los campos de número de conexión, operador, material y proceso. Si es necesario, también puede solicitarse al cliente o al equipo de control que opine sobre la salida de ejemplo.
El formato del archivo también debe evaluarse por separado. Un informe legible y una salida de datos que pueda utilizarse para un análisis detallado cubren necesidades diferentes. Deben consultarse por modelo detalles como PDF, archivo de tabla o requisito de software del fabricante; disponer de conexión USB no garantiza un formato de archivo determinado.
Considere conjuntamente la capacidad y el uso en campo
La capacidad de memoria debe evaluarse junto con la cantidad diaria de fuentes y la frecuencia de transferencia prevista. Una alta capacidad de registro puede ser útil; sin embargo, no sustituye el hábito de realizar copias de seguridad periódicas. También debe conocerse antes de la compra cómo se comporta el dispositivo cuando la memoria se llena.
La legibilidad de la pantalla, el uso con guantes, la portabilidad y la necesidad de energía pueden evaluarse en una prueba de campo. En cambio, las expectativas relacionadas con la resistencia al polvo, la humedad o los impactos deben compararse a partir de las especificaciones técnicas documentadas del producto. No debe suponerse la existencia de un nivel de protección que no esté indicado.
Evalúe el soporte técnico y la fiabilidad de las mediciones
Si el sistema de registro va a utilizarse durante mucho tiempo, el control de sensores, el mantenimiento y el soporte de software adquieren importancia. Debe conocerse el esquema de verificación o calibración recomendado por el fabricante, y el acceso al servicio y los documentos necesarios deben tratarse en la fase de oferta. No es correcto suponer un único intervalo de mantenimiento válido para todos los dispositivos.
También debe aclararse el alcance de la formación del operador. La formación no solo debe incluir encender el dispositivo e iniciar el registro, sino también detectar entradas de datos erróneas y transferir correctamente los archivos. Se recomienda preparar un breve procedimiento de uso que permita transmitir el mismo método al nuevo personal dentro de la empresa.
¿Qué características ofrece Fortiweld DL-FW Data Logger?
En la página de producto de Fortiweld se indica para DL-FW una capacidad de registro de 4.000 informes, una pantalla HMI táctil de 7 pulgadas y transferencia de datos por USB. Entre los parámetros monitorizados se incluyen las presiones de soldadura, los tiempos de soldadura y la temperatura del elemento calefactor. También se han definido campos de trazabilidad como la identidad del soldador, los códigos de tubería, el número de conexión y las condiciones meteorológicas.
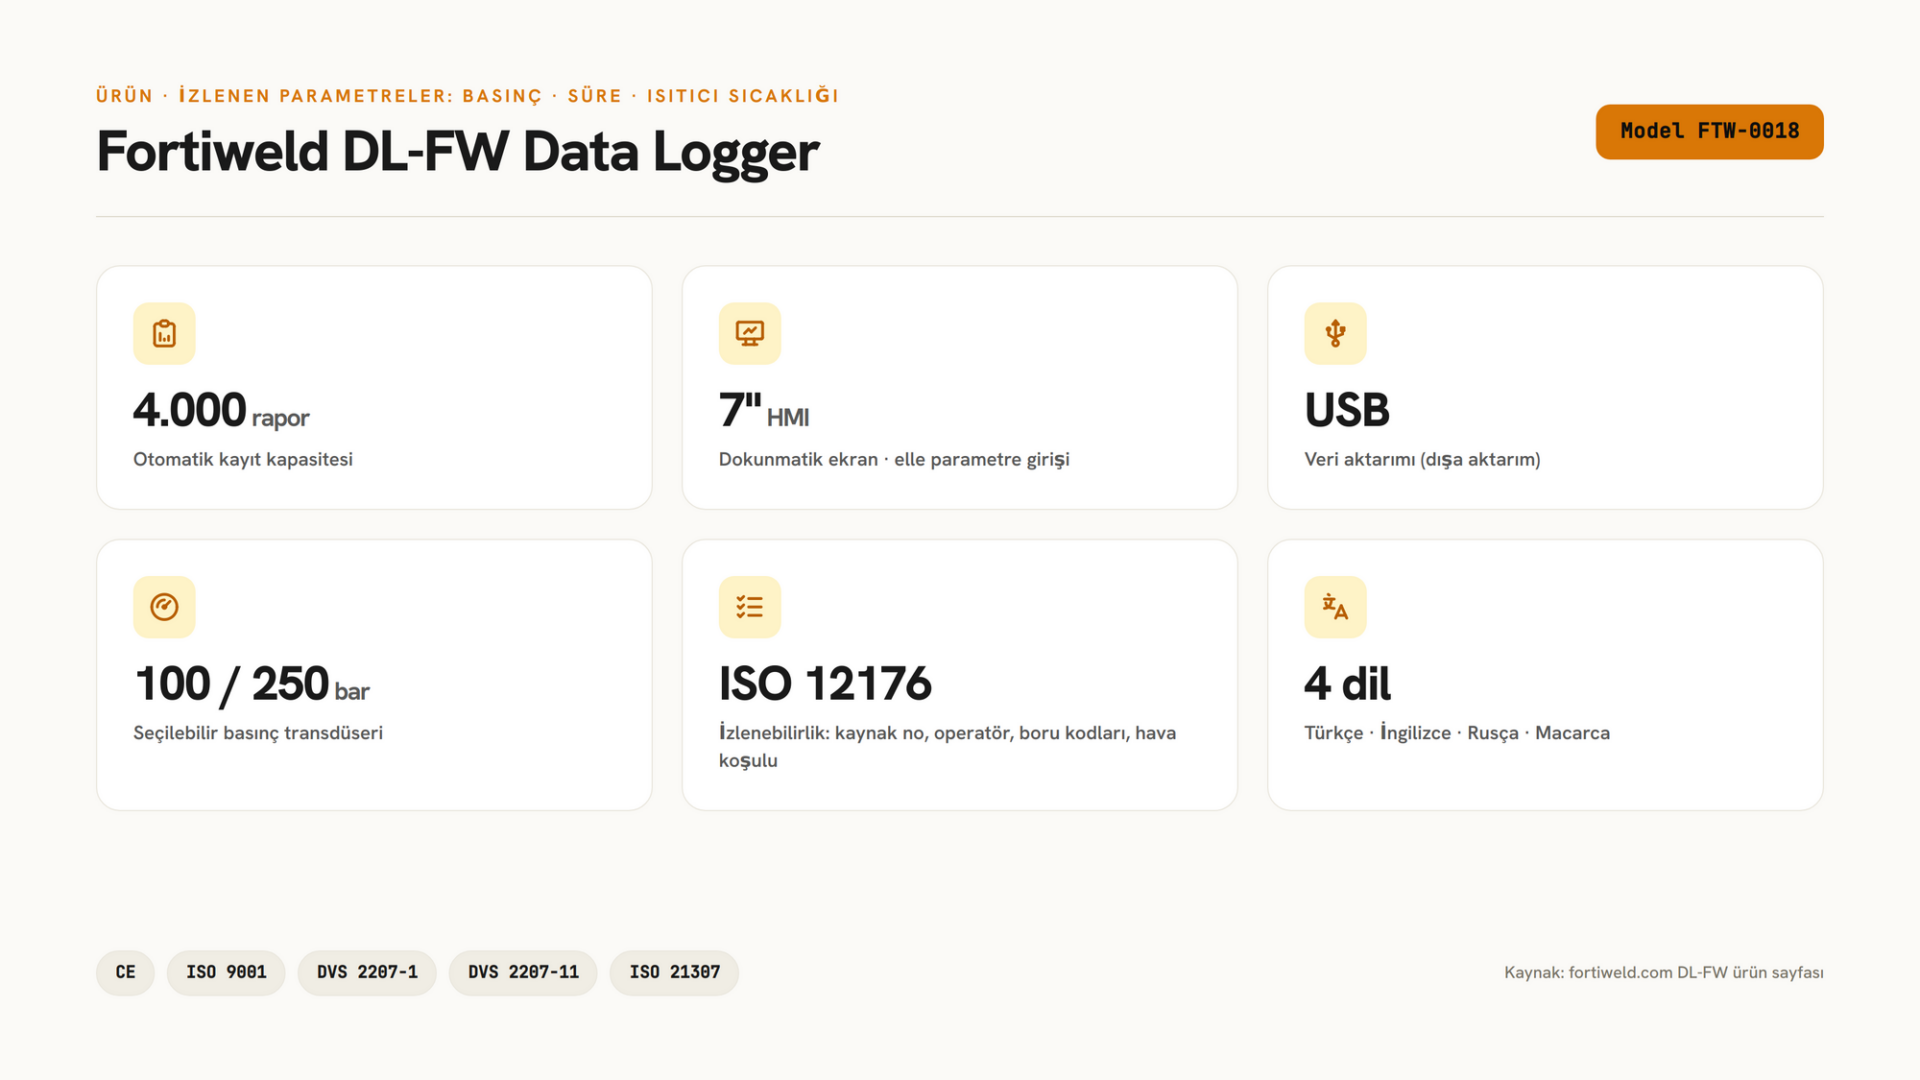
Para evaluar si estas características se ajustan a las necesidades de su proyecto, la página del producto DL-FW Data Logger puede revisarla. Compartir en la solicitud de oferta el modelo de su máquina actual, los campos de informe requeridos y su expectativa de transferencia de datos facilita la evaluación de la instalación adecuada.
¿Cómo se evalúa el costo de un sistema de registro de datos?
Al evaluar el precio de un HDPE data logger, centrarse únicamente en el coste del dispositivo puede dar lugar a una comparación incompleta. La instalación, el equipo de conexión necesario, la formación, el mantenimiento y, si corresponde, los costes de software deben incluirse en el coste total de propiedad. Debe comprobarse si las distintas ofertas incluyen el mismo alcance.
Para una evaluación interna, puede medir su tiempo actual de preparación de informes. ¿Cuánto tiempo se tarda en encontrar un registro? ¿Cuántas veces se vuelve al equipo de campo por información faltante? ¿Cuánto tiempo se dedica a organizar la documentación en la entrega del proyecto? Estos datos concretan qué carga de trabajo espera que reduzca el nuevo sistema.
Al calcular el ahorro, no deben utilizarse tasas no verificadas. En su lugar, puede compararse el método actual con el nuevo flujo de registro en una aplicación de campo limitada. Indicadores como el tiempo de búsqueda de registros, el número de campos faltantes y el tiempo diario de transferencia proporcionan una evaluación más realista y específica para la empresa.
Preguntas frecuentes
¿Se puede instalar un data logger en cualquier máquina de soldadura a tope de HDPE?
La compatibilidad depende de la estructura técnica de la máquina y del dispositivo de registro. La conexión externa puede requerir sensores adecuados o equipos específicos del fabricante. Por lo tanto, antes de añadir un dispositivo a la máquina existente, debe obtenerse una evaluación de compatibilidad técnica del fabricante. No debe emitirse una decisión general de idoneidad sin la información del modelo.
¿También se puede registrar datos en soldaduras por electrofusión?
En los sistemas de electrofusión con función de registro también se pueden almacenar los datos del proceso. Sin embargo, los parámetros monitorizados y la estructura de conexión son diferentes de los de la soldadura a tope. No debe asumirse que un dispositivo ofrecido para soldadura a tope funcionará en una máquina de electrofusión; las funciones de registro compatibles con el modelo correspondiente deben comprobarse por separado.
¿Durante cuánto tiempo deben conservarse los informes de soldadura?
El período de conservación debe determinarse de acuerdo con el contrato del proyecto, los requisitos del cliente y las obligaciones aplicables. No es correcto establecer un único plazo para todos los proyectos. Durante el período determinado, no solo es necesario conservar el archivo, sino también poder mantener el software que pueda abrirlo y la correspondencia de enlaces.
¿Es obligatorio el uso de data logger en todos los proyectos?
El requisito debe evaluarse según el pliego de condiciones del proyecto y los criterios de aceptación. En lugar de asumir una obligación general, debe averiguarse qué datos y qué formato de informe solicita el empleador. Aclarar el alcance de los registros solicitados antes de comenzar el trabajo reduce la incertidumbre en la selección del equipo y en el expediente de entrega.
¿Se puede usar el dispositivo de registro sin internet?
Esta situación depende del método de funcionamiento y transferencia del producto. Las necesidades de un sistema que guarda registros en la memoria local y de un sistema que funciona conectado a un servicio en línea pueden ser diferentes. Si el acceso a internet en la obra es limitado, deben verificarse por separado los pasos de registro, visualización de informes y exportación.
Si el registro se ha completado, ¿se considera aceptada la unión?
La finalización del proceso de registro y la aceptación técnica son etapas diferentes. La decisión de aceptación se toma de acuerdo con el proceso de control y evaluación definido en el proyecto. También debe realizarse un seguimiento adicional de quién ha revisado el informe y qué registros siguen pendientes de evaluación.
Cree un sistema de registro de soldadura adecuado para su proyecto
El inicio más eficiente en la selección de un HDPE data logger es definir el informe que necesita. Después, deben evaluarse la compatibilidad con la máquina, el alcance de la medición, la transferencia de datos y el sistema de archivo. Cuando se establece una relación clara entre cada conexión en campo y su registro correspondiente, la documentación de soldadura pasa a ser utilizable en la gestión diaria del trabajo.
Si la selección de la máquina también está en su agenda, la guía de máquina de soldadura CNC para HDPE puede revisarla para abordar conjuntamente el sistema de control y las necesidades de registro. Así, la decisión de inversión no se basa solo en el diámetro de la tubería, sino también en las expectativas de documentación y seguimiento del proyecto.
Compartiendo el modelo de su máquina actual, las medidas de tubería con las que trabajará y el alcance del informe solicitado, puede obtener información y una oferta del equipo técnico de Fortiweld. Evaluando juntos el dispositivo y el flujo de registro adecuados para su proyecto, puede planificar un sistema de documentación coherente desde la aplicación en campo hasta el expediente de entrega.