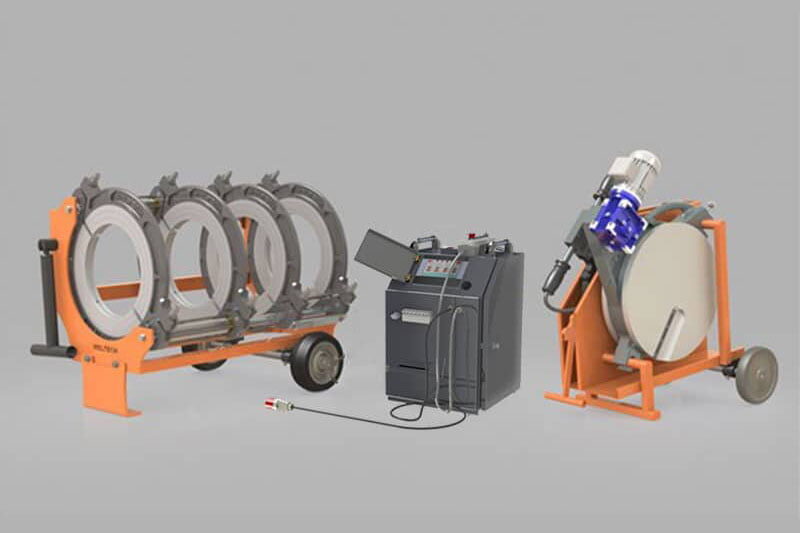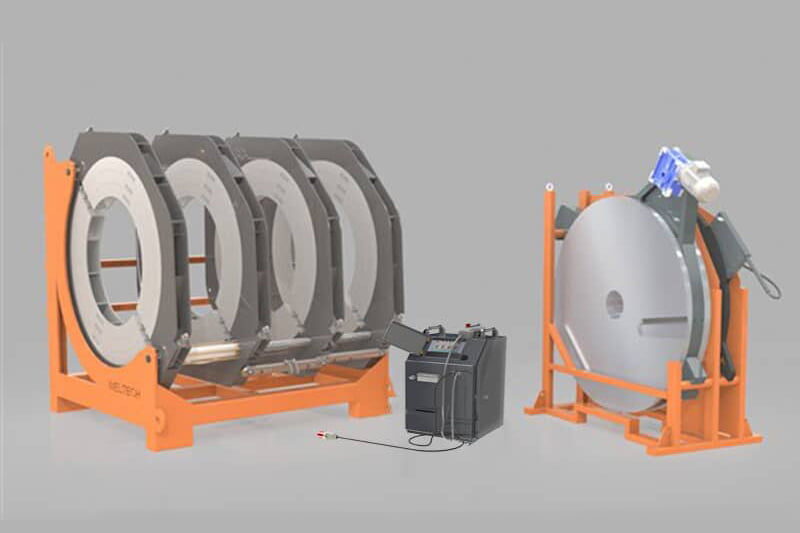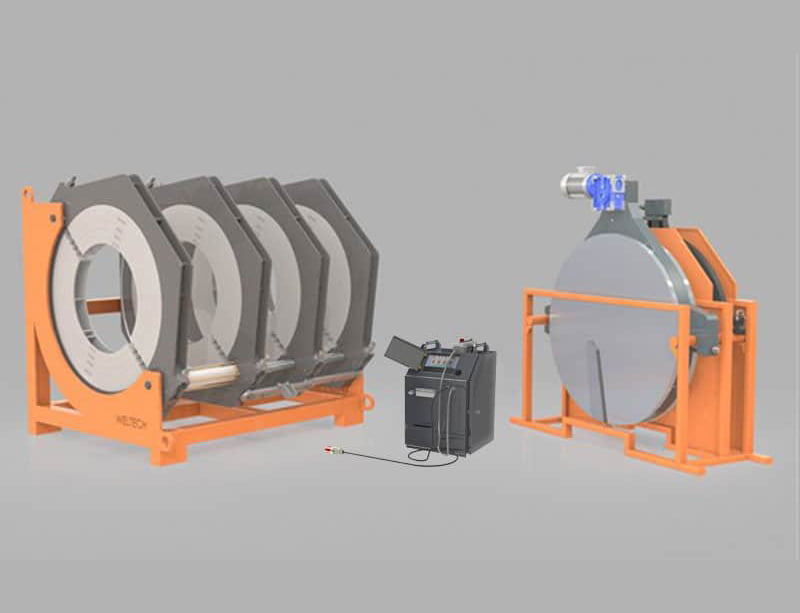
يمكن لـ آلة لحام الأنابيب HDPE, أن تشكّل أقوى حلقة في خط الأنابيب عند استخدامها بشكل صحيح؛ أما عند تطبيقها بشكل خاطئ، فقد تتحول إلى نقطة وصل تبدو مثالية ظاهريًا ولكنها تسبب خيبة أمل في الميدان. يهدف هذا الدليل إلى نقل المبادئ الأساسية التي يجب الانتباه إليها في كل مرحلة من مراحل العملية، بدءًا من ما قبل اللحام وحتى اكتمال التبريد.
التحضير: أساس اللحام الناجح
من أكثر العوامل تأثيرًا على جودة اللحام هو دقة التحضير الذي يتم قبل العملية. يجب أن تكون أطراف الأنابيب نظيفة وجافة وخالية من الزيوت. أي تلوث يفسد جودة التلامس السطحي ويعرّض سلامة اللحام للخطر.
- يجب قطع أطراف الأنابيب بزاوية قائمة تمامًا باستخدام قاطع معتمد.
- تُطبّق عملية الكشط لإزالة خشونة السطح والحصول على استواء يسمح لطرفي الأنبوبين بالتلامس التام مع بعضهما.
- بعد اكتمال عملية الكشط، يجب عدم لمس أطراف الأنابيب باليد؛ فتلوث السطح قد يستلزم إعادة الكشط قبل اللحام، مما يؤدي إلى إضاعة الوقت.
- يجب أن تكون بيئة العمل ضمن ظروف مناسبة من حيث الرياح والغبار والرطوبة. وفي الظروف الجوية السيئة، يُنصح باستخدام خيمة أو حاجز واقٍ.
المحاذاة والتثبيت
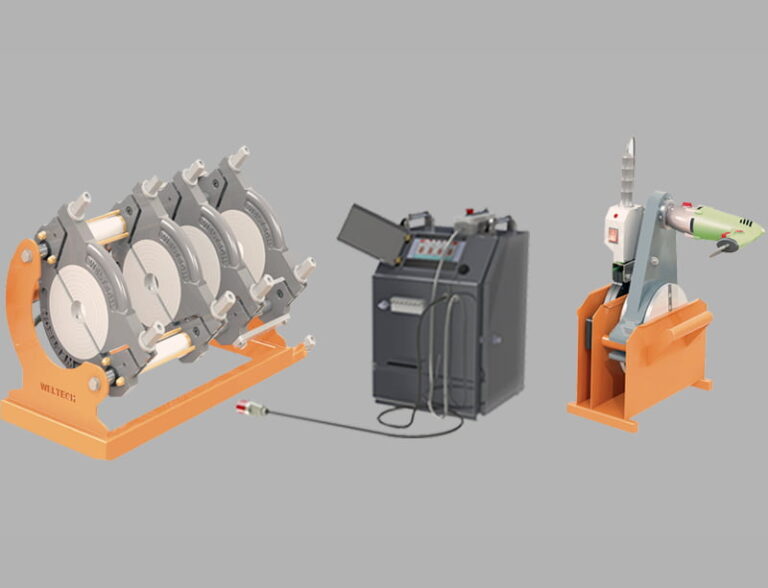
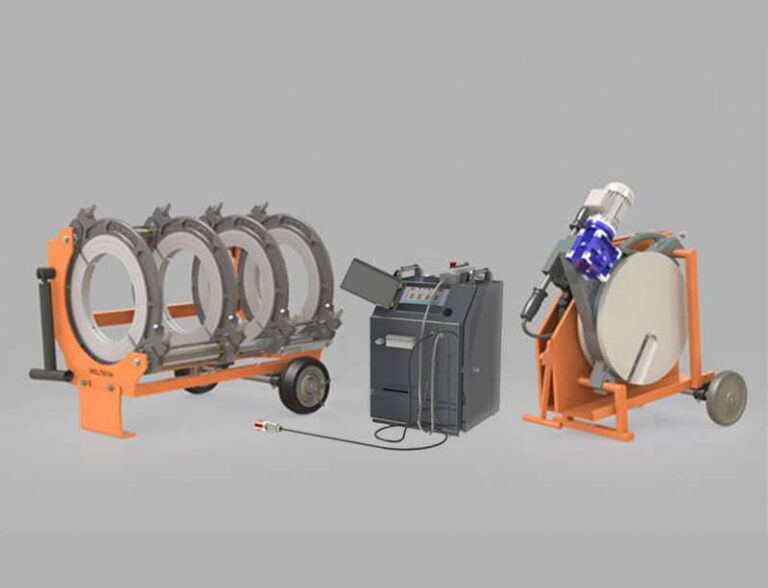
بعد وضع أطراف الأنابيب في آلة اللحام، يجب التحقق من المحاذاة المحورية. يؤدي انحراف المحور إلى توزيع ضغط أحادي الجانب في اللحام وتكوين منطقة ضعيفة. تتضمن آلات Fortiweld ماكينات اللحام التناكبي الهيدروليكية, آليات ميكانيكية مصممة لمحاذاة الأنابيب وتثبيتها.
يجب إجراء التحقق من المحاذاة ليس فقط بصريًا، بل بالاستفادة أيضًا من مراجع القياس الموجودة على الآلة. ونظرًا لأن خطأ المحاذاة يؤدي إلى نتائج أكثر وضوحًا في الأنابيب ذات القطر الكبير، يجب إيلاء هذه المرحلة العناية اللازمة.
مرحلة التسخين: التحكم هو قلب اللحام
تُعدّ هذه المرحلة، التي تبدأ عند ملامسة لوحة التسخين لأطراف الأنبوب، الجزءَ الأكثر حرجًا في طريقة اللحام. تتغير درجة حرارة اللوحة ومدة التلامس وضغط التحضير المطبّق تبعًا لمادة الأنبوب المستخدمة وسماكة الجدار ودرجة حرارة البيئة المحيطة. ويجب تحديد جميع هذه القيم في إطار معايير التطبيق ذات الصلة والدليل الفني للشركة المصنّعة للماكينة؛ ولا يجوز أبدًا محاولة تحديدها بالتخمين أو الحدس.
عند انتهاء مدة التسخين، يُتوقع تكوّن خرزة منصهرة (bead) محددة عند أطراف الأنبوب. يمكن تقييم ارتفاع الخرزة وشكلها كأحد المؤشرات البصرية على كفاية التسخين؛ غير أن هذا التقييم يجب أن يُجرى من قِبل مشغّلين ذوي خبرة.
الفرق في التحكم بنظام CNC
في النماذج الهيدروليكية القياسية، يتم رصد مدة التسخين والضغط من قِبل المشغّل، بينما, في ماكينات اللحام التناكبي الهيدروليكية CNC تُدار هذه المعلمات تلقائيًا من قِبل النظام، ويتم تسجيل بيانات كل عملية لحام. وتوفر هذه الميزة ميزة حاسمة من حيث الموثوقية وقابلية التتبع، لا سيما في المشاريع التي تتطلب شهادات جودة.
سحب اللوحة والربط
عند اكتمال التسخين، يجب فصل لوحة التسخين بسرعة وضم أطراف الأنبوب ببعضها بضغط الدمج المحدد. تُعدّ المدة بين سحب اللوحة ودمج أطراف الأنبوب معلمة حرجة؛ وقد يؤدي تجاوز هذه المدة إلى انخفاض حرارة السطح وحدوث دمج غير كافٍ.
يعمل ضغط الدمج على تشكيل الخرزة المنصهرة المتكوّنة، مما يُكسب مقطع اللحام بنية متجانسة. وفي هذه المرحلة، يجب أن يُطبّق النظام الهيدروليكي للماكينة الضغط المحدد بشكل ثابت ومنتظم.
التبريد: نفاد الصبر أكبر عامل خطر
يجب ترك منطقة اللحام لتبرد مع إبقائها تحت الضغط المطبّق طوال العملية. إن سحب الضغط أو تحريك الأنبوب قبل اكتمال مدة التبريد قد يُلحق ضررًا دائمًا بسلامة اللحام.
تتغير مدة التبريد وفقًا للقطر وسماكة الجدار ودرجة الحرارة المحيطة. يجب الانتظار وفق القيم المرجعية المحددة في الدليل الفني، ولا سيما في درجات حرارة الهواء المنخفضة أو المرتفعة، يجب إعادة تقييم هذه القيم. وتُذكر المدد الدقيقة في الوثائق الفنية للمنتج؛ ويُنصح المشغّل بحمل هذه الوثائق إلى الموقع.
التحقق من جودة اللحام
بعد اكتمال العملية، يمكن تقييم الفحص البصري وهندسة الخرزة وآثار التشوه في منطقة اللحام كمؤشرات أولية للجودة. وفي الحالات التي تتطلبها المعايير، يمكن أخذ عينات من منطقة اللحام والتحقق من جودة الوصلة باستخدام طرق الاختبار الإتلافية أو غير الإتلافية.
- قد يشير تكوّن خرزة غير منتظمة أو من جانب واحد إلى مشكلة في المحاذاة.
- قد يكون انخفاض ارتفاع الخرزة مؤشرًا على عدم كفاية مدة التسخين.
- إذا لوحظت تشققات أو مسامية في منطقة اللحام، فيجب رفض اللحام المعني ومعالجة المشكلة.
تأثير الصيانة والمعايرة على جودة اللحام
مهما كانت ماكينة اللحام التناكبي لـ HDPE مصنّعة بجودة عالية، فلا يمكن توقع أداء موثوق على المدى الطويل دون إجراء صيانة منتظمة ومعايرة دورية. قد تتغير حالة سطح لوحة التسخين، وثبات الضغط في النظام الهيدروليكي، ودقة آلية المقص بمرور الوقت. لذلك، يجب أن يكون فحص الماكينة على فترات منتظمة في نقطة الخدمة المعتمدة، وإجراء اختبار وظيفي قصير قبل الخروج إلى الموقع، جزءًا من عادات الممارسة الجيدة.
من ناحية أخرى، قد تؤدي شفرات المقشطة التالفة أو المهترئة إلى خشونة السطح، بينما قد يتسبب سطح لوحة التسخين المتسخ في التصاق مادة الأنبوب وحدوث تسخين غير منتظم. يلعب استبدال هذه الملحقات في الوقت المناسب دورًا حاسمًا في الحفاظ على جودة اللحام.
الأسئلة الشائعة
هل يجب بالضرورة كشط أطراف الأنابيب قبل عملية اللحام؟
نعم. يضمن التقشيط ملامسة كاملة بين طرفي الأنبوب عن طريق إزالة خشونة السطح. وعند تخطي هذه الخطوة، قد تتكوّن فراغات في سطح اللحام وتنخفض مقاومة الوصلة.
هل يمكن تبريد الأنبوب بالماء البارد لتقصير مدة التبريد؟
لا. قد يؤدي التبريد القسري إلى إجهادات داخلية وأضرار هيكلية في منطقة اللحام. يجب ترك التبريد للمدة الطبيعية المحددة في الدليل الفني.
هل يسبب الجو العاصف مشكلة أثناء اللحام؟
نعم. قد تؤثر الرياح ودرجة الحرارة المنخفضة للبيئة المحيطة على درجة حرارة سطح لوحة التسخين. وإذا كان العمل يتم في هذه الظروف، فيجب اتخاذ تدابير وقائية وإعادة تقييم المعلمات.
هل يمكن استخدام نفس معاملات اللحام لكل قطر؟
لا. تتغير مدة التسخين وضغط الدمج ومدة التبريد وفقًا لقطر الأنبوب وسماكة الجدار. ويجب أخذ القيم التي ستُستخدم من الدليل الفني للماكينة ومعايير التطبيق ذات الصلة.
هل يمكن إضافة السجلات التي تتم بواسطة آلة لحام الأنابيب بنظام CNC إلى وثائق المشروع؟
نعم. تسجّل نماذج CNC رقميًا معلمات كل عملية لحام وبيانات العملية. ويمكن تضمين هذه السجلات في وثائق مراقبة الجودة وملفات المناقصات.
الدعم الفني واختيار الآلة
في كل مرحلة من مراحل عملية وصل أنابيب HDPE، يجب تقييم أداء الماكينة وخبرة المشغّل والظروف البيئية كوحدة متكاملة. يمكنكم التواصل مع الفريق الفني في Fortiweld لاختيار الماكينة المناسبة لنطاق قطر مشروعكم ومتطلبات الجودة.
للحصول على معلومات تفصيلية حول معلمات اللحام وتدريب المشغّلين والمواصفات الفنية للماكينة، أو لطلب عرض سعر صفحة الاتصال الخاصة بنا قم بالزيارة.