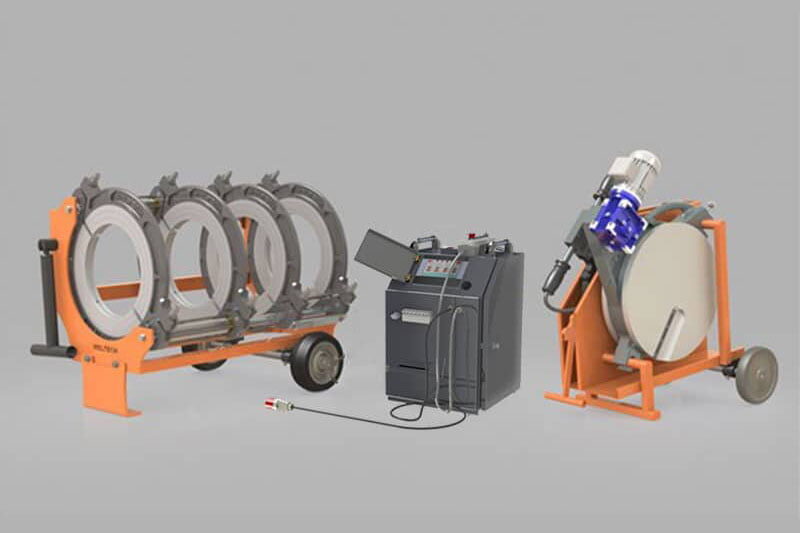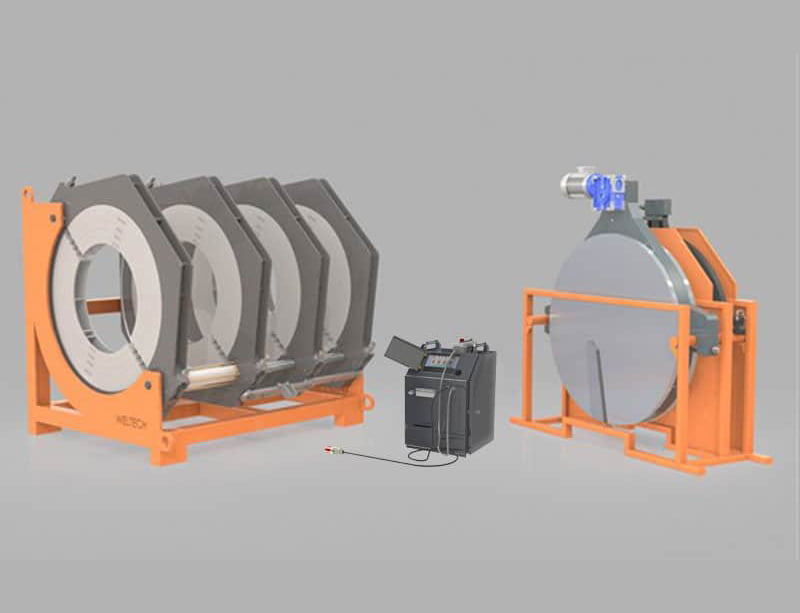
Una máquina de soldadura a tope de HDPE, cuando se utiliza correctamente, puede crear el eslabón más resistente de la tubería; cuando se aplica de forma incorrecta, puede convertirse en un punto de conexión que parece impecable a simple vista pero que genera decepción en campo. Esta guía tiene como objetivo transmitir los principios fundamentales que deben tenerse en cuenta en cada etapa del proceso, desde antes de la soldadura hasta la finalización del enfriamiento.
Preparación: La base de una soldadura exitosa
Uno de los factores que más influye en la calidad de la soldadura es la meticulosidad de la preparación realizada antes del proceso. Los extremos de la tubería deben estar limpios, secos y libres de aceite. Cualquier suciedad deteriora la calidad del contacto superficial y pone en peligro la integridad de la soldadura.
- Los extremos de la tubería deben cortarse en un ángulo perfectamente perpendicular con un cortador aprobado.
- El proceso de planeado se aplica para eliminar la rugosidad de la superficie y obtener la planitud necesaria para que los dos extremos de la tubería puedan estar en contacto perfecto entre sí.
- Una vez completado el planeado, no debe tocarse con la mano los extremos de la tubería; aunque la contaminación de la superficie requiera un nuevo planeado antes de la soldadura, esto provoca pérdida de tiempo.
- El entorno de trabajo debe estar en condiciones adecuadas en cuanto a viento, polvo y humedad. En condiciones climáticas desfavorables se recomienda el uso de una carpa protectora o barrera.
Alineación y fijación
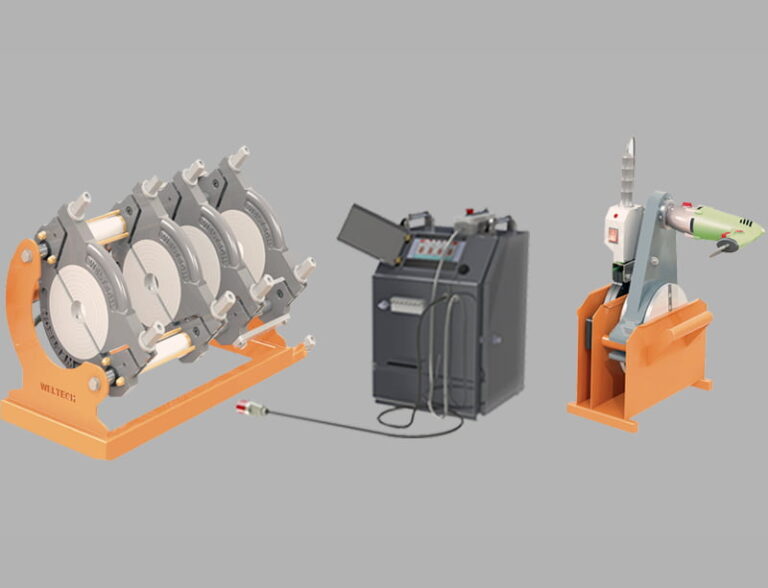
Después de colocar los extremos de la tubería en la máquina de soldadura, debe controlarse la alineación axial. La desalineación del eje provoca una distribución de presión unilateral en la soldadura y la formación de zonas débiles. Las de Fortiweld máquinas de soldadura a tope hidráulicas, incluyen mecanismos mecánicos diseñados para la alineación y fijación de la tubería.
El control de alineación no debe realizarse solo de forma visual, sino aprovechando también las referencias de medición de la máquina. Dado que en tuberías de gran diámetro el error de alineación produce resultados más evidentes, debe prestarse la debida atención a esta etapa.
Fase de calentamiento: El control es el corazón de la soldadura
Esta fase, que comienza cuando la placa calefactora entra en contacto con los extremos de las tuberías, es la parte más crítica del método de soldadura. La temperatura de la placa, el tiempo de contacto y la presión previa aplicada varían según el material de la tubería, el espesor de pared y la temperatura ambiente. Todos estos valores deben determinarse en el marco de las normas de aplicación correspondientes y del manual técnico del fabricante de la máquina; nunca deben fijarse por suposición o intuición.
Una vez completado el tiempo de calentamiento, se espera la formación de un cordón de fusión (bead) determinado en los extremos de las tuberías. La altura y forma del cordón pueden evaluarse como uno de los indicadores visuales de la suficiencia del calentamiento; sin embargo, esta evaluación debe ser realizada por operadores experimentados.
La diferencia del control CNC
Mientras que en los modelos hidráulicos estándar el tiempo de calentamiento y la presión son supervisados por el operador, en las máquinas de soldadura a tope hidráulicas CNC estos parámetros son gestionados automáticamente por el sistema y los datos correspondientes a cada operación de soldadura quedan registrados. Especialmente en proyectos que requieren certificados de calidad, esta característica proporciona una ventaja determinante tanto en términos de fiabilidad como de trazabilidad.
Retirada de la placa y unión
Cuando se completa el calentamiento, la placa calefactora debe retirarse rápidamente y los extremos de las tuberías deben unirse con la presión de unión determinada. El tiempo entre la retirada de la placa y la unión de los extremos de las tuberías es un parámetro crítico; superar este tiempo puede provocar una disminución de la temperatura superficial y una unión deficiente.
La presión de unión da forma al cordón de fusión formado, permitiendo que la sección de soldadura adquiera una estructura homogénea. En esta fase, el sistema hidráulico de la máquina debe aplicar la presión determinada de forma constante y regular.
Enfriamiento: La impaciencia es el mayor factor de riesgo
La zona de soldadura debe mantenerse bajo la presión aplicada durante el proceso y dejarse enfriar. Retirar la presión o mover la tubería antes de que se complete el tiempo de enfriamiento puede dañar permanentemente la integridad de la soldadura.
El tiempo de enfriamiento varía según el diámetro, el espesor de pared y la temperatura ambiente. Este tiempo debe esperarse según los valores de referencia indicados en el manual técnico, y especialmente a temperaturas ambientales bajas o altas estos valores deben reevaluarse. Los tiempos exactos figuran en la documentación técnica del producto; se recomienda que el operador lleve estos documentos al sitio.
Control de la calidad de la soldadura
Tras finalizar el proceso, la inspección visual, la geometría del cordón (bead) y las marcas de deformación en la zona de soldadura pueden evaluarse como los primeros indicadores de calidad. En los casos requeridos por las normas, se pueden tomar muestras de la zona de soldadura para verificar la calidad de la unión mediante métodos de ensayo destructivos o no destructivos.
- La formación irregular o unilateral del bead puede indicar un problema de alineación.
- Una altura baja del bead puede ser un indicador de un tiempo de calentamiento insuficiente.
- Si se observan grietas o porosidad en la zona de soldadura, la soldadura correspondiente debe rechazarse y debe resolverse el problema.
El efecto del mantenimiento y la calibración en la calidad de la soldadura
Por muy alta que sea la calidad de fabricación de una máquina de soldadura a tope HDPE, no puede esperarse un rendimiento fiable a largo plazo sin un mantenimiento regular y una calibración periódica. El estado de la superficie de la placa calefactora, la consistencia de presión del sistema hidráulico y la precisión del mecanismo de tijera pueden variar con el tiempo. Por ello, hacer revisar la máquina periódicamente en un punto de servicio autorizado y realizar una breve prueba de funcionalidad antes de salir al sitio deben formar parte de las buenas prácticas.
Por otro lado, las cuchillas de la cepilladora dañadas o desgastadas pueden provocar rugosidad superficial, y una superficie contaminada de la placa calefactora puede causar adherencia al material de la tubería y un calentamiento irregular. La sustitución oportuna de este tipo de accesorios juega un papel crítico en la preservación de la calidad de la soldadura.
Preguntas frecuentes
¿Deben planearse obligatoriamente los extremos de la tubería antes del proceso de soldadura?
Sí. El cepillado, al eliminar la rugosidad superficial, permite que los dos extremos de la tubería establezcan un contacto pleno. Si se omite este paso, pueden formarse huecos en la superficie de soldadura y disminuir la resistencia de la unión.
¿Puede enfriarse la tubería con agua fría para acortar el tiempo de enfriamiento?
No. El enfriamiento forzado puede provocar tensiones internas y daños estructurales en la zona de soldadura. El enfriamiento debe dejarse al tiempo natural indicado en el manual técnico.
¿El aire ventoso durante la soldadura causa problemas?
Sí. El viento y la baja temperatura ambiente pueden afectar la temperatura superficial de la placa calefactora. Si se trabaja en estas condiciones, deben tomarse medidas de protección y reevaluarse los parámetros.
¿Pueden utilizarse los mismos parámetros de soldadura para cada diámetro?
No. El tiempo de calentamiento, la presión de unión y el tiempo de enfriamiento varían según el diámetro y el espesor de pared de la tubería. Los valores que se utilizarán deben obtenerse del manual técnico de la máquina y de las normas de aplicación correspondientes.
¿Pueden añadirse a los documentos del proyecto los registros realizados con la máquina de soldadura a tope CNC?
Sí. Los modelos CNC registran digitalmente los parámetros y los datos del proceso de cada operación de soldadura. Estos registros pueden incluirse en los documentos de control de calidad y en los expedientes de licitación.
Soporte técnico y selección de máquina
En cada fase del proceso de unión de tuberías HDPE, el rendimiento de la máquina, la experiencia del operador y las condiciones ambientales deben evaluarse en conjunto. Para la selección de la máquina adecuada al rango de diámetros y a los requisitos de calidad de su proyecto, puede ponerse en contacto con el equipo técnico de Fortiweld.
Para obtener información detallada sobre los parámetros de soldadura, la formación del operador y las especificaciones técnicas de la máquina, o para solicitar una cotización nuestra página de contacto visite.