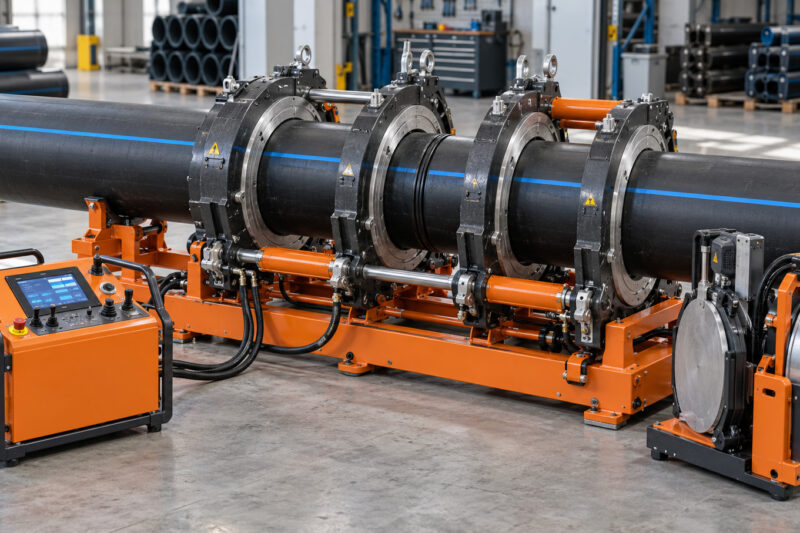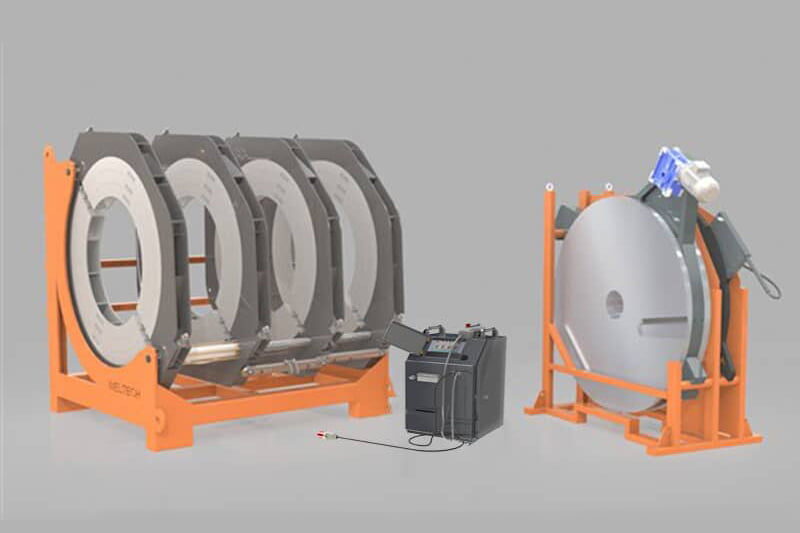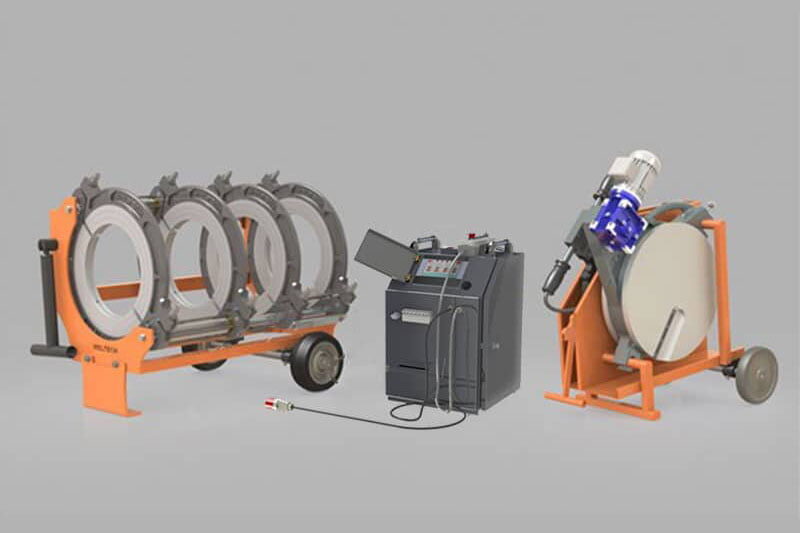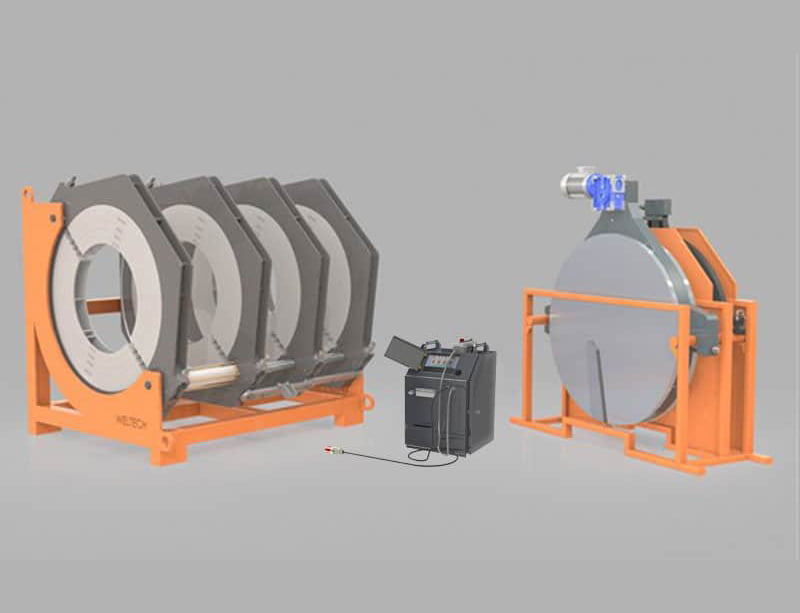
Bir HDPE alın kaynak makinesi, doğru kullanıldığında boru hattının en güçlü halkasını oluşturabilir; yanlış uygulandığında ise görünürde kusursuz görünen ancak sahada hayal kırıklığı yaratan bir bağlantı noktasına dönüşebilir. Bu rehber, kaynak öncesinden soğuma tamamlanana kadar sürecin her aşamasında dikkat edilmesi gereken temel ilkeleri aktarmayı amaçlamaktadır.
Hazırlık: Başarılı Kaynağın Temeli
Kaynak kalitesini en çok etkileyen etkenlerden biri, işlem öncesinde yapılan hazırlığın titizliğidir. Boru uçları temiz, kuru ve yağdan arındırılmış olmalıdır. Herhangi bir kirlilik, yüzey temas kalitesini bozarak kaynak bütünlüğünü tehlikeye atar.
- Boru uçları onaylı bir kesici ile tam dik açıda kesilmelidir.
- Planyalama işlemi, yüzey pürüzlülüğünü gidermek ve iki boru ucunun birbirine tam temas edebileceği düzlüğü elde etmek için uygulanır.
- Planyalama tamamlandıktan sonra boru uçlarına el ile temas edilmemelidir; yüzey kirlenmesi kaynaktan önce tekrar planyalama gerektirse de zaman kaybına neden olur.
- Çalışma ortamı, rüzgar, toz ve nem açısından uygun koşullarda olmalıdır. Olumsuz hava koşullarında koruyucu çadır ya da bariyer kullanımı tavsiye edilir.
Hizalama ve Sabitleme
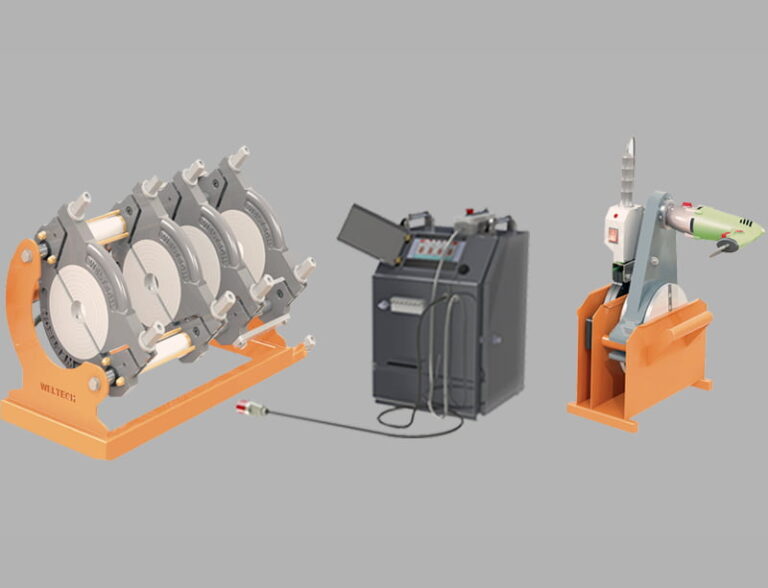
Boru uçları kaynak makinesine yerleştirildikten sonra eksenel hizalama kontrol edilmelidir. Eksen kaçıklığı, kaynakta tek taraflı basınç dağılımına ve zayıf bölge oluşumuna yol açar. Fortiweld’in hidrolik alın kaynak makineleri, boru hizalama ve sabitleme için tasarlanmış mekanik düzenekler içerir.
Hizalama kontrolü yalnızca görsel değil, makine üzerindeki ölçüm referanslarından da yararlanılarak yapılmalıdır. Büyük çaplı borularda hizalama hatası daha belirgin sonuçlar doğurduğundan bu aşamaya gereken özen gösterilmelidir.
Isıtma Aşaması: Kontrol Kaynağın Kalbidir
Isıtma plakası boru uçlarına temas ettiğinde başlayan bu aşama, kaynak yönteminin en kritik bölümüdür. Plaka sıcaklığı, temas süresi ve uygulanan ön basınç; kullanılan boru malzemesine, et kalınlığına ve çevre sıcaklığına bağlı olarak değişir. Bu değerlerin tamamı, ilgili uygulama standartları ve makine üreticisinin teknik kılavuzu çerçevesinde belirlenmeli; asla tahmin ya da sezgiyle belirlenmeye çalışılmamalıdır.
Isıtma süresi tamamlandığında boru uçlarında belirli bir eriyik köpüğü (bead) oluşması beklenir. Köpüğün yüksekliği ve şekli, ısıtmanın yeterliliğinin görsel göstergelerinden biri olarak değerlendirilebilir; ancak bu değerlendirme deneyimli operatörler tarafından yapılmalıdır.
CNC Kontrolün Farkı
Standart hidrolik modellerde ısıtma süresi ve basınç operatör tarafından izlenirken, CNC hidrolik alın kaynak makinelerinde bu parametreler sistem tarafından otomatik olarak yönetilir ve her kaynak işlemine ait veriler kayıt altına alınır. Özellikle kalite belgesi gerektiren projelerde bu özellik hem güvenilirlik hem de izlenebilirlik açısından belirleyici bir avantaj sağlar.
Plakanın Çekilmesi ve Birleştirme
Isıtma tamamlanınca ısıtma plakası hızla ayrılmalı ve boru uçları belirlenen birleştirme basıncıyla bir araya getirilmelidir. Plaka çekme ile boru uçlarının birleştirilmesi arasındaki süre kritik bir parametredir; bu sürenin aşılması yüzey sıcaklığının düşmesine ve yetersiz birleşmeye neden olabilir.
Birleştirme basıncı, oluşan eriyik köpüğünü şekillendirerek kaynak kesitinin homojen bir yapıya kavuşmasını sağlar. Bu aşamada makinenin hidrolik sistemi, belirlenen basıncı sabit ve düzenli biçimde uygulamalıdır.
Soğuma: Sabırsızlık En Büyük Risk Faktörü
Kaynak bölgesi, proses boyunca uygulanan basınç altında tutularak soğumaya bırakılmalıdır. Soğuma süresi tamamlanmadan basıncın geri çekilmesi ya da borunun hareket ettirilmesi, kaynak bütünlüğünü kalıcı olarak bozabilir.
Soğuma süresi; çap, et kalınlığı ve ortam sıcaklığına göre değişir. Bu süre teknik kılavuzda belirtilen referans değerlere göre beklenmeli, özellikle düşük veya yüksek hava sıcaklıklarında bu değerler yeniden değerlendirilmelidir. Kesin süreler ürün teknik dokümantasyonunda yer alır; operatörün bu belgeleri sahaya taşıması önerilir.
Kaynak Kalitesinin Kontrolü
İşlem tamamlandıktan sonra görsel muayene, bead geometrisi ve kaynak bölgesindeki deformasyon izleri ilk kalite göstergeleri olarak değerlendirilebilir. Standartların gerektirdiği durumlarda kaynak bölgesinden numune alınarak tahribatlı veya tahribatsız test yöntemleriyle bağlantı kalitesi doğrulanabilir.
- Düzensiz veya tek taraflı bead oluşumu hizalama sorununa işaret edebilir.
- Düşük bead yüksekliği yetersiz ısıtma süresinin göstergesi olabilir.
- Kaynak bölgesinde çatlak veya gözeneklilik gözlemlenirse ilgili kaynak reddedilmeli ve sorun giderilmelidir.
Bakım ve Kalibrasyonun Kaynak Kalitesine Etkisi
HDPE alın kaynak makinesi ne kadar kaliteli üretilmiş olursa olsun, düzenli bakım ve periyodik kalibrasyon yapılmadan uzun vadede güvenilir performans beklenemez. Isıtma plakasının yüzey durumu, hidrolik sistemin basınç tutarlılığı ve makas düzeneğinin hassasiyeti zamanla değişebilir. Bu nedenle makineyi düzenli aralıklarla yetkili servis noktasında kontrol ettirmek, sahaya çıkmadan önce kısa bir işlevsellik testi yapmak iyi uygulama alışkanlıklarının parçası olmalıdır.
Öte yandan hasarlı veya eskimiş planya bıçakları yüzey pürüzlülüğüne, kirlenmiş ısıtma plakası yüzeyi ise boru malzemesine yapışma ve düzensiz ısıtmaya yol açabilir. Bu tür aksesuarların zamanında değiştirilmesi kaynak kalitesinin korunmasında kritik rol oynar.
Sıkça Sorulan Sorular
Kaynak işlemi öncesinde boru uçları mutlaka planyalanmalı mı?
Evet. Planyalama, yüzey pürüzlülüğünü gidererek iki boru ucunun tam temas kurmasını sağlar. Bu adım atlandığında kaynak yüzeyinde boşluklar oluşabilir ve bağlantı dayanımı düşer.
Soğuma süresini kısaltmak için boru soğuk suyla serinletilebilir mi?
Hayır. Zorla soğutma iç gerilmelere ve kaynak bölgesinde yapısal hasara yol açabilir. Soğuma, teknik kılavuzda belirtilen doğal süreye bırakılmalıdır.
Kaynak esnasında rüzgarlı hava sorun yaratır mı?
Evet. Rüzgar ve düşük ortam sıcaklığı ısıtma plakasının yüzey sıcaklığını etkileyebilir. Bu koşullarda çalışılıyorsa koruyucu önlem alınması ve parametrelerin yeniden değerlendirilmesi gerekir.
Her çap için aynı kaynak parametreleri kullanılabilir mi?
Hayır. Isıtma süresi, birleştirme basıncı ve soğuma süresi boru çapı ile et kalınlığına göre değişir. Kullanılacak değerler, makine teknik kılavuzu ve ilgili uygulama standartlarından alınmalıdır.
CNC alın kaynak makinesi ile yapılan kayıtlar proje belgelerine eklenebilir mi?
Evet. CNC modeller, her kaynak işlemine ait parametreleri ve süreç verilerini dijital olarak kaydeder. Bu kayıtlar kalite kontrol belgelerine ve ihale dosyalarına dahil edilebilir.
Teknik Destek ve Makine Seçimi
HDPE boru birleştirme sürecinin her aşamasında makine performansı, operatör deneyimi ve çevre koşulları bir bütün olarak değerlendirilmelidir. Projenizin çap aralığına ve kalite gereksinimlerine uygun makine seçimi için Fortiweld teknik ekibine başvurabilirsiniz.
Kaynak parametreleri, operatör eğitimi ve makine teknik özellikleri hakkında detaylı bilgi almak ya da teklif talep etmek için iletişim sayfamızı ziyaret edin.