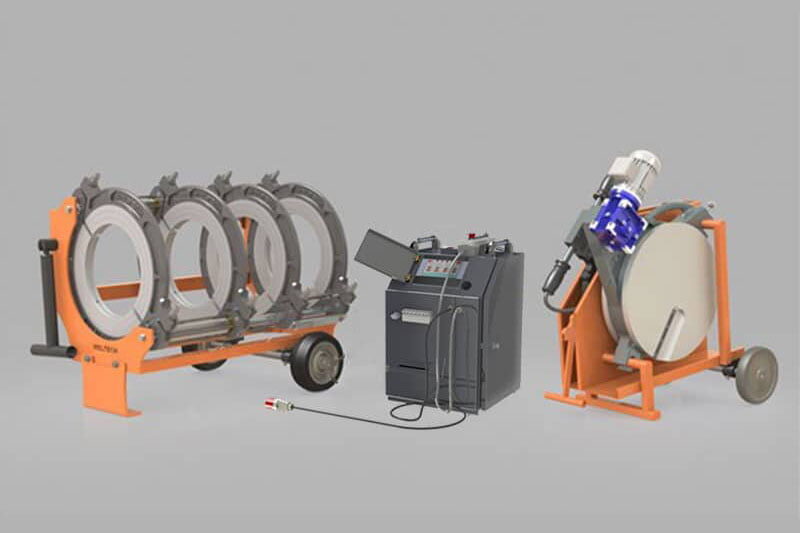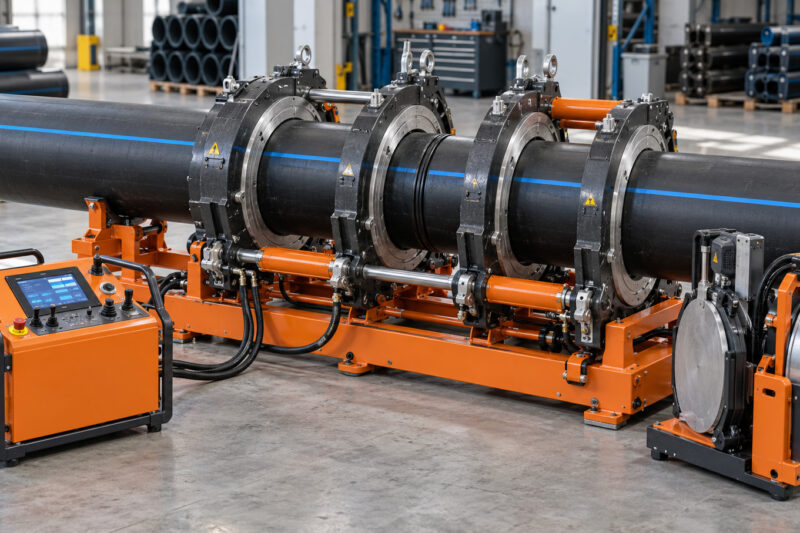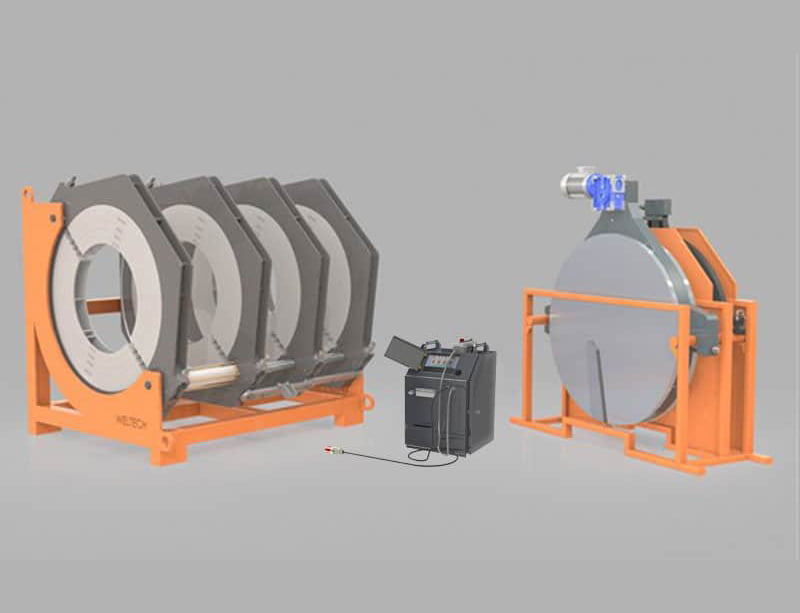
Bir Аппарат для стыковой сварки HDPE, при правильном использовании может создать самое прочное звено трубопровода; при неправильном применении он превращается в точку соединения, которая внешне кажется безупречной, но разочаровывает на объекте. Это руководство призвано донести основные принципы, которые необходимо учитывать на каждом этапе процесса — от подготовки к сварке до завершения охлаждения.
Подготовка: основа успешной сварки
Один из факторов, наиболее влияющих на качество сварки, — тщательность подготовки, выполненной перед процессом. Концы труб должны быть чистыми, сухими и обезжиренными. Любое загрязнение нарушает качество контакта поверхностей и ставит под угрозу целостность сварного шва.
- Концы труб должны быть обрезаны строго под прямым углом с помощью одобренного резака.
- Торцевание выполняется для устранения шероховатости поверхности и достижения плоскостности, при которой концы двух труб смогут полностью соприкасаться друг с другом.
- После завершения торцевания нельзя касаться концов труб руками; загрязнение поверхности может потребовать повторного торцевания перед сваркой, что приводит к потере времени.
- Рабочая среда должна находиться в подходящих условиях с точки зрения ветра, пыли и влажности. При неблагоприятных погодных условиях рекомендуется использование защитного тента или барьера.
Выравнивание и фиксация
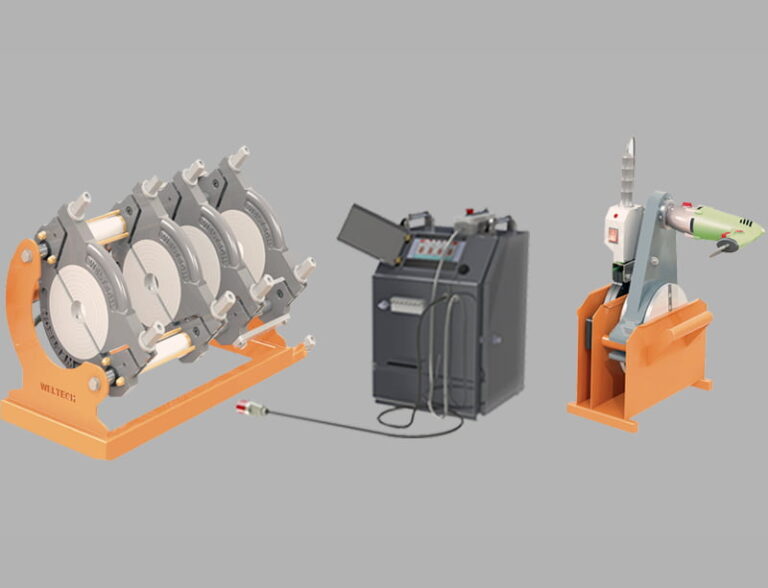
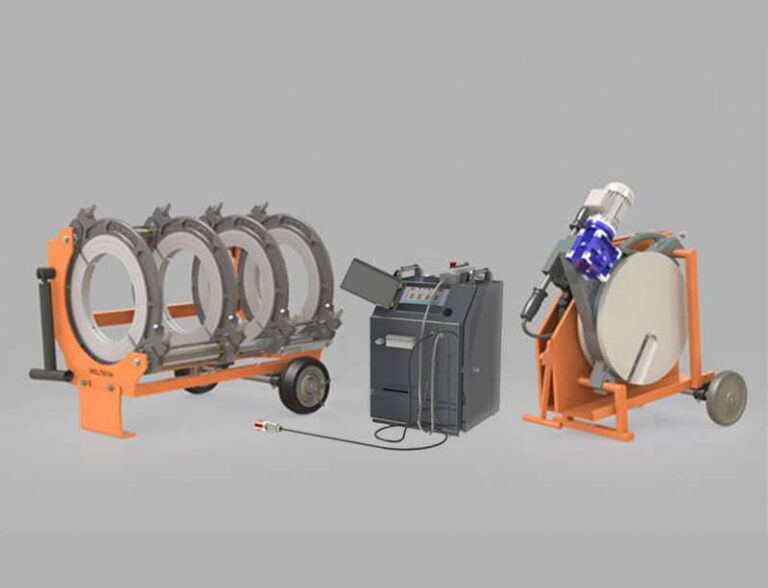
После установки концов труб в сварочный аппарат необходимо проверить осевое выравнивание. Несоосность приводит к одностороннему распределению давления в шве и образованию слабых зон. Аппараты Fortiweld гидравлические машины для стыковой сварки, включают механические узлы, предназначенные для выравнивания и фиксации труб.
Контроль выравнивания должен выполняться не только визуально, но и с использованием измерительных эталонов на машине. Поскольку на трубах большого диаметра ошибка выравнивания приводит к более заметным последствиям, этому этапу следует уделять должное внимание.
Этап нагрева: контроль — сердце сварки
Эта стадия, начинающаяся при контакте нагревательной плиты с торцами труб, является наиболее критической частью метода сварки. Температура плиты, время контакта и применяемое предварительное давление изменяются в зависимости от используемого материала трубы, толщины стенки и температуры окружающей среды. Все эти значения должны определяться в рамках соответствующих стандартов применения и технического руководства производителя машины; их ни в коем случае нельзя устанавливать на основе догадок или интуиции.
По завершении времени нагрева на торцах труб ожидается образование определённого валика расплава (bead). Высота и форма валика могут рассматриваться как один из визуальных показателей достаточности нагрева; однако такая оценка должна выполняться опытными операторами.
Преимущество ЧПУ-контроля
В стандартных гидравлических моделях время нагрева и давление отслеживаются оператором, тогда как в, CNC-гидравлических машинах для стыковой сварки эти параметры управляются системой автоматически, и данные по каждой операции сварки регистрируются. Особенно в проектах, требующих сертификата качества, эта функция обеспечивает решающее преимущество как с точки зрения надёжности, так и прослеживаемости.
Извлечение пластины и соединение
По завершении нагрева нагревательную плиту необходимо быстро убрать, а торцы труб соединить с заданным давлением соединения. Время между извлечением плиты и соединением торцов труб является критическим параметром; превышение этого времени может привести к снижению температуры поверхности и недостаточному соединению.
Давление соединения, формируя образовавшийся валик расплава, обеспечивает однородную структуру сварного сечения. На этой стадии гидравлическая система машины должна применять заданное давление стабильно и равномерно.
Охлаждение: нетерпеливость — главный фактор риска
Зону сварки следует оставить остывать, удерживая её под применяемым в процессе давлением. Снятие давления или перемещение трубы до завершения времени охлаждения может необратимо нарушить целостность сварного шва.
Время охлаждения изменяется в зависимости от диаметра, толщины стенки и температуры окружающей среды. Это время следует выдерживать в соответствии с эталонными значениями, указанными в техническом руководстве, и особенно при низких или высоких температурах воздуха эти значения должны быть переоценены. Точные значения времени приведены в технической документации на изделие; рекомендуется, чтобы оператор брал эти документы с собой на объект.
Контроль качества сварки
После завершения операции визуальный осмотр, геометрия валика и следы деформации в зоне сварки могут рассматриваться как первые показатели качества. В случаях, требуемых стандартами, путём отбора образца из зоны сварки качество соединения может быть подтверждено разрушающими или неразрушающими методами испытаний.
- Неравномерное или одностороннее образование валика может указывать на проблему выравнивания.
- Низкая высота валика может быть показателем недостаточного времени нагрева.
- Если в зоне сварки наблюдаются трещины или пористость, соответствующий сварной шов должен быть отбракован, а проблема устранена.
Влияние обслуживания и калибровки на качество сварки
Каким бы качественным ни была изготовлена машина для стыковой сварки HDPE, без регулярного обслуживания и периодической калибровки нельзя ожидать надёжной работы в долгосрочной перспективе. Состояние поверхности нагревательной плиты, стабильность давления гидравлической системы и точность зажимного механизма могут со временем меняться. Поэтому регулярная проверка машины в авторизованном сервисном центре и проведение короткого функционального теста перед выездом на объект должны стать частью привычек хорошей практики.
С другой стороны, повреждённые или изношенные ножи для торцовки могут привести к шероховатости поверхности, а загрязнённая поверхность нагревательной плиты — к прилипанию материала трубы и неравномерному нагреву. Своевременная замена таких аксессуаров играет критическую роль в сохранении качества сварки.
Часто задаваемые вопросы
Обязательно ли торцевать концы труб перед сваркой?
Да. Торцовка, устраняя шероховатость поверхности, обеспечивает полный контакт двух торцов труб. При пропуске этого шага на поверхности сварки могут образоваться пустоты, а прочность соединения снизится.
Можно ли охлаждать трубу холодной водой, чтобы сократить время охлаждения?
Нет. Принудительное охлаждение может привести к внутренним напряжениям и структурным повреждениям в зоне сварки. Охлаждение должно происходить в течение естественного времени, указанного в техническом руководстве.
Создаёт ли ветреная погода проблемы при сварке?
Да. Ветер и низкая температура окружающей среды могут влиять на температуру поверхности нагревательной плиты. Если работы ведутся в таких условиях, необходимо принять защитные меры и переоценить параметры.
Можно ли использовать одни и те же параметры сварки для каждого диаметра?
Нет. Время нагрева, давление соединения и время охлаждения изменяются в зависимости от диаметра трубы и толщины стенки. Используемые значения должны браться из технического руководства машины и соответствующих стандартов применения.
Можно ли добавлять записи, сделанные аппаратом стыковой сварки с ЧПУ, в проектную документацию?
Да. CNC-модели цифрово регистрируют параметры и данные процесса каждой операции сварки. Эти записи могут быть включены в документы контроля качества и тендерные файлы.
Техническая поддержка и выбор оборудования
На каждом этапе процесса соединения труб HDPE производительность машины, опыт оператора и условия окружающей среды должны рассматриваться как единое целое. Для выбора машины, соответствующей диапазону диаметров и требованиям к качеству вашего проекта, вы можете обратиться к технической команде Fortiweld.
Чтобы получить подробную информацию о параметрах сварки, обучении операторов и технических характеристиках машины или запросить предложение нашу страницу контактов посетите.