HDPE alın kaynak yöntemi, polietilen borular için en güvenilir birleştirme tekniklerinden biridir ve bu süreçte sıcaklık ile basınç parametrelerinin doğru belirlenmesi kaynağın kalitesini doğrudan etkiler. Doğalgaz dağıtım hatlarından içme suyu şebekelerine, sulama sistemlerinden endüstriyel boru altyapılarına kadar pek çok kritik uygulamada kullanılan bu yöntem, parametrelerin kusursuz yönetilmesini gerektirir. Sahada yapılan en küçük bir hata, yıllarca sorunsuz çalışması beklenen bir boru hattını ciddi riske sokabilir.
HDPE Alın Kaynağı Nasıl Çalışır?
Alın kaynak yöntemi, iki HDPE boru ucunun ısıtılmış bir plaka aracılığıyla belirli bir sıcaklığa getirilmesi, ardından plakanın çekilerek borular birbirine bastırılması ilkesine dayanır. Bu süreç birbirini izleyen aşamalardan oluşur: yüzey temizleme ve düzleştirme, ön ısıtma, tam ısıtma, plaka çekme ve basınç uygulama ile son olarak yeterli soğuma. Her aşamanın eksiksiz tamamlanması, kaynak birleştirmesinin uzun ömürlü olmasını sağlar.
Doğru parametreler yalnızca pratik deneyimle değil, EN 12201 ve benzeri uluslararası standartların çerçevesinde belirlenir. Bu standartlar boru çapına, et kalınlığına ve SDR değerine göre farklı parametre aralıkları öngörür; her proje başında teknik dokümantasyonun incelenmesi zorunludur. Standartlara aykırı yapılan kaynak, proje kabulünde sorun yaratacağı gibi boru hattının ömrünü de önemli ölçüde kısaltır.
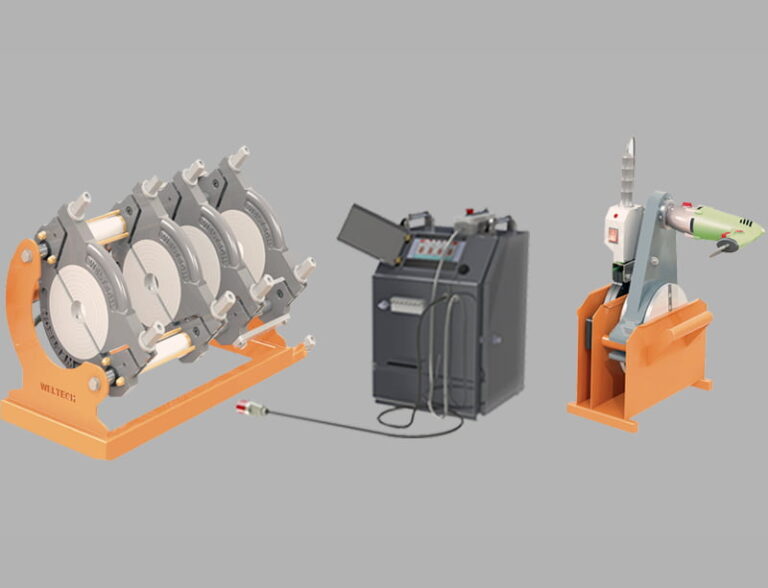
Temel Parametreler ve Önemleri
Isıtma Sıcaklığı
Alın kaynak sürecindeki en kritik değişken ısıtma sıcaklığıdır. Plakanın yüzey sıcaklığı, HDPE malzemenin ergime özelliklerine uygun bir aralıkta tutulmalıdır. Sıcaklık bu aralığın altında kalırsa boru yüzeyleri yeterince plastikleşmez ve kaynak birleştirmesi zayıf kalır; birleşim noktasında görünmez çatlaklar oluşabilir ve bu çatlaklar zamanla sızıntıya dönüşür. Aşırı sıcaklıkta ise malzeme bozunarak mekanik dayanım düşer, hatta termik hasar ortaya çıkar.
Sıcaklık doğruluğunu sağlamanın en güvenilir yolu, sertifikalı ve kalibre edilmiş bir kaynak makinesi kullanmaktır. Fortiweld makineleri, plaka sıcaklığını sürekli izleyen sensörler ve otomatik kontrol sistemleriyle bu hassasiyeti tutarlı biçimde korur. Kesin sıcaklık değerleri için boru üreticisinin teknik veri sayfasına veya Fortiweld teknik ekibine danışmanızı öneririz; her boru sınıfı için bu değer farklılık gösterir.
Kaynak Basıncı
Boru uçlarının birbirine bastırılmasında uygulanan basınç, boru çapı ve et kalınlığına göre hesaplanır. Basınç çok düşük olduğunda birleşim yüzeyleri tam olarak kaynaşmaz; aşırı basınçta ise kaynak dikişinin iç geometrisi bozularak akış alanı daralabilir ve yapısal zayıflıklar ortaya çıkabilir. Her iki durum da boru hattının uzun vadeli güvenilirliğini tehdit eder.
Alın kaynak standartları, basıncı genellikle boru kesit alanı başına belirli bir kuvvet olarak tanımlar. Bu hesaplamayı elle yapmak yerine, makine yazılımının boru parametrelerine göre otomatik basınç reçetesi oluşturmasına güvenmek hem hata payını azaltır hem de denetlenebilir bir kayıt ortaya çıkarır. Özellikle büyük çaplı ve yüksek basınçlı hatlarda bu otomasyonun değeri katlanarak artar.
Isıtma ve Soğuma Süreleri
Isıtma süresi boru et kalınlığıyla doğru orantılıdır; kalın borular daha uzun ısıtma süresine ihtiyaç duyar. Plaka çekme süresi ise mümkün olduğunca kısa tutulmalıdır; bu aşamada boru yüzeyinin soğuması kaynak kalitesini olumsuz etkiler. Soğuma aşaması tamamlanmadan baskı serbest bırakılırsa kaynak dikişi deforme olabilir ve birleşim noktasında zayıflık oluşur.
Saha koşullarında hava sıcaklığı, rüzgar ve nem gibi çevresel faktörler de süre hesaplamalarını etkiler. Bu nedenle standart süre tablolarının saha koşullarına göre yorumlanması gerekir; deneyimli bir kaynak operatörü bu değerlendirmeyi yapabilir ve gerektiğinde ek önlem alabilir.
Yüzey Hazırlığı ve Hizalama
Sıcaklık ve basınç kadar önemli olan bir diğer etken yüzey hazırlığıdır. Boru uçları kaynak öncesinde düzleştirilmeli, yağ, nem ve oksit tabakasından arındırılmalıdır. Kötü hizalanmış boru uçları, uygulanan basınç ne kadar doğru olursa olsun eşit olmayan bir kaynaşmaya yol açar. Mekanik planya ile yapılan düzleştirme ve makine ataşmanlarıyla sağlanan eksenel hizalama, bu aşamanın olmazsa olmaz parçasıdır.
Doğru Makine Seçimi ve Parametrelerin Yönetimi
- Kapasite uyumu: Makinenin kaynak kapasitesi, projedeki maksimum boru çapını karşılamalıdır. Kapasite dışında çalışmak parametre tutarlılığını bozar ve kaynak kalitesini düşürür.
- Otomatik kayıt: CNC ve hidrolik makinelerdeki veri kayıt sistemleri, her kaynak için sıcaklık, basınç ve süre bilgilerini otomatik olarak saklar; bu veriler resmi projelerde denetim belgesi işlevi görür.
- Kalibrasyon: Plaka sıcaklık sensörleri ve basınç ölçüm sistemleri, üretici önerilerine göre düzenli aralıklarla kalibre edilmelidir. Kalibrasyonu geçmiş makineyle yapılan kaynak resmi projelerde kabul görmeyebilir.
- Operatör eğitimi: Parametreler ne kadar iyi belirlenmiş olursa olsun, eğitimsiz operatör uygulamaları kaynağı riske atar. Fortiweld, satış sonrası teknik destek ve operatör eğitimi sunar.
- Ortam koşulları: Sahada soğuk, rüzgarlı veya nemli havada kaynak yapılırken koruyucu çadır veya ek ısıtma önlemleri alınmalıdır. Standart tablolar kapalı ve sabit sıcaklık ortamı varsayar.
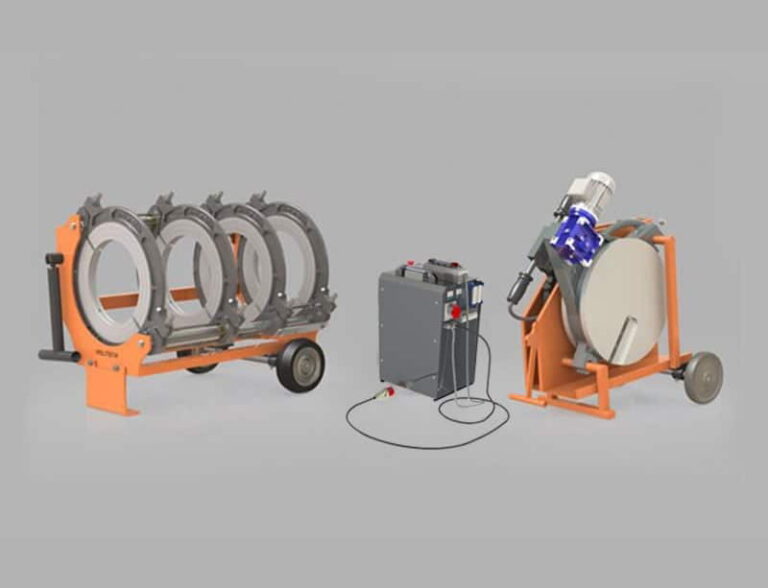
Sıkça Sorulan Sorular
HDPE alın kaynağında hangi sıcaklık aralığı kullanılmalıdır?
Kesin sıcaklık değerleri boru malzemesine, çapına ve SDR sınıfına göre değişir; bu nedenle boru üreticisinin teknik veri sayfasına ve EN 12201 gibi ilgili standartlara başvurmanız gerekir. Fortiweld teknik ekibi projenize özgü yönlendirme yapabilir.
Alın kaynak basıncı nasıl hesaplanır?
Kaynak basıncı, boru çapı ve et kalınlığından hesaplanan kesit alanıyla orantılı olarak belirlenir. CNC ve otomatik hidrolik makineler bu hesaplamayı boru parametrelerine göre otomatik yapar; manuel hesaplama için üretici tablolarını kullanın.
Plaka çekme süresinin uzaması kaynağı nasıl etkiler?
Plaka çekme süresinin uzaması, ısıtılmış boru yüzeyinin soğumasına yol açar. Yüzey sıcaklığı düşen borular bastırıldığında yeterince kaynaşmaz ve dikişte zayıf bölgeler oluşur. Bu nedenle plaka çekme aşaması mümkün olan en kısa sürede tamamlanmalıdır.
Soğuk havada alın kaynak yaparken ne gibi önlemler alınmalıdır?
Düşük hava sıcaklığı ve rüzgar, kaynağın ısıtma süresini ve soğuma davranışını etkiler. Koruyucu çadır veya barınak kurulması, gerektiğinde ek ısıtma uygulanması ve standart süre tablolarının saha koşullarına göre revize edilmesi önerilir.
Tüm alın kaynak parametrelerini otomatik yöneten bir makine var mıdır?
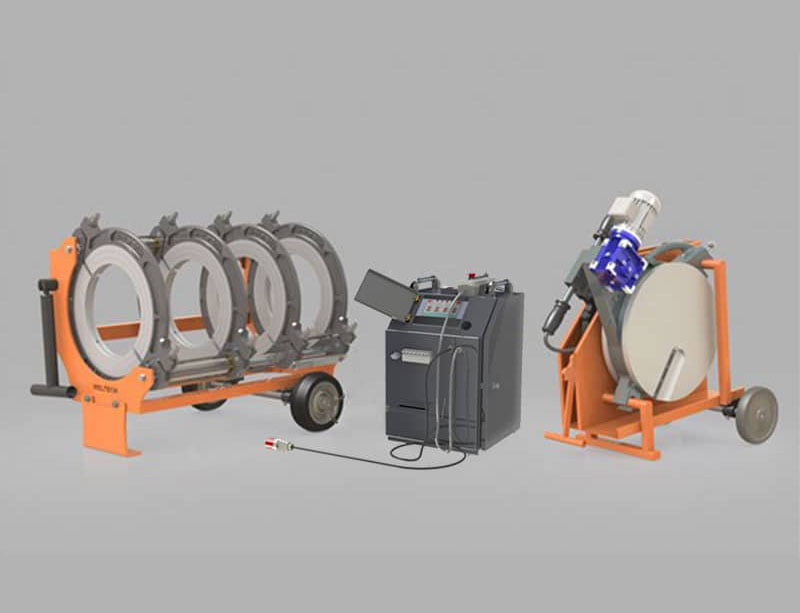
Evet. Fortiweld CNC Hidrolik Alın Kaynak Makineleri, operatörün boru çapı ve et kalınlığını girmesinin ardından ısıtma sıcaklığı, basınç ve süre değerlerini otomatik hesaplayarak uygular ve her kaynak için zaman damgalı veri kaydı oluşturur.
Hatalı Parametre Ayarının Uzun Vadeli Sonuçları
Kaynak parametrelerindeki sapmalar anlık olarak görünmez hale gelebilir; boru hattı devreye alındıktan aylar hatta yıllar sonra arıza olarak kendini gösterebilir. En yaygın sorunlar arasında yetersiz kaynak penetrasyonundan kaynaklanan sızıntı, gerilme çatlakları ve dikişte kabarcık oluşumu sayılabilir. Bu tür arızaların giderilmesi, baştan doğru kaynak yapmaktan çok daha maliyetlidir; özellikle zemine gömülü hatlar söz konusu olduğunda onarım maliyeti katlanır, şehir altyapısı projelerinde ise trafik kesintisi ve yol kazıma ek külfet yaratır.
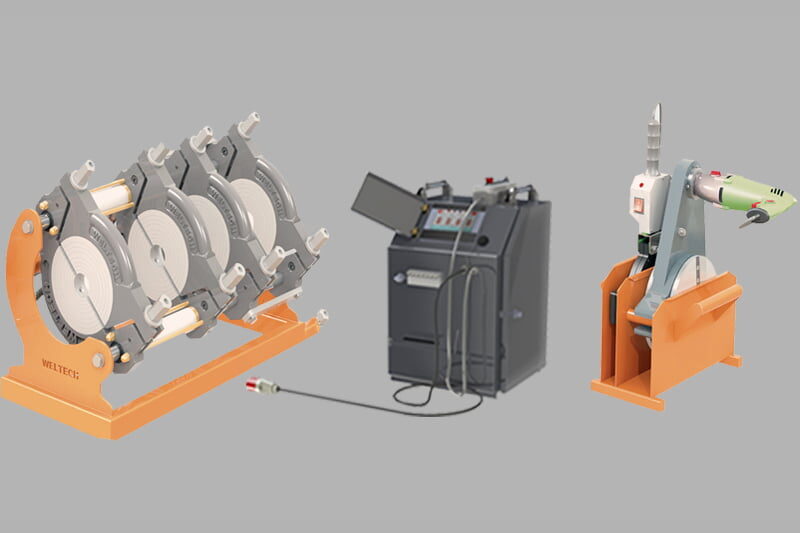
Bu riski en aza indirmenin yolu, kalibrasyon belgeli ve parametre yönetimi güçlü makinelerle çalışmaktır. Fortiweld CNC Hidrolik Alın Kaynak Makineleri, parametreleri otomatik olarak hesaplayıp uygulayan ve her kaynağa ait veriyi kayıt altına alan sistemlerdir. Daha hafif projeler ve orta ölçekli hat çalışmaları için ise Fortiweld Hidrolik Alın Kaynak Makineleri serisi yüksek güvenilirlikle hizmet verir.
Projenize uygun parametre rehberliği ve makine seçimi için Fortiweld teknik ekibiyle iletişime geçin. Uzmanlarımız boru çapı, malzeme sınıfı ve saha koşullarınıza göre size özel değerlendirme yapar; doğru ekipmanı doğru proje için belirlemenize yardımcı olur.