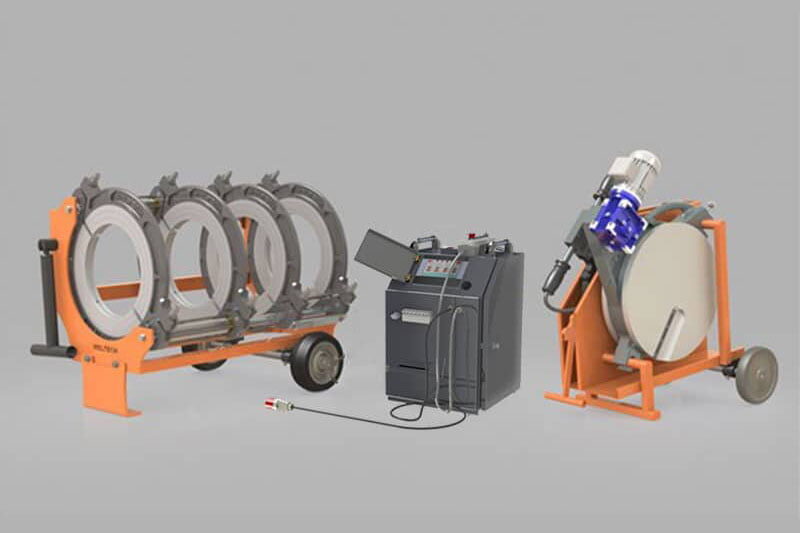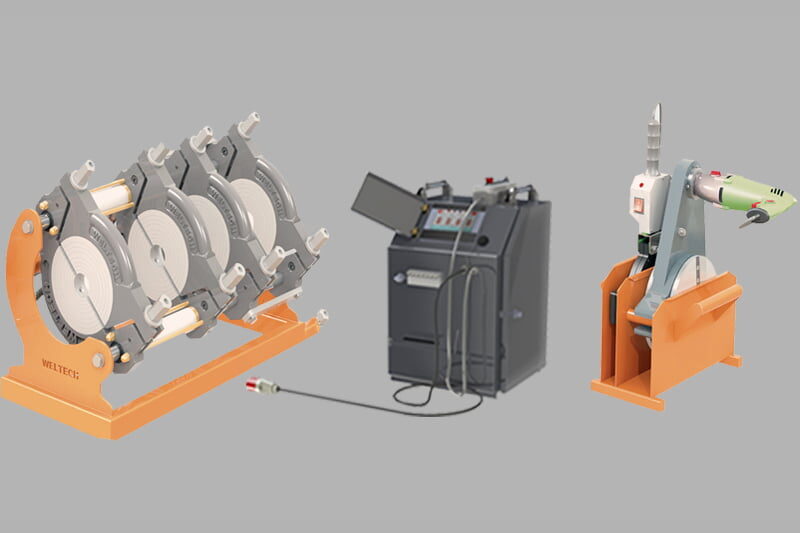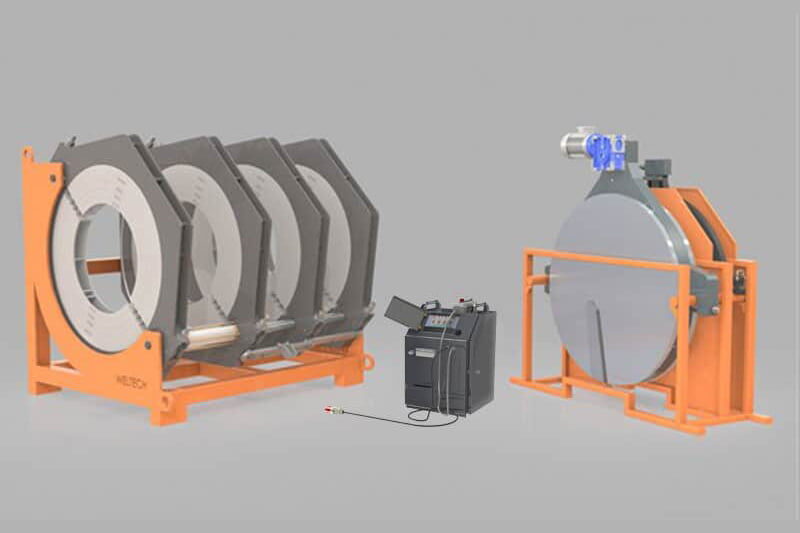
لحام HDPE بالتناكب يُعدّ من أكثر تقنيات الوصل موثوقية لأنابيب البولي إيثيلين، وفي هذه العملية يؤثر التحديد الصحيح لمعايير الحرارة والضغط تأثيرًا مباشرًا على جودة اللحام. تستخدم هذه الطريقة في كثير من التطبيقات الحيوية، من خطوط توزيع الغاز الطبيعي إلى شبكات مياه الشرب، ومن أنظمة الري إلى البنى التحتية الصناعية للأنابيب، وهي تتطلب إدارة دقيقة وكاملة للمعايير. فأي خطأ صغير يُرتكب في الموقع قد يعرّض خط أنابيب من المفترض أن يعمل بسلاسة لسنوات لمخاطر جسيمة.
كيف يعمل لحام HDPE بالتناكب؟
تعتمد طريقة لحام التناكب على مبدأ تسخين طرفي أنبوبي HDPE حتى درجة حرارة معينة عبر لوح تسخين، ثم سحب اللوح والضغط على الأنبوبين لتلاصقهما. وتتكوّن هذه العملية من مراحل متتابعة: تنظيف السطح وتسويته، التسخين الأوّلي، التسخين الكامل، سحب اللوح وتطبيق الضغط، وأخيرًا التبريد الكافي. ويضمن إنجاز كل مرحلة بالكامل عمرًا طويلًا لوصلة اللحام.
لا تُحدَّد المعايير الصحيحة بالخبرة العملية فقط، بل أيضًا, EN 12201 ومثيلاتها من المعايير الدولية. تُحدد هذه المعايير نطاقات مختلفة وفقًا لقطر الأنبوب وسماكة الجدار وقيمة SDR؛ ومن الضروري مراجعة الوثائق الفنية في بداية كل مشروع. كما أن اللحام الذي ينفَّذ خلافًا للمعايير لا يسبب مشكلات في تسليم المشروع فحسب، بل يُقصّر أيضًا عمر خط الأنابيب بشكل ملحوظ.
المعايير الأساسية وأهميتها
درجة حرارة التسخين
تُعدّ درجة حرارة التسخين المتغيّر الأكثر أهمية في عملية لحام التناكب. ويجب الحفاظ على درجة حرارة سطح اللوح ضمن نطاق ملائم لخصائص انصهار مادة HDPE. فإذا انخفضت الحرارة دون هذا النطاق، لن تتحوّل أسطح الأنبوب إلى الحالة اللدنة بالقدر الكافي وستكون الوصلة ضعيفة؛ وقد تتكوّن شقوق غير مرئية في موضع الوصل تتحول بمرور الوقت إلى تسريبات. أما في درجات الحرارة المفرطة، فإن المادة تتحلّل وتقل مقاومتها الميكانيكية، بل قد يحدث تلف حراري.
إن أكثر الطرق موثوقية لضمان دقة درجة الحرارة هي استخدام آلة لحام معتمدة ومعايَرة. تحافظ آلات Fortiweld على هذه الدقة بشكل ثابت بفضل المستشعرات التي ترصد حرارة اللوح باستمرار وأنظمة التحكم الأوتوماتيكية. وللحصول على القيم الدقيقة لدرجة الحرارة، نوصي بالرجوع إلى ورقة البيانات الفنية لمصنّع الأنبوب أو التواصل مع الفريق الفني في Fortiweld؛ إذ تختلف هذه القيمة باختلاف فئة الأنبوب.
ضغط اللحام
يُحسب الضغط المطبَّق على أطراف الأنابيب لإلصاقها وفقًا لقطر الأنبوب وسماكة الجدار. فعند انخفاض الضغط أكثر من اللازم، لا تلتحم أسطح الوصل بشكل كامل؛ وعند زيادته أكثر من اللازم، تتشوّه الهندسة الداخلية لخط اللحام مما يضيّق مساحة التدفق ويُسبب نقاط ضعف هيكلية. وكلتا الحالتين تهددان موثوقية خط الأنابيب على المدى البعيد.
تُعرّف معايير لحام التناكب الضغط عادةً بوصفه قوة محددة لكل وحدة مساحة من المقطع العرضي للأنبوب. وبدلًا من إجراء هذا الحساب يدويًا، فإن الاعتماد على برنامج الآلة لتوليد وصفة ضغط أوتوماتيكية وفقًا لمعايير الأنبوب يقلل هامش الخطأ ويُنتج سجلًا قابلًا للتدقيق. وتتضاعف قيمة هذه الأتمتة بشكل خاص في الخطوط ذات الأقطار الكبيرة والضغوط العالية.
أوقات التسخين والتبريد
تتناسب مدة التسخين طرديًا مع سماكة جدار الأنبوب؛ فالأنابيب السميكة تحتاج إلى زمن تسخين أطول. أما مدة سحب اللوح فيجب أن تكون قصيرة قدر الإمكان؛ إذ يؤثر تبريد سطح الأنبوب في هذه المرحلة سلبًا على جودة اللحام. كما أن تحرير الضغط قبل اكتمال مرحلة التبريد قد يؤدي إلى تشوّه خط اللحام وظهور ضعف في موضع الوصل.
في ظروف الموقع، تؤثر العوامل البيئية مثل درجة حرارة الجو والرياح والرطوبة على حسابات الزمن. لذلك يجب تفسير جداول الأزمنة القياسية وفقًا لظروف الموقع؛ ويستطيع عامل لحام ذو خبرة إجراء هذا التقييم واتخاذ الإجراءات الإضافية عند الحاجة.
تجهيز السطح والمحاذاة
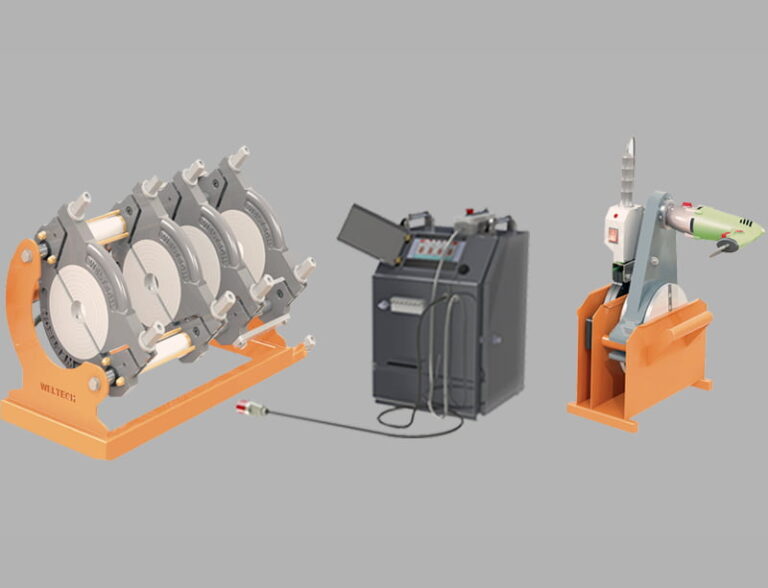
تحضير السطح عامل لا يقل أهمية عن درجة الحرارة والضغط. يجب تسوية أطراف الأنابيب قبل اللحام وتنظيفها من الزيوت والرطوبة وطبقة الأكسيد. تؤدي أطراف الأنابيب غير المحاذاة جيدًا إلى انصهار غير متجانس مهما كان الضغط المطبق دقيقًا. تعد التسوية بواسطة المخرطة الميكانيكية والمحاذاة المحورية التي توفرها ملحقات الماكينة جزءًا لا غنى عنه من هذه المرحلة.
الاختيار الصحيح للآلة وإدارة المعايير
- توافق السعة: يجب أن تستوعب سعة لحام الماكينة الحد الأقصى لقطر الأنبوب في المشروع. العمل خارج نطاق السعة يخل بثبات المعايير ويقلل من جودة اللحام.
- التسجيل التلقائي: تقوم أنظمة تسجيل البيانات في الماكينات CNC والهيدروليكية بحفظ معلومات درجة الحرارة والضغط والمدة تلقائيًا لكل لحام؛ وتعمل هذه البيانات كمستند تدقيق في المشاريع الرسمية.
- المعايرة: يجب معايرة مستشعرات درجة حرارة الصفيحة وأنظمة قياس الضغط على فترات منتظمة وفقًا لتوصيات الشركة المصنعة. قد لا تُقبل اللحامات التي تتم بماكينة فاتتها المعايرة في المشاريع الرسمية.
- تدريب المشغل: مهما كانت المعايرات محددة بشكل جيد، فإن ممارسات المشغل غير المدرب تعرض اللحام للخطر. تقدم Fortiweld الدعم الفني بعد البيع وتدريب المشغلين.
- الظروف المحيطة: عند اللحام في الميدان في الطقس البارد أو العاصف أو الرطب، يجب اتخاذ تدابير الخيمة الواقية أو التدفئة الإضافية. تفترض الجداول القياسية بيئة مغلقة وبدرجة حرارة ثابتة.
الأسئلة الشائعة
ما نطاق درجة الحرارة الذي ينبغي استخدامه في لحام HDPE بالتناكب؟
تتغير قيم درجة الحرارة الدقيقة وفقًا لمادة الأنبوب وقطره وفئة SDR؛ لذلك يجب الرجوع إلى ورقة البيانات الفنية لمصنّع الأنبوب والمعايير ذات الصلة مثل EN 12201. يمكن لفريق Fortiweld الفني تقديم توجيهات خاصة بمشروعك.
كيف يُحسب ضغط اللحام بالتناكب؟
يتم تحديد ضغط اللحام بما يتناسب مع مساحة المقطع المحسوبة من قطر الأنبوب وسماكة جداره. تقوم الماكينات CNC والهيدروليكية الأوتوماتيكية بهذا الحساب تلقائيًا وفقًا لمعايير الأنبوب؛ استخدم جداول الشركة المصنعة للحساب اليدوي.
كيف يؤثر إطالة مدة سحب اللوح على اللحام؟
يؤدي إطالة وقت سحب الصفيحة إلى تبريد سطح الأنبوب المسخّن. لا تنصهر الأنابيب التي تنخفض درجة حرارة سطحها بشكل كافٍ عند الضغط عليها، وتتشكل مناطق ضعيفة في الوصلة. لذلك يجب إكمال مرحلة سحب الصفيحة في أقصر وقت ممكن.
ما الاحتياطات الواجب اتخاذها عند تنفيذ لحام التناكب في الطقس البارد؟
تؤثر درجة حرارة الهواء المنخفضة والرياح على مدة تسخين اللحام وسلوك التبريد. يُنصح بإقامة خيمة واقية أو مأوى، وتطبيق تدفئة إضافية عند الحاجة، ومراجعة جداول المدة القياسية وفقًا لظروف الموقع.
هل توجد آلة تدير جميع معايير لحام التناكب تلقائيًا؟
نعم. تقوم ماكينات اللحام التناكبي الهيدروليكية CNC من Fortiweld بحساب درجة حرارة التسخين والضغط وقيم المدة تلقائيًا وتطبيقها بعد أن يدخل المشغل قطر الأنبوب وسماكة جداره، وتنشئ سجل بيانات بختم زمني لكل لحام.
العواقب طويلة الأمد لضبط المعايير بشكل خاطئ
قد لا تظهر الانحرافات في معايير اللحام على الفور؛ بل قد تظهر كأعطال بعد أشهر أو حتى سنوات من تشغيل خط الأنابيب. ومن بين أكثر المشكلات شيوعًا التسرب الناتج عن اختراق اللحام غير الكافي، وتشققات الإجهاد، وتكوّن الفقاعات في الوصلة. تكلفة معالجة مثل هذه الأعطال أعلى بكثير من اللحام الصحيح من البداية؛ خاصة عندما يتعلق الأمر بالخطوط المدفونة في الأرض، تتضاعف تكلفة الإصلاح، وفي مشاريع البنية التحتية الحضرية يخلق ذلك أعباء إضافية مثل تعطل حركة المرور وحفر الطرق.
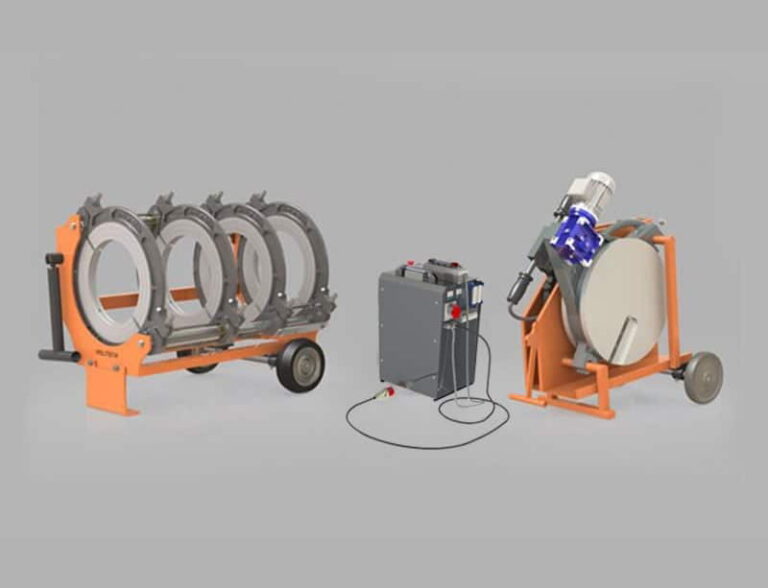
الطريقة الفضلى لتقليل هذه المخاطر هي العمل بماكينات ذات شهادات معايرة وإدارة معايير قوية. ماكينات لحام الطرف الهيدروليكية CNC من Fortiweld, هي أنظمة تقوم بحساب المعايير وتطبيقها تلقائيًا وتسجيل البيانات الخاصة بكل لحام. أما للمشاريع الأخف وأعمال الخطوط متوسطة الحجم، فإن سلسلة آلات اللحام بالمواجهة الهيدروليكية من Fortiweld تقدم خدمة بموثوقية عالية.
للحصول على إرشادات المعايرة المناسبة لمشروعك واختيار الماكينة، يرجى الاتصال بالفريق الفني لـ Fortiweld. يقوم خبراؤنا بإجراء تقييم خاص لك وفقًا لقطر الأنبوب وفئة المادة وظروف الموقع لديك؛ ويساعدونك في تحديد المعدات الصحيحة للمشروع الصحيح.