Le data logger, constitue l'épine dorsale numérique de l'assurance qualité dans les processus de soudage des tuyaux HDPE. Intégré aux machines à souder modernes, ce système enregistre automatiquement les paramètres de chaque opération de soudage, offrant ainsi à la fois un contrôle instantané et une traçabilité à long terme. De nombreux projets et appels d'offres exigent désormais explicitement la tenue d'un enregistrement ; cette situation transforme l'utilisation du data logger d'un choix technique en une obligation. Dans ce guide, nous aborderons à quoi sert un rapport de soudage data logger, quelles informations il contient et comment ces données doivent être correctement interprétées.
Qu'est-ce qu'un Data Logger et à quoi sert-il ?
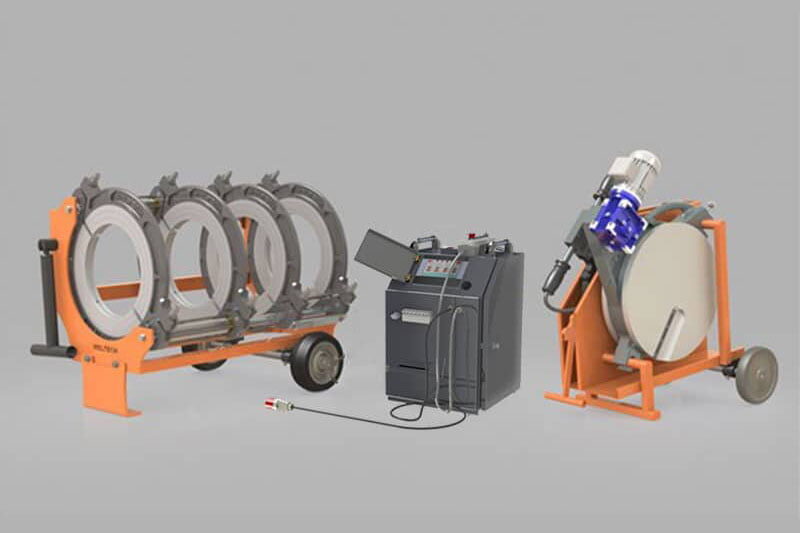
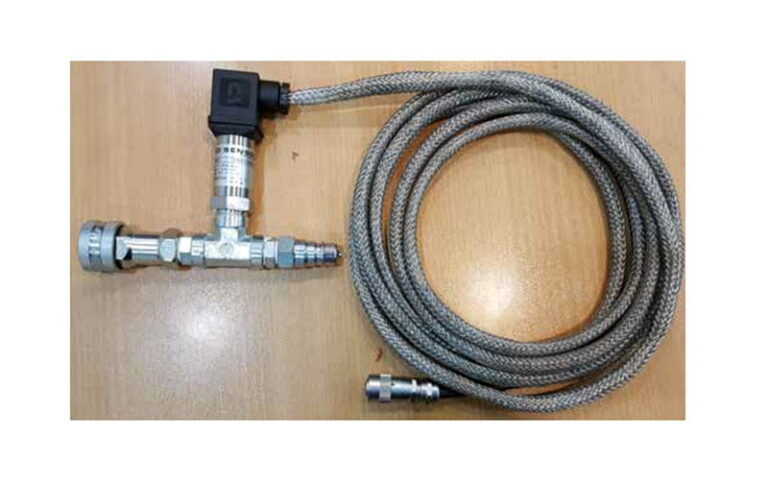
Le data logger est une unité d'enregistrement numérique intégrée à la machine à souder ou connectée en externe. Du début à la fin de l'opération de soudage, il mesure le comportement de la machine et les paramètres concernés tout au long de la durée, en conservant un enregistrement horodaté. Les données brutes obtenues sont traitées pour devenir un rapport de soudage. Ce rapport présente une valeur pour trois objectifs différents :
- Retour instantané à l'opérateur : Il permet d'intervenir en émettant un avertissement lorsque les paramètres sortent de la tolérance.
- Document de projet : Il crée un document technique pouvant être ajouté au dossier de livraison en enregistrant chaque soudure réalisée.
- Traçabilité à long terme : Il fournit des données d'archive pouvant être consultées en cas de dommage ou de fuite éventuels.
L'utilisation du data logger est devenue une attente standard dans des types de projets tels que les rénovations de réseaux d'eau municipaux, les lignes de distribution de gaz naturel, les infrastructures d'irrigation à grande échelle et les pipelines industriels. Tout entrepreneur qui prend au sérieux son propre système de management de la qualité intègre l'enregistrement des données dans sa pratique de routine, même sans obligation d'appel d'offres.
Quelles informations figurent dans le rapport de soudage ?
La portée de la sortie du data logger peut varier selon le modèle de machine, le logiciel utilisé et les cahiers des charges du projet. Néanmoins, un rapport de soudage complet contient généralement les groupes d'informations suivants :
- Informations d'identification et de date : Numéro de séquence de soudure, identifiant de l'opérateur, numéro de série de la machine ainsi que la date et l'heure de la soudure. Ce champ documente directement qui a soudé avec quelle machine et quand, clarifiant ainsi la chaîne de responsabilité.
- Informations sur le tuyau et le matériau : Diamètre du tuyau, épaisseur de paroi ou valeur SDR, classe de matériau et, le cas échéant, code-barres ou numéro de lot du tuyau ou du raccord. Dans certains systèmes, lorsque le code-barres du raccord électrofusion est scanné, les paramètres de soudure se chargent automatiquement.
- Paramètres de la phase de chauffage : Température de la plaque chauffante, durée de chauffage et valeurs de pression appliquées durant cette phase. Une température de chauffage trop basse signifie une fusion insuffisante ; à l'inverse, une température excessive peut altérer les propriétés du matériau.
- Paramètres d'assemblage et de refroidissement : Temps de retrait de la plaque chauffante (qui ne doit pas être trop long), pression d'assemblage et durée de refroidissement. La tolérance de chacun de ces paramètres dépend de la classe de matériau utilisée et du diamètre du tuyau.
- Conditions ambiantes : Dans les systèmes avancés, la température ambiante est également enregistrée. Ces données sont utilisées pour calculer la durée de refroidissement et pour documenter les facteurs externes susceptibles d'influencer la qualité de la soudure.
- État du résultat : Notification indiquant si l'enregistrement a été entièrement complété ou si l'un des paramètres est sorti de la plage de tolérance prédéfinie. Les enregistrements présentant un dépassement de tolérance sont, dans la plupart des systèmes, signalés par un avertissement ou un code d'erreur.
Interpréter correctement le rapport de soudage
Pour qu'un rapport de soudure puisse être évalué de manière pertinente, il faut d'abord connaître les valeurs de référence propres à l'opération concernée. Ces références figurent dans la fiche technique du fabricant du raccord ou du tuyau, ou dans la norme de soudure sur laquelle le projet est basé. Les principaux points à observer lors de la lecture du rapport sont les suivants :
Vérifier si les paramètres se situent dans la plage de tolérance
Il convient de vérifier que les valeurs de température, de pression et de durée de chaque phase restent dans la plage spécifiée. Si la température de chauffage est insuffisante ou si la pression d'assemblage est trop faible, la résistance de la soudure peut être inférieure au niveau souhaité. À l'inverse, une pression excessive peut provoquer la formation de bourrelets sur la surface intérieure du tuyau et une restriction du débit. Les enregistrements contenant des valeurs hors tolérance sont généralement signalés dans le rapport par un avertissement ou un message d'erreur et nécessitent un examen supplémentaire.
Attention aux incohérences de durée
Un retard dans le retrait de la plaque chauffante ou le déplacement de la ligne avant la fin du temps de refroidissement peuvent gravement nuire à la qualité de la soudure. Le data logger enregistre ces durées avec une précision à la minute et à la seconde près. Si le rapport contient des durées nettement en dehors de la plage attendue, cette soudure doit faire l'objet d'une évaluation distincte.
Identité de l'opérateur et de la machine
Chaque enregistrement indique quel opérateur a effectué l'opération avec quelle machine. Dans les grands projets impliquant plusieurs équipes, cette information facilite la détermination du caractère systématique des problèmes de qualité — liés à une équipe, à un opérateur ou à une machine spécifique — ou de leur caractère aléatoire. Si les enregistrements provenant d'une même machine présentent un écart constant, l'étalonnage de l'équipement doit être remis en question.
Questions fréquemment posées
Chaque machine à souder dispose-t-elle d'un data logger ?
Toutes les machines de soudage ne sont pas nécessairement équipées d'un data logger en standard. Sur certains modèles, cette fonctionnalité est intégrée, tandis que sur d'autres, elle est proposée comme accessoire externe de data logger. Si le cahier des charges de votre projet exige l'enregistrement, il est important de vérifier au préalable la présence de cette fonctionnalité lors du choix de l'équipement.
Combien de temps les rapports du data logger doivent-ils être conservés ?
La durée de conservation varie selon le type de projet et les exigences de la norme ou du contrat applicables. Bien que l'archivage des enregistrements pendant de nombreuses années soit une pratique courante dans les projets d'infrastructure, il est recommandé de se référer au cahier des charges de votre projet ou à la réglementation en vigueur.
Que faire si le rapport de soudage contient une valeur hors tolérance ?
Pour les enregistrements contenant des valeurs hors tolérance, il faut d'abord en identifier la cause : panne d'équipement, erreur de l'opérateur ou condition externe ? Selon l'origine du problème, des mesures correctives sont prises, telles que l'étalonnage de l'équipement, la formation de l'opérateur ou la reprise du point de soudure. En cas d'écarts importants, le renouvellement de la zone concernée peut être nécessaire.
Comment partager le rapport du data logger sous forme numérique ?
Les systèmes data logger modernes produisent les enregistrements dans des formats transférables vers un ordinateur via USB, Bluetooth ou interface logicielle. Les enregistrements peuvent ainsi être intégrés aux archives du projet, remis au client ou partagés avec les organismes de contrôle.
Le data logger est-il également utilisé dans le soudage par électrofusion ?
Oui. Les machines de soudage par électrofusion peuvent également enregistrer des données telles que le courant de soudage, la durée et les informations du code-barres du raccord. La lecture du code-barres du raccord permet le chargement automatique des paramètres de soudage du fabricant pour cette pièce, offrant un avantage important tant en termes de précision que de traçabilité.
Contribution du Data Logger au contrôle qualité et à la traçabilité
L'archivage numérique des données de soudage constitue un ensemble documentaire complet, conservant sa valeur même après la livraison du projet :
- Preuve technique dans l'évaluation des dommages : En cas de fuite ou de dommage potentiel sur la ligne, l'enregistrement du soudage permet de déterminer rapidement et objectivement si l'origine du problème est liée au point de soudure ou à une autre cause. Cette fonctionnalité protège à la fois l'entrepreneur et le propriétaire du projet.
- Document d'appel d'offres et d'inspection : De nombreux appels d'offres publics et privés exigent la fourniture des enregistrements de tous les points de soudure lors de la livraison. Le data logger répond automatiquement à cette exigence et ne génère aucune charge administrative supplémentaire.
- Formation et amélioration des processus : L'analyse globale des rapports révèle dans quelles conditions — quel diamètre, quelles conditions météorologiques ou quel opérateur — le plus d'écarts se produisent. Ces données fournissent des éléments concrets pour les programmes de formation des opérateurs et les efforts de standardisation des processus.
- Gestion de la garantie et de la responsabilité : La documentation de la qualité du soudage clarifie les limites de responsabilité entre l'entrepreneur et le fournisseur de matériaux en cas de litige.
Fortiweld data logger les produits sont conçus pour fonctionner de manière intégrée avec les machines de soudage bout à bout et d'électrofusion. Les rapports peuvent être exportés dans des formats numériques standard ; tandis que l'équipe sur le terrain peut effectuer des contrôles instantanés, le chef de projet peut accéder à tous les enregistrements via l'archive centrale.
Dans les projets de grande envergure nécessitant une grande précision et un enregistrement complet des données, Fortiweld machines de soudage bout à bout hydrauliques CNC, présente le processus d'enregistrement comme une partie intégrante de l'opération de soudage ; chaque étape est automatiquement mesurée, horodatée et documentée. Confier le processus d'enregistrement à la machine plutôt qu'à l'opérateur élimine le risque d'enregistrements incomplets ou incorrects dus à une erreur humaine.
Pour obtenir un support technique sur l'installation du système de rapport de soudage, le choix du data logger ou l'intégration à votre équipement existant, contactez l'équipe technique de Fortiweld.