Soudage bout à bout HDPE est l'une des techniques d'assemblage les plus fiables pour les tuyaux en polyéthylène, et la détermination correcte des paramètres de température et de pression dans ce processus affecte directement la qualité de la soudure. Cette méthode, utilisée dans de nombreuses applications critiques allant des conduites de distribution de gaz naturel aux réseaux d'eau potable, des systèmes d'irrigation aux infrastructures de tuyauterie industrielle, exige une gestion irréprochable des paramètres. La moindre erreur commise sur le terrain peut mettre en grave danger une conduite censée fonctionner sans problème pendant des années.
Comment fonctionne le soudage bout à bout HDPE ?
La méthode de soudage bout à bout repose sur le principe consistant à porter à une certaine température les deux extrémités de tuyaux HDPE au moyen d'une plaque chauffante, puis à retirer la plaque pour presser les tuyaux l'un contre l'autre. Ce processus se compose d'étapes successives : nettoyage et planéité des surfaces, préchauffage, chauffage complet, retrait de la plaque et application de la pression, et enfin un refroidissement suffisant. L'achèvement complet de chaque étape garantit la longévité de l'assemblage soudé.
Les bons paramètres ne sont pas déterminés uniquement par l'expérience pratique, mais, EN 12201 ainsi que dans le cadre de normes internationales similaires. Ces normes prévoient différentes plages de paramètres selon le diamètre du tuyau, l'épaisseur de paroi et la valeur SDR ; il est impératif d'examiner la documentation technique au début de chaque projet. Une soudure réalisée en non-conformité avec les normes posera des problèmes lors de la réception du projet et réduira également considérablement la durée de vie de la conduite.
Paramètres fondamentaux et leur importance
Température de chauffage
La variable la plus critique du processus de soudage bout à bout est la température de chauffage. La température de surface de la plaque doit être maintenue dans une plage adaptée aux propriétés de fusion du matériau HDPE. Si la température reste inférieure à cette plage, les surfaces des tuyaux ne se plastifient pas suffisamment et l'assemblage soudé reste faible ; des fissures invisibles peuvent se former au point de jonction et ces fissures se transforment avec le temps en fuites. À une température excessive, le matériau se dégrade, sa résistance mécanique diminue, voire des dommages thermiques apparaissent.
Le moyen le plus fiable d'assurer la précision de la température est d'utiliser une machine à souder certifiée et calibrée. Les machines Fortiweld maintiennent cette précision de manière constante grâce à des capteurs surveillant en permanence la température de la plaque et à des systèmes de contrôle automatique. Pour les valeurs exactes de température, nous vous recommandons de consulter la fiche technique du fabricant du tuyau ou l'équipe technique de Fortiweld ; cette valeur varie pour chaque classe de tuyau.
Pression de soudage
La pression appliquée pour presser les extrémités des tuyaux l'une contre l'autre est calculée en fonction du diamètre du tuyau et de l'épaisseur de paroi. Lorsque la pression est trop faible, les surfaces de jonction ne fusionnent pas complètement ; en cas de pression excessive, la géométrie interne du cordon de soudure se déforme, ce qui peut rétrécir la section d'écoulement et entraîner des faiblesses structurelles. Les deux situations menacent la fiabilité à long terme de la conduite.
Les normes de soudage bout à bout définissent généralement la pression comme une certaine force par unité de section transversale du tuyau. Plutôt que d'effectuer ce calcul manuellement, faire confiance au logiciel de la machine pour générer automatiquement une recette de pression en fonction des paramètres du tuyau réduit la marge d'erreur et crée un enregistrement vérifiable. La valeur de cette automatisation augmente de manière exponentielle, en particulier sur les conduites de grand diamètre et à haute pression.
Durées de chauffage et de refroidissement
La durée de chauffage est directement proportionnelle à l'épaisseur de paroi du tuyau ; les tuyaux épais nécessitent une durée de chauffage plus longue. La durée de retrait de la plaque doit en revanche être maintenue aussi courte que possible ; durant cette étape, le refroidissement de la surface du tuyau affecte négativement la qualité de la soudure. Si la pression est relâchée avant la fin de la phase de refroidissement, le cordon de soudure peut se déformer et une faiblesse se former au point de jonction.
Dans les conditions de terrain, des facteurs environnementaux tels que la température de l'air, le vent et l'humidité influencent également le calcul des durées. C'est pourquoi les tableaux de durées standard doivent être interprétés en fonction des conditions de terrain ; un opérateur de soudage expérimenté est capable d'effectuer cette évaluation et de prendre des précautions supplémentaires si nécessaire.
Préparation et alignement des surfaces
La préparation des surfaces est un autre facteur aussi important que la température et la pression. Les extrémités des tuyaux doivent être planées avant le soudage et débarrassées de graisse, d'humidité et de la couche d'oxyde. Des extrémités mal alignées entraînent une fusion inégale, quelle que soit la précision de la pression appliquée. Le surfaçage effectué à l'aide d'une rabotteuse mécanique et l'alignement axial assuré par les fixations de la machine sont des éléments indispensables de cette étape.
Choix de la bonne machine et gestion des paramètres
- Compatibilité de capacité : La capacité de soudage de la machine doit correspondre au diamètre maximal des tuyaux du projet. Travailler hors capacité altère la cohérence des paramètres et réduit la qualité de soudage.
- Enregistrement automatique : Les systèmes d'enregistrement de données des machines CNC et hydrauliques stockent automatiquement les informations de température, de pression et de durée pour chaque soudure ; ces données servent de document de contrôle dans les projets officiels.
- Étalonnage : Les capteurs de température des plaques et les systèmes de mesure de pression doivent être étalonnés régulièrement selon les recommandations du fabricant. Les soudures effectuées avec une machine dont l'étalonnage a expiré peuvent ne pas être acceptées dans les projets officiels.
- Formation des opérateurs : Aussi bien définis soient-ils, les paramètres ne suffisent pas : les pratiques d'opérateurs non formés mettent la soudure en péril. Fortiweld propose un support technique après-vente et une formation des opérateurs.
- Conditions ambiantes : Lors du soudage sur chantier par temps froid, venteux ou humide, des tentes de protection ou des mesures de chauffage supplémentaires doivent être mises en place. Les tableaux standard supposent un environnement fermé et une température stable.
Questions fréquemment posées
Quelle plage de température doit être utilisée dans le soudage bout à bout HDPE ?
Les valeurs précises de température varient selon le matériau du tuyau, son diamètre et sa classe SDR ; il est donc nécessaire de consulter la fiche technique du fabricant du tuyau et les normes pertinentes telles que l'EN 12201. L'équipe technique de Fortiweld peut vous fournir des conseils spécifiques à votre projet.
Comment calcule-t-on la pression de soudage bout à bout ?
La pression de soudage est déterminée proportionnellement à la section calculée à partir du diamètre du tuyau et de l'épaisseur de paroi. Les machines CNC et hydrauliques automatiques effectuent ce calcul automatiquement en fonction des paramètres du tuyau ; pour un calcul manuel, utilisez les tableaux du fabricant.
Comment l'allongement de la durée de retrait de la plaque affecte-t-il la soudure ?
Le prolongement du temps de retrait de la plaque entraîne le refroidissement de la surface chauffée du tuyau. Lorsque les tuyaux dont la température de surface a baissé sont pressés, ils ne fusionnent pas suffisamment et des zones faibles se forment dans le cordon de soudure. C'est pourquoi l'étape de retrait de la plaque doit être réalisée dans les plus brefs délais.
Quelles précautions doit-on prendre lors d'un soudage bout à bout par temps froid ?
La basse température de l'air et le vent influencent le temps de chauffage et le comportement de refroidissement de la soudure. Il est recommandé d'installer une tente de protection ou un abri, d'appliquer un chauffage supplémentaire si nécessaire et de réviser les tableaux standard de durée en fonction des conditions du chantier.
Existe-t-il une machine qui gère automatiquement tous les paramètres de soudage bout à bout ?
Oui. Les machines de soudage bout à bout hydrauliques CNC Fortiweld calculent et appliquent automatiquement les valeurs de température de chauffage, de pression et de durée après que l'opérateur a saisi le diamètre et l'épaisseur de paroi du tuyau, et créent un enregistrement de données horodaté pour chaque soudure.
Conséquences à long terme d'un réglage incorrect des paramètres
Les écarts dans les paramètres de soudage peuvent devenir invisibles à court terme ; ils peuvent se manifester sous forme de défaillances des mois, voire des années après la mise en service du pipeline. Parmi les problèmes les plus courants figurent les fuites dues à une pénétration de soudure insuffisante, les fissures de contrainte et la formation de bulles dans le cordon. La réparation de telles défaillances est bien plus coûteuse que la réalisation d'une soudure correcte dès le départ ; en particulier pour les lignes enterrées, le coût des réparations se multiplie, et dans les projets d'infrastructure urbaine, les interruptions de circulation et l'excavation de la chaussée constituent un fardeau supplémentaire.
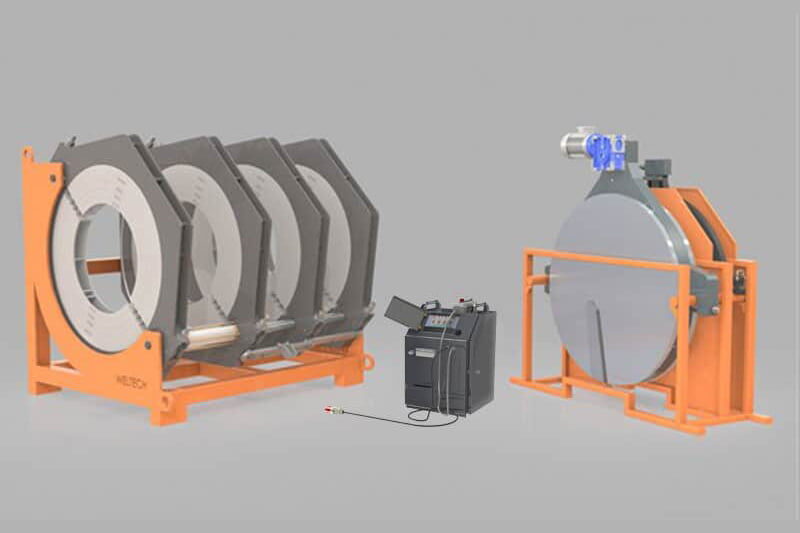
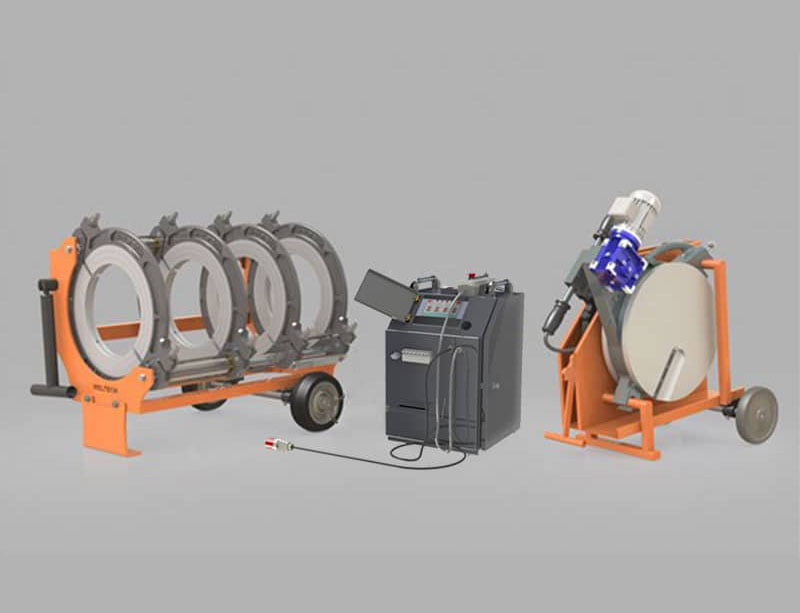
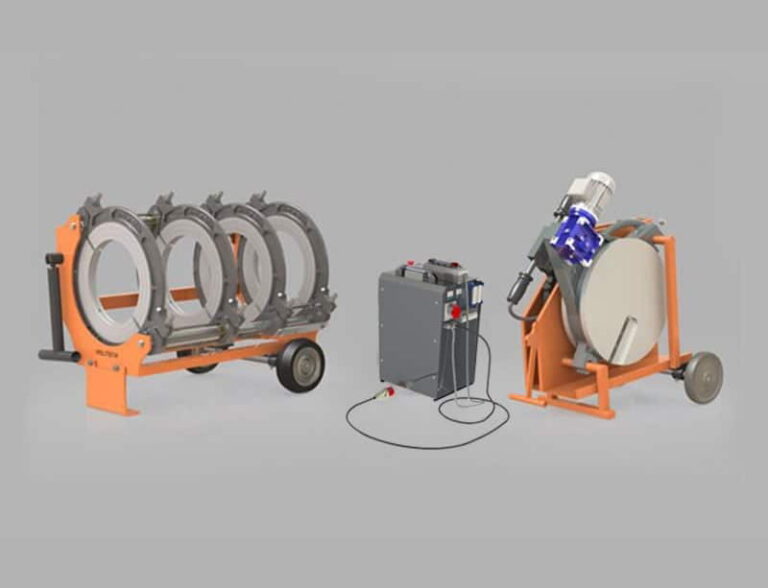
La meilleure façon de minimiser ce risque est de travailler avec des machines certifiées par étalonnage et dotées d'une gestion robuste des paramètres. Machines de soudage bout à bout hydrauliques CNC Fortiweld, des systèmes qui calculent et appliquent automatiquement les paramètres et qui enregistrent les données de chaque soudure. Pour les projets plus légers et les travaux de canalisation de taille moyenne, la série Machines de soudage bout à bout hydrauliques Fortiweld offre un service hautement fiable.
Pour des conseils sur les paramètres adaptés à votre projet et le choix de la machine, contactez l'équipe technique de Fortiweld. Nos experts effectuent une évaluation personnalisée en fonction du diamètre du tuyau, de la classe du matériau et des conditions de votre chantier ; ils vous aident à déterminer le bon équipement pour le bon projet.