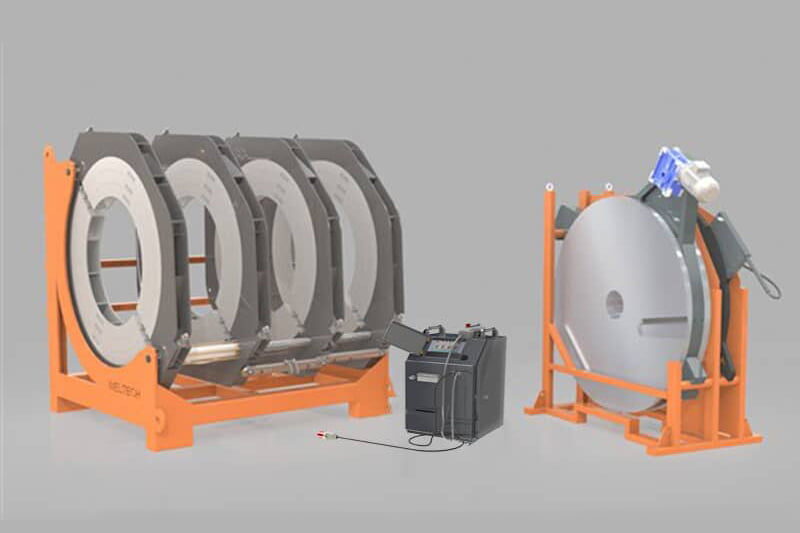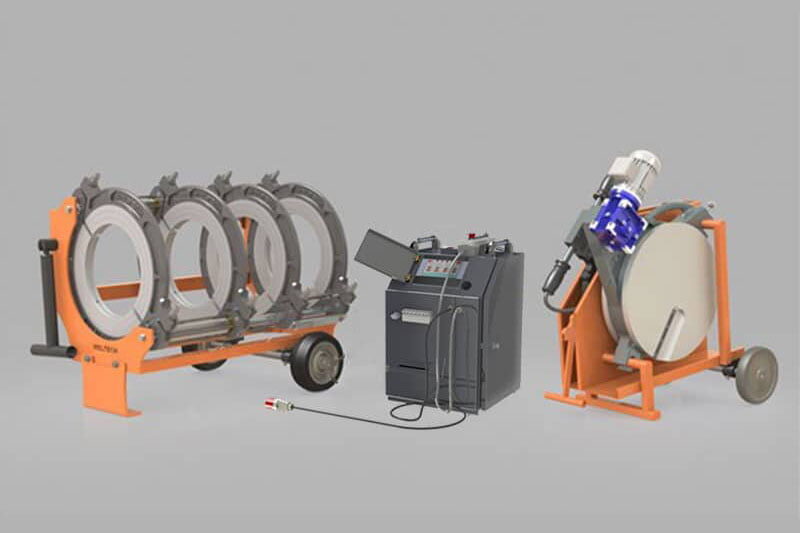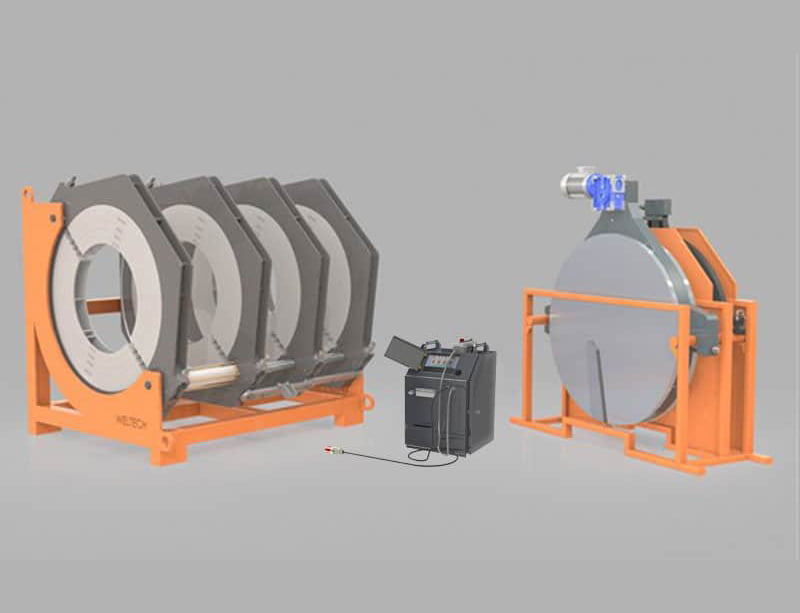
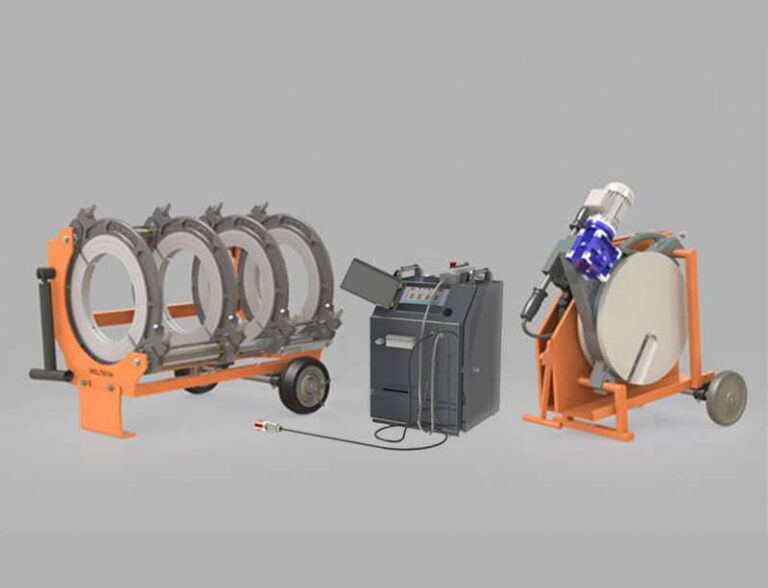
Une machine de soudage bout à bout HDPE, lorsqu'elle est utilisée correctement, peut constituer le maillon le plus solide de la canalisation ; en revanche, lorsqu'elle est mal utilisée, elle peut se transformer en un point de raccordement apparemment parfait mais décevant sur le terrain. Ce guide vise à transmettre les principes fondamentaux à respecter à chaque étape du processus, du pré-soudage jusqu'à la fin du refroidissement.
Préparation : La base d'une soudure réussie
L'un des facteurs qui influencent le plus la qualité de soudage est la rigueur de la préparation effectuée avant l'opération. Les extrémités des tuyaux doivent être propres, sèches et exemptes de graisse. Toute contamination compromet la qualité du contact de surface et met en péril l'intégrité de la soudure.
- Les extrémités des tuyaux doivent être coupées à angle parfaitement droit avec un coupe-tube approuvé.
- L'opération de surfaçage est appliquée pour éliminer la rugosité de la surface et obtenir la planéité permettant un contact parfait entre les deux extrémités des tuyaux.
- Une fois le surfaçage terminé, les extrémités des tuyaux ne doivent pas être touchées à la main ; la contamination de la surface nécessite un nouveau surfaçage avant le soudage et entraîne une perte de temps.
- L'environnement de travail doit présenter des conditions adaptées en termes de vent, de poussière et d'humidité. Dans des conditions météorologiques défavorables, l'utilisation d'une tente ou d'une barrière de protection est recommandée.
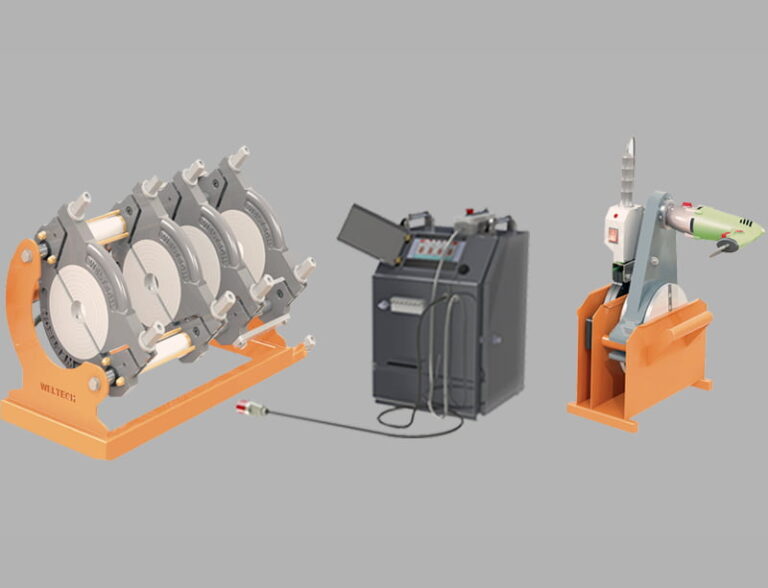
Alignement et fixation
Une fois les extrémités des tuyaux placées dans la machine de soudage, l'alignement axial doit être vérifié. Un désalignement axial entraîne une répartition unilatérale de la pression dans la soudure et la formation d'une zone faible. Les machines de soudage bout à bout hydrauliques, de Fortiweld comportent des dispositifs mécaniques conçus pour l'alignement et la fixation des tuyaux.
Le contrôle de l'alignement ne doit pas être uniquement visuel, mais doit également s'appuyer sur les références de mesure de la machine. Comme les erreurs d'alignement produisent des résultats plus marqués sur les tuyaux de grand diamètre, le soin nécessaire doit être apporté à cette étape.
Phase de chauffage : Le contrôle est le cœur de la soudure
Cette phase, qui débute lorsque la plaque chauffante entre en contact avec les extrémités du tube, constitue la partie la plus critique de la méthode de soudage. La température de la plaque, la durée de contact et la pression préalable appliquée varient en fonction du matériau du tube utilisé, de l'épaisseur de la paroi et de la température ambiante. Toutes ces valeurs doivent être déterminées dans le cadre des normes d'application pertinentes et du manuel technique du fabricant de la machine ; elles ne doivent jamais être déterminées par estimation ou intuition.
Une fois la durée de chauffage terminée, on s'attend à la formation d'un certain bourrelet de fusion (bead) aux extrémités du tube. La hauteur et la forme du bourrelet peuvent être évaluées comme l'un des indicateurs visuels de la suffisance du chauffage ; cependant, cette évaluation doit être effectuée par des opérateurs expérimentés.
La différence du contrôle CNC
Tandis que dans les modèles hydrauliques standard la durée de chauffage et la pression sont surveillées par l'opérateur, dans les machines à souder bout à bout hydrauliques CNC ces paramètres sont gérés automatiquement par le système et les données de chaque opération de soudage sont enregistrées. Cette caractéristique offre un avantage déterminant tant en termes de fiabilité que de traçabilité, en particulier dans les projets nécessitant un certificat de qualité.
Retrait de la plaque et assemblage
Une fois le chauffage terminé, la plaque chauffante doit être retirée rapidement et les extrémités du tube doivent être assemblées avec la pression d'assemblage déterminée. Le délai entre le retrait de la plaque et l'assemblage des extrémités du tube est un paramètre critique ; le dépassement de ce délai peut entraîner une baisse de la température de surface et une jonction insuffisante.
La pression d'assemblage met en forme le bourrelet de fusion formé, permettant à la section de soudure d'acquérir une structure homogène. À cette étape, le système hydraulique de la machine doit appliquer la pression déterminée de manière constante et régulière.
Refroidissement : L'impatience est le plus grand facteur de risque
La zone de soudage doit être laissée refroidir tout en étant maintenue sous la pression appliquée tout au long du processus. Le retrait de la pression ou le déplacement du tube avant la fin de la durée de refroidissement peut compromettre de façon permanente l'intégrité de la soudure.
La durée de refroidissement varie selon le diamètre, l'épaisseur de la paroi et la température ambiante. Cette durée doit être attendue selon les valeurs de référence indiquées dans le manuel technique, et ces valeurs doivent être réévaluées en particulier lors de températures de l'air basses ou élevées. Les durées exactes figurent dans la documentation technique du produit ; il est recommandé que l'opérateur emporte ces documents sur le chantier.
Contrôle de la qualité de soudage
Une fois le processus terminé, l'inspection visuelle, la géométrie du bead et les traces de déformation dans la zone de soudage peuvent être évaluées comme premiers indicateurs de qualité. Lorsque les normes l'exigent, la qualité de la jonction peut être vérifiée par des méthodes d'essai destructives ou non destructives en prélevant un échantillon de la zone de soudage.
- Une formation de bead irrégulière ou unilatérale peut indiquer un problème d'alignement.
- Une faible hauteur de bead peut être l'indicateur d'une durée de chauffage insuffisante.
- Si des fissures ou de la porosité sont observées dans la zone de soudage, la soudure concernée doit être rejetée et le problème résolu.
L'impact de l'entretien et de l'étalonnage sur la qualité de soudage
Quelle que soit la qualité de fabrication d'une machine à souder bout à bout HDPE, une performance fiable à long terme ne peut être attendue sans entretien régulier et étalonnage périodique. L'état de surface de la plaque chauffante, la constance de la pression du système hydraulique et la précision du mécanisme de cisaillement peuvent évoluer avec le temps. C'est pourquoi faire contrôler la machine à intervalles réguliers dans un point de service agréé et effectuer un court test de fonctionnement avant de se rendre sur le chantier doivent faire partie des bonnes pratiques.
Par ailleurs, des lames de rabot endommagées ou usées peuvent entraîner une rugosité de surface, tandis qu'une surface de plaque chauffante encrassée peut provoquer une adhérence au matériau du tube et un chauffage irrégulier. Le remplacement en temps voulu de ce type d'accessoires joue un rôle critique dans le maintien de la qualité de soudage.
Questions fréquemment posées
Les extrémités des tuyaux doivent-elles obligatoirement être surfacées avant l'opération de soudage ?
Oui. Le rabotage permet aux deux extrémités du tube d'établir un contact parfait en éliminant la rugosité de surface. Lorsque cette étape est omise, des vides peuvent se former sur la surface de soudage et la résistance de la jonction diminue.
Le tuyau peut-il être refroidi à l'eau froide pour raccourcir le temps de refroidissement ?
Non. Le refroidissement forcé peut entraîner des contraintes internes et des dommages structurels dans la zone de soudage. Le refroidissement doit être laissé à la durée naturelle indiquée dans le manuel technique.
Le temps venteux pose-t-il problème lors du soudage ?
Oui. Le vent et une faible température ambiante peuvent affecter la température de surface de la plaque chauffante. Si l'on travaille dans ces conditions, des mesures de protection doivent être prises et les paramètres réévalués.
Les mêmes paramètres de soudage peuvent-ils être utilisés pour chaque diamètre ?
Non. La durée de chauffage, la pression d'assemblage et la durée de refroidissement varient selon le diamètre du tube et l'épaisseur de la paroi. Les valeurs à utiliser doivent être tirées du manuel technique de la machine et des normes d'application pertinentes.
Les enregistrements réalisés avec une machine de soudage bout à bout CNC peuvent-ils être ajoutés aux documents du projet ?
Oui. Les modèles CNC enregistrent numériquement les paramètres et les données de processus de chaque opération de soudage. Ces enregistrements peuvent être inclus dans les documents de contrôle qualité et les dossiers d'appel d'offres.
Support technique et choix de la machine
À chaque étape du processus d'assemblage des tubes HDPE, la performance de la machine, l'expérience de l'opérateur et les conditions environnementales doivent être évaluées dans leur ensemble. Pour le choix d'une machine adaptée à la plage de diamètres et aux exigences de qualité de votre projet, vous pouvez vous adresser à l'équipe technique de Fortiweld.
Pour obtenir des informations détaillées sur les paramètres de soudage, la formation des opérateurs et les caractéristiques techniques de la machine ou pour demander un devis visitez notre page de contact.