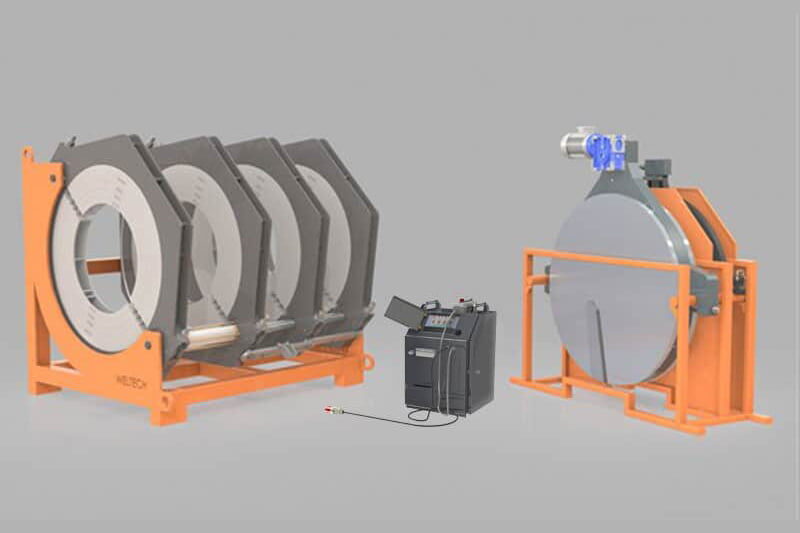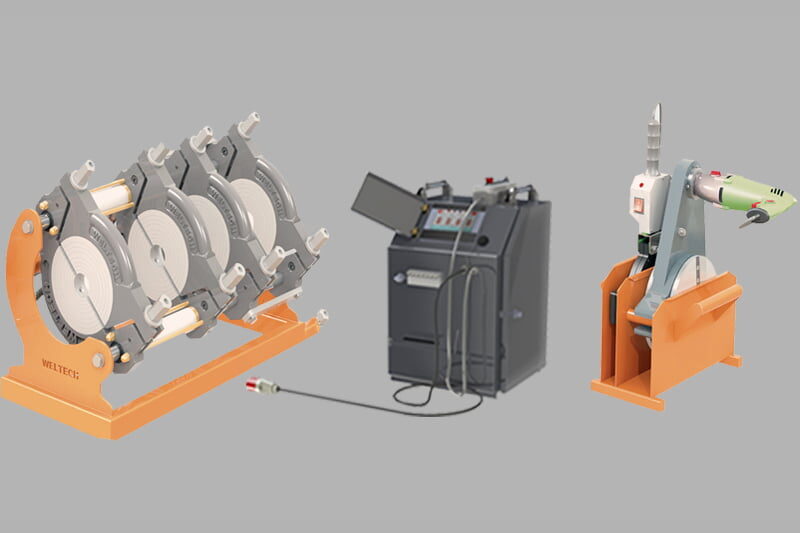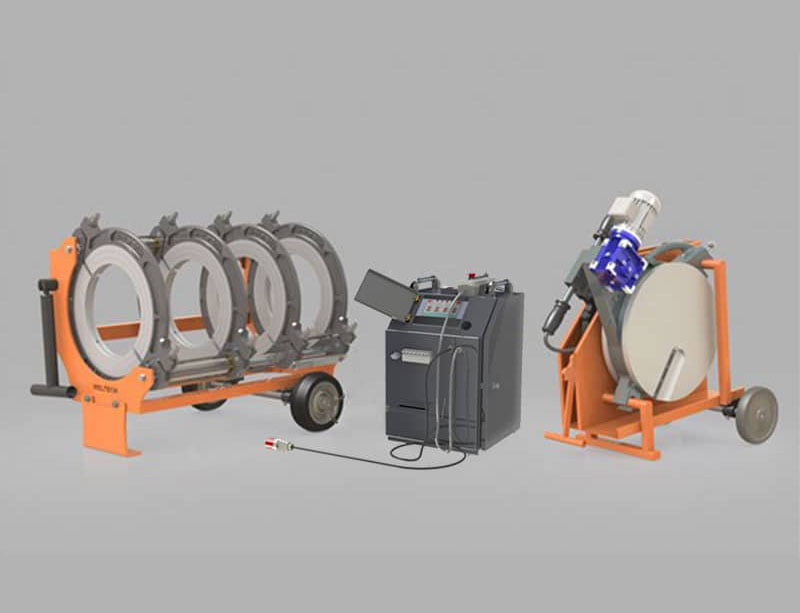
Soldadura a tope HDPE es uno de los métodos de unión más fiables para tuberías de polietileno, y en este proceso la correcta determinación de los parámetros de temperatura y presión afecta directamente a la calidad de la soldadura. Este método, utilizado en numerosas aplicaciones críticas que van desde las líneas de distribución de gas natural a las redes de agua potable, desde los sistemas de riego hasta las infraestructuras de tuberías industriales, requiere una gestión impecable de los parámetros. El más mínimo error cometido en obra puede poner en grave riesgo una tubería que se espera funcione sin problemas durante años.
¿Cómo funciona la soldadura a tope HDPE?
El método de soldadura a tope se basa en el principio de llevar los dos extremos de las tuberías HDPE a una determinada temperatura mediante una placa calentada, y luego retirar la placa para presionar las tuberías entre sí. Este proceso consta de etapas sucesivas: limpieza y alisado de la superficie, precalentamiento, calentamiento completo, retirada de la placa y aplicación de presión, y finalmente un enfriamiento adecuado. La realización completa de cada etapa garantiza que la unión soldada tenga una larga vida útil.
Los parámetros correctos se determinan no solo con la experiencia práctica, sino también, EN 12201 en el marco de normas internacionales similares. Estas normas prevén distintos rangos de parámetros en función del diámetro de la tubería, el espesor de pared y el valor SDR; al inicio de cada proyecto es obligatorio revisar la documentación técnica. Una soldadura realizada en contra de las normas no solo causará problemas en la recepción del proyecto, sino que también acortará significativamente la vida útil de la tubería.
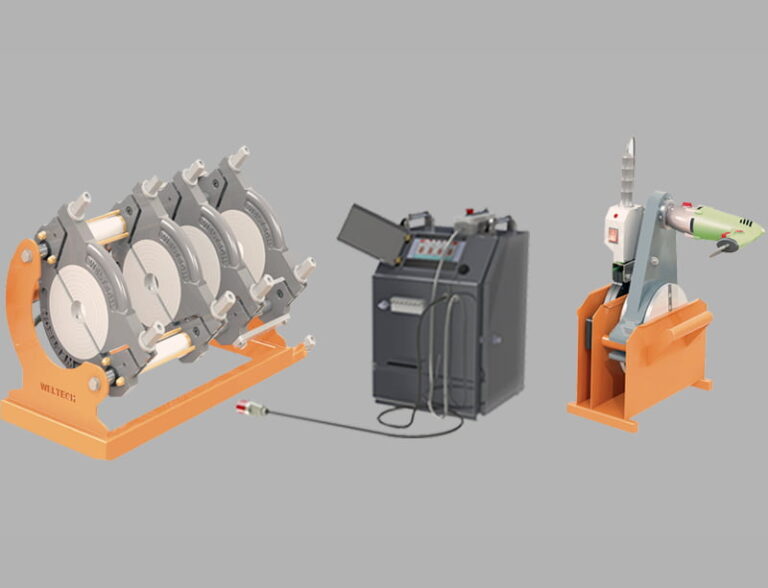
Parámetros básicos y su importancia
Temperatura de calentamiento
La variable más crítica en el proceso de soldadura a tope es la temperatura de calentamiento. La temperatura superficial de la placa debe mantenerse en un rango adecuado a las propiedades de fusión del material HDPE. Si la temperatura está por debajo de este rango, las superficies de la tubería no se plastifican lo suficiente y la unión soldada queda débil; en el punto de unión pueden formarse fisuras invisibles que con el tiempo se convierten en fugas. A temperaturas excesivas, el material se degrada y disminuye la resistencia mecánica, e incluso puede aparecer daño térmico.
La forma más fiable de garantizar la precisión de la temperatura es utilizar una máquina de soldadura certificada y calibrada. Las máquinas Fortiweld mantienen esta precisión de forma constante gracias a sensores que monitorizan continuamente la temperatura de la placa y a sistemas de control automático. Para los valores exactos de temperatura, recomendamos consultar la hoja de datos técnicos del fabricante de la tubería o al equipo técnico de Fortiweld; este valor varía para cada clase de tubería.
Presión de soldadura
La presión aplicada al presionar entre sí los extremos de las tuberías se calcula en función del diámetro de la tubería y del espesor de pared. Si la presión es demasiado baja, las superficies de unión no se fusionan completamente; si la presión es excesiva, la geometría interna del cordón de soldadura se deforma, el área de flujo puede reducirse y pueden aparecer debilidades estructurales. Ambos casos amenazan la fiabilidad a largo plazo de la tubería.
Las normas de soldadura a tope generalmente definen la presión como una fuerza determinada por unidad de área de sección transversal de la tubería. En lugar de realizar este cálculo manualmente, confiar en que el software de la máquina cree una receta de presión automática según los parámetros de la tubería reduce el margen de error y crea un registro auditable. Especialmente en líneas de gran diámetro y alta presión, el valor de esta automatización aumenta exponencialmente.
Tiempos de calentamiento y enfriamiento
El tiempo de calentamiento es directamente proporcional al espesor de pared de la tubería; las tuberías más gruesas requieren un tiempo de calentamiento más largo. El tiempo de retirada de la placa, por su parte, debe mantenerse lo más corto posible; en esta etapa, el enfriamiento de la superficie de la tubería afecta negativamente a la calidad de la soldadura. Si la presión se libera antes de que se complete la fase de enfriamiento, el cordón de soldadura puede deformarse y producirse debilidad en el punto de unión.
En las condiciones de obra, factores ambientales como la temperatura del aire, el viento y la humedad también afectan al cálculo de los tiempos. Por este motivo, las tablas de tiempos estándar deben interpretarse según las condiciones de obra; un operador de soldadura experimentado puede realizar esta evaluación y tomar medidas adicionales cuando sea necesario.
Preparación de superficies y alineación
Otro factor tan importante como la temperatura y la presión es la preparación de superficies. Los extremos de las tuberías deben alisarse antes de la soldadura y eliminarse el aceite, la humedad y la capa de óxido. Los extremos de tubería mal alineados provocan una fusión desigual, por muy correcta que sea la presión aplicada. El alisado realizado con la fresadora mecánica y la alineación axial proporcionada por los accesorios de la máquina son elementos imprescindibles de esta fase.
Selección correcta de la máquina y gestión de parámetros
- Compatibilidad de capacidad: La capacidad de soldadura de la máquina debe cubrir el diámetro máximo de tubería del proyecto. Trabajar fuera de la capacidad altera la consistencia de los parámetros y reduce la calidad de la soldadura.
- Registro automático: Los sistemas de registro de datos en las máquinas CNC e hidráulicas almacenan automáticamente la información de temperatura, presión y tiempo de cada soldadura; estos datos sirven como documento de auditoría en proyectos oficiales.
- Calibración: Los sensores de temperatura de la placa y los sistemas de medición de presión deben calibrarse a intervalos regulares según las recomendaciones del fabricante. Las soldaduras realizadas con una máquina con calibración vencida pueden no ser aceptadas en proyectos oficiales.
- Capacitación del operador: Por muy bien definidos que estén los parámetros, las aplicaciones de un operador sin formación ponen en riesgo la soldadura. Fortiweld ofrece soporte técnico postventa y capacitación para operadores.
- Condiciones ambientales: Al soldar en campo con clima frío, ventoso o húmedo, deben tomarse medidas como carpas de protección o calentamiento adicional. Las tablas estándar asumen un entorno cerrado y con temperatura estable.
Preguntas frecuentes
¿Qué rango de temperatura se debe utilizar en la soldadura a tope HDPE?
Los valores exactos de temperatura varían según el material, el diámetro y la clase SDR de la tubería; por ello, es necesario consultar la ficha técnica del fabricante de la tubería y normas relevantes como EN 12201. El equipo técnico de Fortiweld puede ofrecerle orientación específica para su proyecto.
¿Cómo se calcula la presión de soldadura a tope?
La presión de soldadura se determina en proporción al área de sección calculada a partir del diámetro y el espesor de pared de la tubería. Las máquinas CNC e hidráulicas automáticas realizan este cálculo automáticamente según los parámetros de la tubería; para el cálculo manual, utilice las tablas del fabricante.
¿Cómo afecta a la soldadura una prolongación del tiempo de retirada de la placa?
La prolongación del tiempo de retirada de la placa provoca el enfriamiento de la superficie calentada de la tubería. Las tuberías con superficie enfriada no se fusionan adecuadamente al presionarlas y se forman zonas débiles en la costura. Por ello, la fase de retirada de la placa debe completarse en el menor tiempo posible.
¿Qué precauciones se deben tomar al realizar soldadura a tope en clima frío?
La baja temperatura ambiente y el viento afectan el tiempo de calentamiento y el comportamiento de enfriamiento de la soldadura. Se recomienda instalar carpas o refugios de protección, aplicar calentamiento adicional cuando sea necesario y revisar las tablas estándar de tiempos según las condiciones de campo.
¿Existe alguna máquina que gestione automáticamente todos los parámetros de soldadura a tope?
Sí. Las Máquinas de Soldadura a Tope Hidráulicas CNC de Fortiweld, tras la introducción por parte del operador del diámetro y el espesor de pared de la tubería, calculan y aplican automáticamente los valores de temperatura de calentamiento, presión y tiempo, y generan un registro de datos con marca temporal para cada soldadura.
Consecuencias a largo plazo de una configuración incorrecta de parámetros
Las desviaciones en los parámetros de soldadura pueden volverse invisibles de forma inmediata; pueden manifestarse como fallos meses o incluso años después de la puesta en servicio de la línea. Entre los problemas más comunes se encuentran fugas por penetración insuficiente de soldadura, grietas por tensión y formación de burbujas en la costura. Reparar este tipo de fallos resulta mucho más costoso que soldar correctamente desde el principio; especialmente cuando se trata de líneas enterradas, el coste de reparación se multiplica, y en proyectos de infraestructura urbana, la interrupción del tráfico y la excavación de la vía suponen una carga adicional.
La forma de minimizar este riesgo es trabajar con máquinas con calibración certificada y una sólida gestión de parámetros. Máquinas de soldadura a tope hidráulicas CNC Fortiweld, son sistemas que calculan y aplican los parámetros automáticamente y registran los datos de cada soldadura. Para proyectos más ligeros y trabajos de líneas de escala media, la serie Máquinas de Soldadura a Tope Hidráulicas Fortiweld ofrece servicio con alta fiabilidad.
Para asesoramiento sobre parámetros y selección de máquinas adecuados a su proyecto póngase en contacto con el equipo técnico de Fortiweld. Nuestros expertos realizan una evaluación personalizada según el diámetro de la tubería, la clase de material y sus condiciones de campo; le ayudan a determinar el equipo correcto para el proyecto correcto.