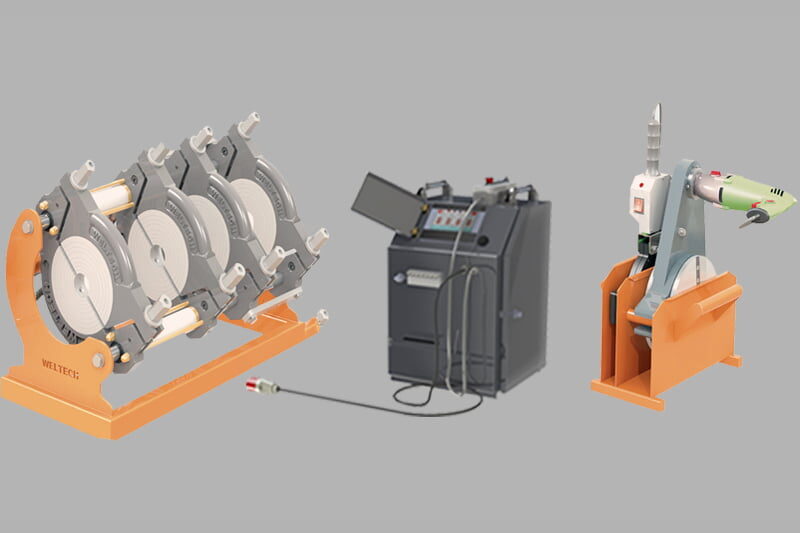
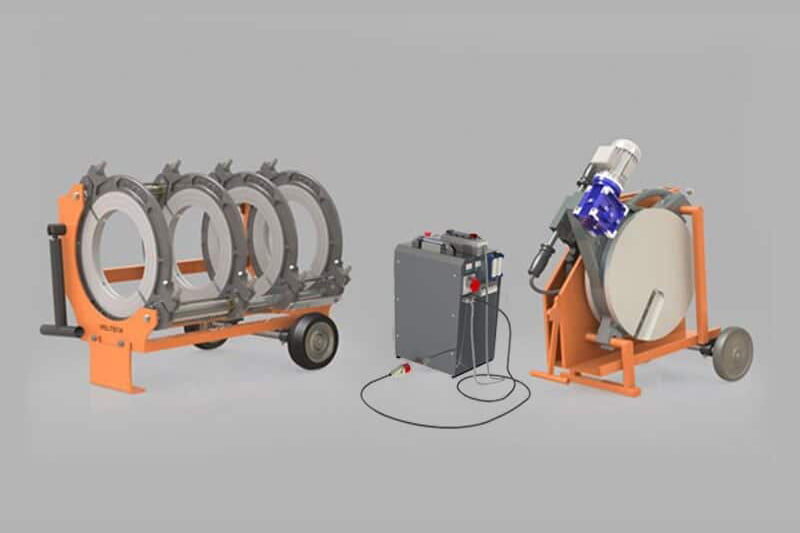
En las tuberías de HDPE, la elección entre soldadura por electrofusión y el método de soldadura a tope es una decisión técnica que afecta directamente al éxito del proyecto. Ambos métodos pueden producir uniones de alta resistencia y estancas; sin embargo, las condiciones de trabajo, el diámetro de la tubería, las restricciones de espacio y los requisitos del proyecto desempeñan un papel determinante en esta elección. Una elección incorrecta del método puede provocar tanto pérdida de eficiencia en el campo como problemas que comprometan la fiabilidad de la tubería a largo plazo.
¿Cuál es la diferencia fundamental entre los dos métodos?
El método de soldadura a tope une directamente los dos extremos de la tubería fundiéndolos entre una placa calentada; no se utilizan accesorios, las tuberías se fusionan extremo con extremo. De este modo se obtiene una geometría uniforme a lo largo de la línea y una mínima diferencia de material. El método de electrofusión, en cambio, funciona mediante un accesorio especial (fitting) con un hilo de resistencia incorporado en su interior: el fitting colocado en el extremo de la tubería se calienta mediante un ciclo eléctrico programado por la máquina de soldadura, fundiendo tanto su superficie interna como la superficie externa de la tubería, logrando una fusión sólida en poco tiempo.
Esta diferencia fundamental separa claramente los escenarios de uso de ambos métodos. Para tomar la decisión correcta es necesario evaluar uno a uno los criterios específicos del proyecto y tener en cuenta los requisitos de ingeniería.
¿Cuál se prefiere en cada situación?
Diámetro y dimensionamiento de la tubería
La soldadura a tope es el método más eficiente en tuberías de gran diámetro; en grandes diámetros ofrece una unión fuerte y continua sin coste de accesorios. La potencia de palanca y presión de las máquinas de soldadura a tope crea una ventaja clara en estas escalas. La electrofusión, por su parte, ofrece una notable practicidad en diámetros pequeños y medianos; la geometría del fitting y la corta duración del ciclo de soldadura aportan velocidad operativa a esta escala. Para los límites específicos de diámetro deben consultarse las recomendaciones del fabricante de la tubería y las normas correspondientes; cada proyecto tiene sus propios cálculos.
Restricciones de espacio y acceso
Las máquinas de soldadura a tope necesitan un área de trabajo suficiente y una distancia de maniobra axial para presionar los extremos de la tubería contra la placa. En espacios restringidos como zanjas estrechas, galerías cerradas, sótanos o túneles, puede no ser siempre posible proporcionar esta distancia. Las dimensiones físicas de la máquina de electrofusión son mucho menores; basta con el fitting, el extremo de la tubería y los terminales de la máquina de soldadura. Por ello, la electrofusión destaca en todos los casos donde la restricción física es determinante.
Reparación de tuberías y puntos de conexión
Si se va a realizar una reparación localizada en una tubería existente, la electrofusión es prácticamente la única opción práctica; la soldadura a tope requiere que ambos lados estén libres y perfectamente alineados axialmente, lo cual es difícil en medio de una línea larga. En puntos de derivación, conexiones en T, transiciones de reducción y operaciones de inserción de manguitos, la variedad de fittings de electrofusión también proporciona una ventaja determinante. Cuanto mayor sea la necesidad de flexibilidad en el campo, mayor será el valor de la electrofusión.
Tiempo de soldadura y eficiencia en campo
La soldadura a tope requiere un tiempo determinado para completar correctamente el ciclo de calentamiento-presión-enfriamiento; sin embargo, tras este tiempo la tubería avanza sin accesorios y de forma continua. Esta característica genera una ventaja de tiempo y coste en líneas rectas. El ciclo de soldadura por electrofusión varía según el tamaño del fitting y conlleva un coste de material por cada fitting; en cambio, la velocidad de instalación pone claramente en ventaja a la electrofusión en espacios reducidos y geometrías de línea complejas. Al comparar ambos métodos no solo debe calcularse las horas de máquina, sino el coste total de instalación.
Certificación, trazabilidad y proyectos oficiales
Ambos métodos pueden requerir, según la aplicación, un operador certificado y datos de soldadura auditables. Las máquinas modernas de electrofusión leen el código de barras del fitting, programan automáticamente el ciclo de soldadura y generan un registro de datos; las máquinas de soldadura a tope, por su parte, almacenan instantáneamente los registros de parámetros y realizan informes. Para los proyectos oficiales de infraestructura pública, este requisito de trazabilidad debe priorizarse en ambos métodos. Descuidar la certificación y la documentación puede provocar que cientos de puntos de soldadura en una gran línea sean cuestionados uno por uno y que se retrase la aceptación del proyecto.
Guía de selección: ¿Qué criterio debe evaluar primero?
- Gran diámetro, espacio abierto, línea recta larga: La soldadura a tope es ventajosa tanto en costo como en eficiencia; no hay piezas adicionales, la geometría es uniforme.
- Diámetro pequeño-mediano, espacio reducido, galería, túnel, sótano: La electrofusión es la opción prioritaria; su estructura compacta y ciclo rápido proporcionan flexibilidad en obra.
- Reparación, unión localizada, adición sobre la línea: La electrofusión es prácticamente obligatoria; el espacio libre necesario para la soldadura a tope a menudo no está disponible.
- Conexión en T, reducción, paso de manguito: La variedad de accesorios de electrofusión es determinante en todos estos puntos.
- Geometría de línea mixta: La aplicación combinada de los dos métodos suele ser la solución más eficiente; soldadura a tope en el trazado lineal, electrofusión en puntos de conexión y cruce.
- Presupuesto y costo de material: En líneas de gran escala, la soldadura a tope elimina el costo de piezas adicionales; en escalas pequeñas, el costo de los accesorios puede mantenerse en un rango aceptable.
- Facilidad de mantenimiento a largo plazo: En ambos métodos, la localización y documentación de la soldadura acelera los trabajos de reparación o ampliación que puedan requerirse en el futuro; por lo tanto, al hacer la elección también debe considerarse la infraestructura de trazabilidad.
Preguntas frecuentes
¿Cuál es la diferencia fundamental entre electrofusión y soldadura a tope?
La soldadura a tope funde y une directamente los dos extremos del tubo mediante una placa calentada; no se utilizan piezas adicionales. La electrofusión, por su parte, opera a través de un accesorio especial con un alambre de resistencia incrustado y logra la fusión derritiendo conjuntamente la superficie exterior del tubo y la superficie interior del accesorio. La elección del método varía según el diámetro, el espacio y el tipo de conexión.
¿Qué método es más adecuado en espacios reducidos y zanjas?
En áreas de trabajo restringidas como zanjas estrechas, galerías cerradas o túneles, se prefiere el método de electrofusión. La máquina de soldadura a tope requiere un mayor espacio de maniobra para alinear y presionar los extremos del tubo; este espacio puede no estar disponible en áreas estrechas.
¿Qué método se utiliza para reparaciones localizadas en una tubería existente?
En trabajos de reparación y unión localizada en el medio de una tubería, el método de electrofusión es prácticamente obligatorio. Para la soldadura a tope es indispensable que ambos lados estén libres y completamente alineados axialmente; esta condición generalmente no se cumple en el medio de una línea larga.
¿Pueden utilizarse ambos métodos conjuntamente en el mismo proyecto?
Sí. En proyectos a gran escala o con geometría compleja, ambos métodos pueden aplicarse conjuntamente. Al preferir la soldadura a tope en el trazado principal de la línea y la electrofusión en los puntos de derivación y áreas restringidas, se optimizan tanto el costo como la eficiencia de aplicación.
¿Es necesario un operador certificado para la soldadura por electrofusión?
En proyectos oficiales de infraestructura pública y construcción, se requiere que los operadores de soldadura por electrofusión hayan recibido formación conforme a las normas pertinentes. Recomendamos verificar el requisito de certificación revisando las especificaciones del proyecto y las normas vigentes.
La máquina adecuada para el método correcto
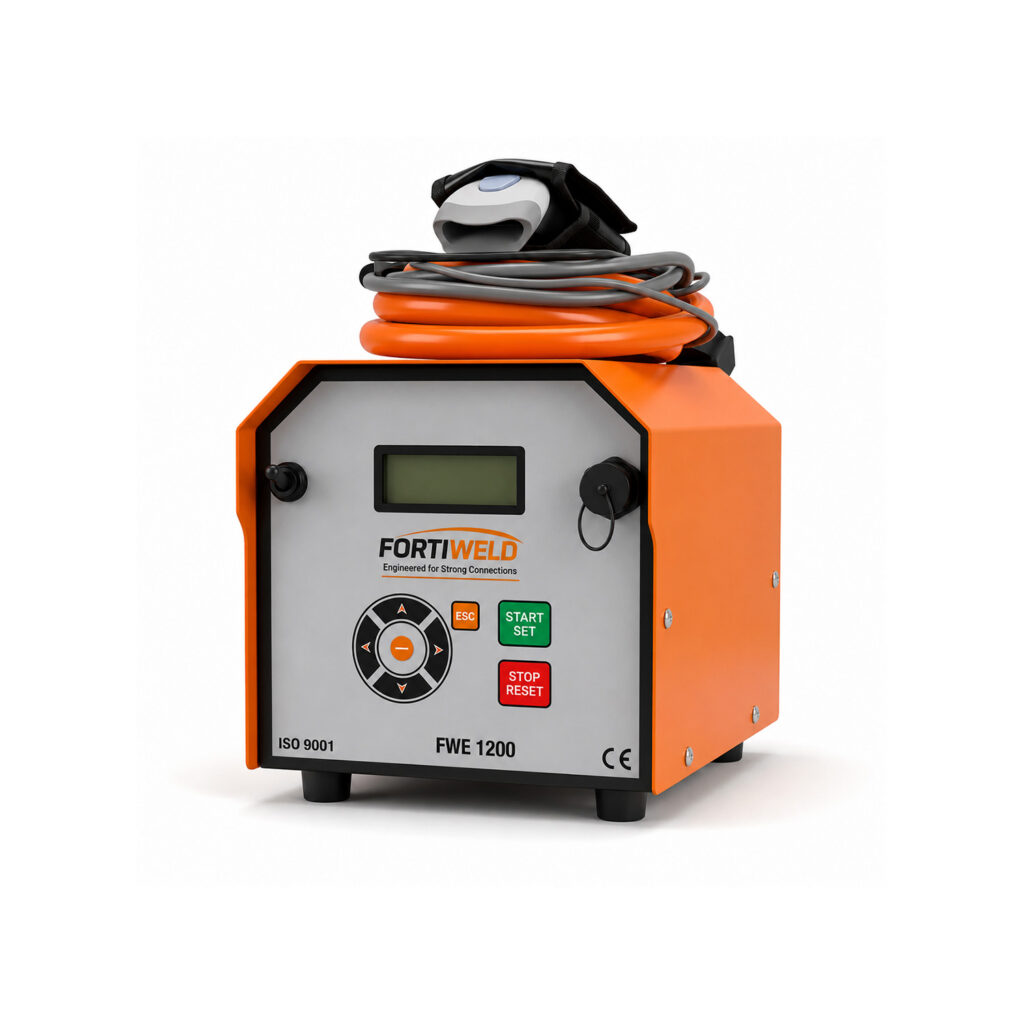
Que ambos métodos den resultados de calidad depende directamente de la capacidad técnica y la fiabilidad de la máquina utilizada. Máquinas de Soldadura por Electrofusión Fortiweld, maximiza la fiabilidad en obra con programación de ciclo de soldadura automático, lectura de código de barras del accesorio y registro de datos digital. Cuando la escala de la línea crece, entra en juego la serie de Máquinas de Soldadura a Tope Hidráulicas Fortiweld ; su sistema hidráulico con control de potencia proporciona una aplicación de presión consistente y repetible incluso en tubos de gran diámetro. Ambas series de máquinas ofrecen un rendimiento confiable en ciclos de proyectos largos gracias a su estructura resistente a las condiciones de obra.
Si no está seguro de qué método elegir o si su proyecto requiere el uso combinado de ambos métodos póngase en contacto con el equipo técnico de Fortiweld. Nuestros expertos evalúan conjuntamente el diámetro de la línea, las condiciones del terreno, la geometría de conexión y el cronograma del proyecto para recomendar la combinación de equipos más adecuada. Determinar el método correcto desde el principio elimina desde el inicio los riesgos de retrabajo y costos adicionales que puedan surgir en obra.