HDPE boru hatlarında elektrofüzyon kaynak ile alın kaynak yöntemi arasındaki tercih, projenin başarısını doğrudan etkileyen teknik bir karardır. Her iki yöntem de yüksek mukavemetli, sızdırmaz birleştirmeler üretebilir; ancak çalışma koşulları, boru çapı, alan kısıtlamaları ve proje gereksinimleri bu tercih üzerinde belirleyici rol oynar. Yanlış yöntem seçimi hem sahada verimlilik kaybına hem de uzun vadede boru hattı güvenilirliğini tehdit eden sorunlara yol açabilir.
İki Yöntemin Temel Farkı Nedir?
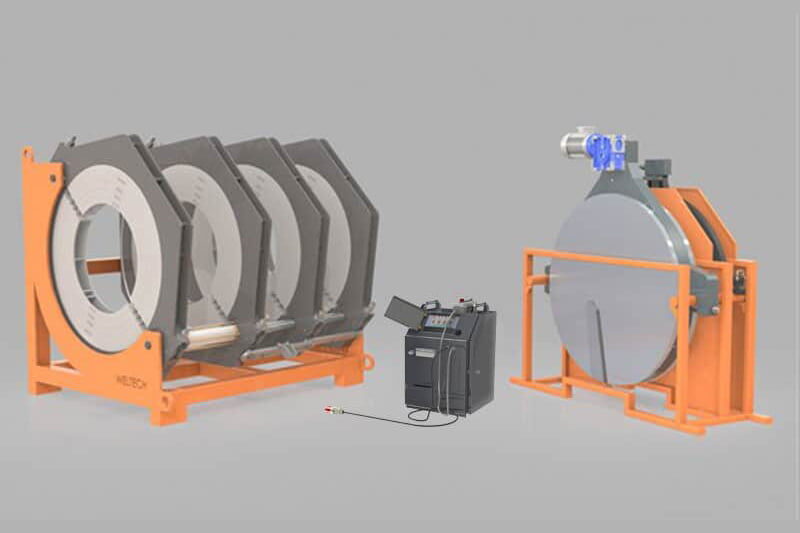
Alın kaynak yöntemi, iki boru ucunu ısıtılmış bir plaka arasında ergiterek doğrudan birleştirir; ek parça kullanılmaz, borular uç uca kaynaşır. Bu sayede hat boyunca tekdüze bir geometri ve minimum malzeme farklılığı elde edilir. Elektrofüzyon yöntemi ise içine gömülü rezistans teli olan özel bir bağlantı parçası (fitting) aracılığıyla çalışır: boru ucuna takılan fitting, kaynak makinesi tarafından programlanan bir elektrik döngüsüyle ısıtılarak hem kendi iç yüzeyi hem de borunun dış yüzeyi eritir ve kısa sürede sağlam bir kaynaşma sağlanır.
Bu temel fark, iki yöntemin kullanım senaryolarını birbirinden belirgin biçimde ayırır. Doğru seçimi yapabilmek için projeye özgü kriterleri tek tek değerlendirmek ve mühendislik gereksinimlerini göz önünde bulundurmak gerekir.
Hangisi Hangi Durumda Tercih Edilir?
Boru Çapı ve Boyutlandırma
Alın kaynak, geniş çaplı boru hatlarında en verimli yöntemdir; büyük çaplarda ek parça maliyeti olmaksızın güçlü ve sürekli bir birleştirme sunar. Alın kaynak makinelerinin kaldıraç ve basınç gücü bu ölçeklerde net avantaj yaratır. Elektrofüzyon ise küçük ve orta çaplarda belirgin pratiklik sağlar; fitting geometrisi ve kaynak döngüsünün kısa sürmesi bu ölçeklerde operasyonel hız kazandırır. Belirli çap sınırları için boru üreticisinin önerilerine ve ilgili standartlara danışılması gerekir; her projenin kendine özgü hesapları vardır.
Alan ve Erişim Kısıtlamaları
Alın kaynak makineleri, boru uçlarını plakaya bastıracak yeterli çalışma alanına ve eksenel manevra mesafesine ihtiyaç duyar. Dar hendek, kapalı galeri, bodrum katı veya tünel gibi kısıtlı alanlarda bu mesafeyi sağlamak her zaman mümkün olmayabilir. Elektrofüzyon makinesinin fiziksel boyutları çok daha küçüktür; sadece fitting, boru ucu ve kaynak makinesi terminalleri yeterlidir. Bu nedenle fiziksel kısıtın belirleyici olduğu her durumda elektrofüzyon öne çıkar.
Boru Hattı Onarımı ve Bağlantı Noktaları
Mevcut bir boru hattında lokalize onarım yapılacaksa elektrofüzyon neredeyse tek pratik seçenektir; alın kaynak için iki tarafın da serbest ve eksenel olarak tam hizalı olması gerekir, bu ise uzun bir hattın ortasında zordur. Branşman noktaları, T bağlantıları, redüksiyon geçişleri ve manşon ekleme işlemlerinde de elektrofüzyon fitting çeşitliliği belirleyici avantaj sağlar. Sahadaki esneklik gereksinimi arttıkça elektrofüzyonun değeri artar.
Kaynak Süresi ve Saha Verimliliği
Alın kaynak, ısıtma-basınç-soğuma döngüsünün doğru tamamlanması için belirli bir süre gerektirir; ancak bu sürenin ardından boru hattı ek parçasız ve kesintisiz ilerlemiş olur. Bu özelliği doğrusal hatlarda zaman ve maliyet avantajı yaratır. Elektrofüzyon kaynak döngüsü fitting boyutuna göre değişir ve fitting başına malzeme maliyeti söz konusudur; buna karşın kurulum hızı dar alanlarda ve karmaşık hat geometrilerinde elektrofüzyonu açıkça öne çıkarır. İki yöntemi karşılaştırırken yalnızca makine saatini değil, toplam kurulum maliyetini hesaplamak gerekir.
Sertifika, İzlenebilirlik ve Resmi Projeler
Her iki yöntem de uygulamaya göre sertifikalı operatör ve denetlenebilir kaynak verisi gerektirebilir. Modern elektrofüzyon makineleri fitting barkodunu okuyarak otomatik kaynak döngüsü programlar ve veri kaydı oluşturur; alın kaynak makineleri ise parametre kayıtlarını anlık saklayarak raporlama yapar. Resmi kamu altyapı projeleri için her iki yöntemde de bu izlenebilirlik gereksinimi ön planda tutulmalıdır. Sertifika ve belgeleme konusunda ihmalkar davranmak, büyük bir hatta yüzlerce kaynak noktasının tek tek sorgulanmasına ve projenin kabulünün uzamasına neden olabilir.
Seçim Rehberi: Hangi Kriteri Önce Değerlendirmelisiniz?
- Geniş çap, açık alan, uzun doğrusal hat: Alın kaynak hem maliyet hem verimlilik açısından avantajlıdır; ek parça yoktur, geometri tekdüzedir.
- Küçük-orta çap, dar alan, galeri, tünel, bodrum: Elektrofüzyon öncelikli seçimdir; kompakt yapısı ve hızlı döngüsü sahada esneklik sağlar.
- Onarım, lokalize birleştirme, hat üzeri ekleme: Elektrofüzyon pratik olarak zorunludur; alın kaynak için gerekli serbest alan çoğu zaman yoktur.
- T bağlantısı, redüksiyon, manşon geçişi: Elektrofüzyon fitting çeşitliliği bu noktaların tamamında belirleyicidir.
- Karma hat geometrisi: İki yöntemin bir arada uygulanması çoğu zaman en verimli çözümdür; doğrusal güzergahta alın kaynak, bağlantı ve kavşak noktalarında elektrofüzyon.
- Bütçe ve malzeme maliyeti: Büyük ölçekli hatlarda alın kaynak ek parça maliyetini ortadan kaldırır; küçük ölçeklerde fitting maliyeti kabul edilebilir aralıkta kalabilir.
- Uzun vadeli bakım kolaylığı: Her iki yöntemde de kaynağın lokalizasyonu ve belgelenmesi, ileride gerekebilecek onarım veya genişleme çalışmalarını hızlandırır; bu nedenle tercih yapılırken izlenebilirlik altyapısı da göz önünde bulundurulmalıdır.
Sıkça Sorulan Sorular
Elektrofüzyon ile alın kaynak arasındaki temel fark nedir?
Alın kaynak, iki boru ucunu ısıtılmış plaka aracılığıyla doğrudan ergitip birleştirir; ek parça kullanılmaz. Elektrofüzyon ise içine rezistans teli gömülü özel bir fitting üzerinden çalışır ve boru dış yüzeyi ile fitting iç yüzeyini birlikte ergiterek kaynaşma sağlar. Yöntem seçimi çap, alan ve bağlantı tipine göre değişir.
Dar alanlarda ve hendeklerde hangi yöntem daha uygundur?
Dar hendek, kapalı galeri veya tünel gibi kısıtlı çalışma alanlarında elektrofüzyon yöntemi tercih edilir. Alın kaynak makinesi boru uçlarını hizalamak ve bastırmak için daha geniş bir manevra alanı gerektirir; bu alan dar alanlarda sağlanamayabilir.
Mevcut bir boru hattında lokalize onarım için hangi yöntem kullanılır?
Boru hattının ortasında lokalize onarım ve birleştirme işlemlerinde elektrofüzyon yöntemi pratik olarak zorunludur. Alın kaynak için her iki tarafın serbest ve tam eksenel hizalı olması şarttır; bu koşul uzun bir hattın ortasında genellikle sağlanamaz.
İki yöntem aynı projede bir arada kullanılabilir mi?
Evet. Büyük ölçekli veya karmaşık geometrili projelerde her iki yöntem birlikte uygulanabilir. Hat ana güzergahında alın kaynak, branşman noktaları ve kısıtlı alanlarda elektrofüzyon tercih edilerek hem maliyet hem de uygulama verimliliği optimize edilir.
Elektrofüzyon kaynağı için sertifikalı operatör gerekli midir?
Resmi kamu altyapı ve inşaat projelerinde elektrofüzyon kaynak operatörlerinin ilgili standartlara uygun eğitim almış olması istenir. Proje şartnamelerini ve geçerli standartları inceleyerek sertifika gerekliliğini doğrulamanızı öneririz.
Doğru Yöntem İçin Doğru Makine
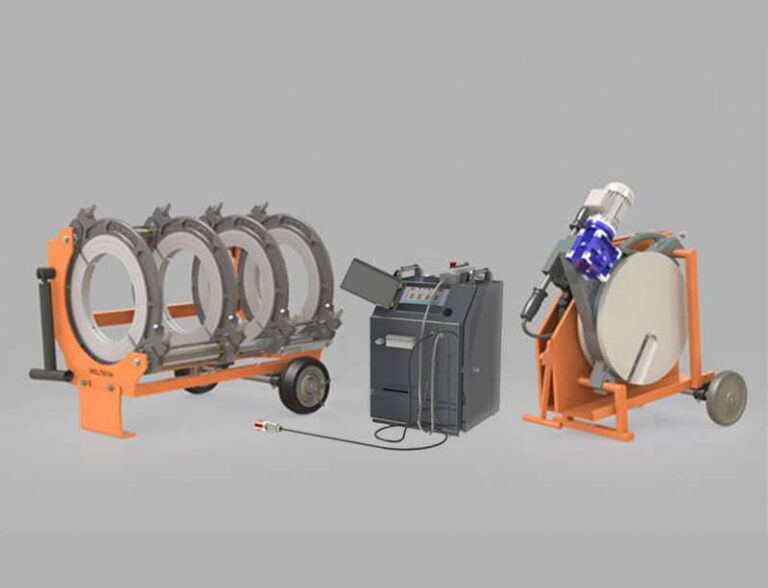
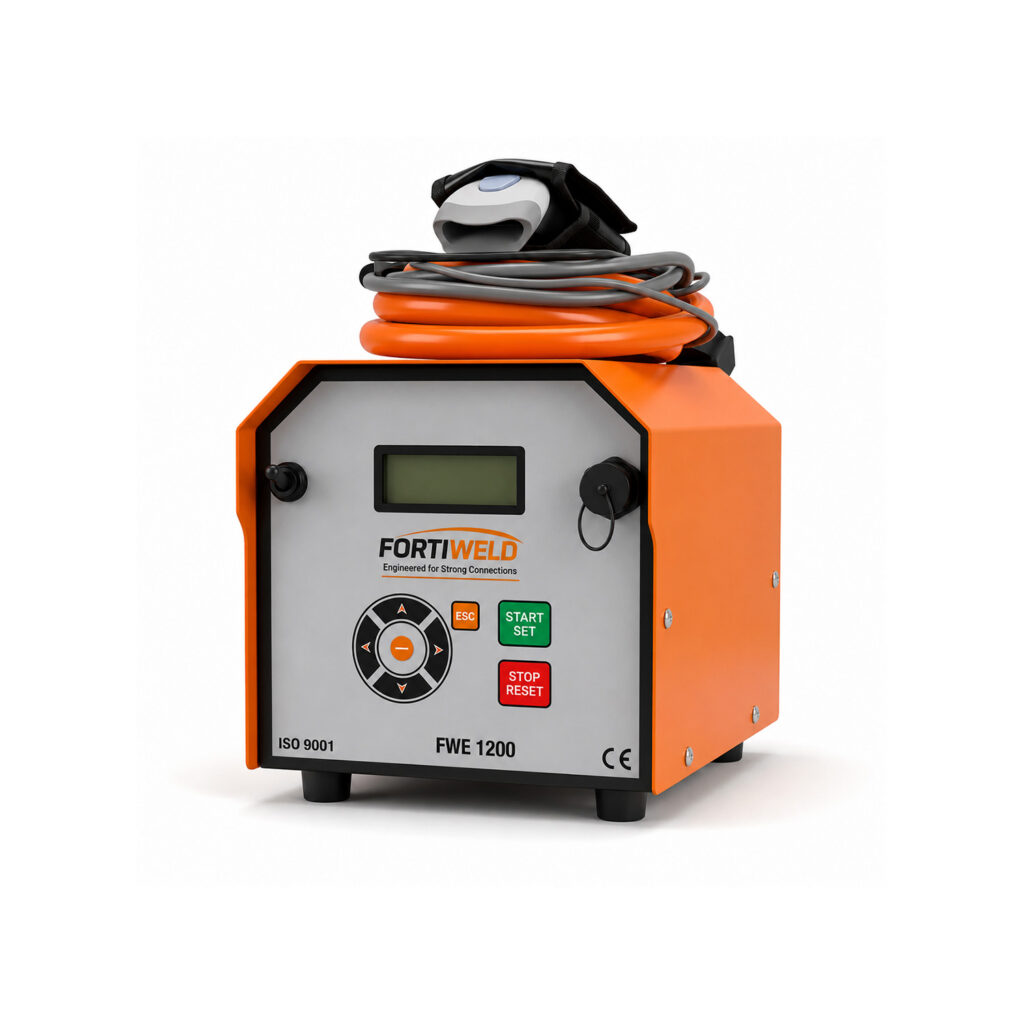
Her iki yöntemin kaliteli sonuç vermesi, kullanılan makinenin teknik kapasitesine ve güvenilirliğine doğrudan bağlıdır. Fortiweld Elektrofüzyon Kaynak Makineleri, otomatik kaynak döngüsü programlama, fitting barkod okuma ve dijital veri kaydıyla saha güvenilirliğini en üst düzeye çıkarır. Hat ölçeği büyüdüğünde ise Fortiweld Hidrolik Alın Kaynak Makineleri serisi devreye girer; güç kontrollü hidrolik sistemi geniş çaplı borularda bile tutarlı ve tekrarlanabilir basınç uygulaması sağlar. Her iki makine serisi de saha koşullarına dayanıklı yapısıyla uzun proje döngülerinde güvenilir performans sunar.
Hangi yöntemi seçeceğinizden emin değilseniz ya da projeniz iki yöntemin karma kullanımını gerektiriyorsa Fortiweld teknik ekibiyle iletişime geçin. Uzmanlarımız hat çapı, zemin koşulları, bağlantı geometrisi ve proje takvimini birlikte değerlendirerek en uygun ekipman kombinasyonunu önerir. Doğru yöntemi baştan belirlemek, sahada yaşanabilecek yeniden çalışma ve ek maliyet risklerini en başından ortadan kaldırır.