В трубопроводах ПЭВП электромуфтовой сваркой и методом стыковой сварки является техническим решением, напрямую влияющим на успех проекта. Оба метода позволяют получать высокопрочные и герметичные соединения; однако условия работы, диаметр трубы, пространственные ограничения и требования проекта играют решающую роль в этом выборе. Неправильный выбор метода может привести как к потере эффективности на объекте, так и к проблемам, угрожающим долгосрочной надёжности трубопровода.
В чём основное отличие двух методов?
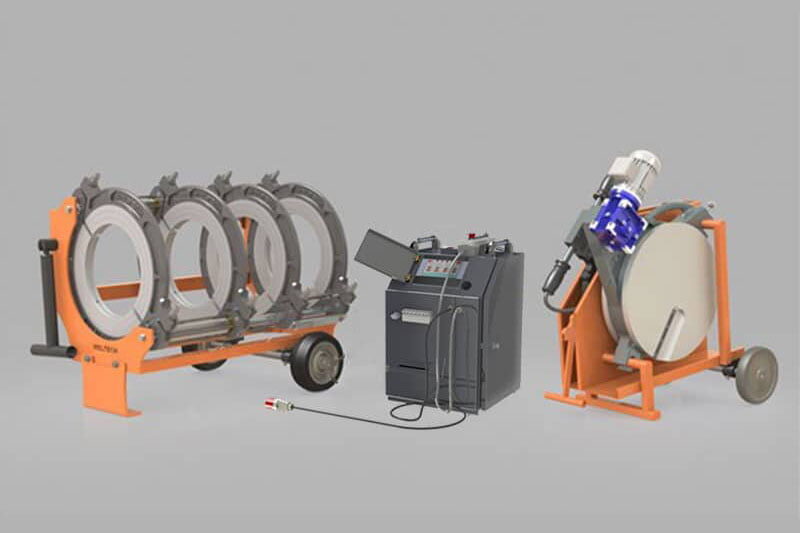
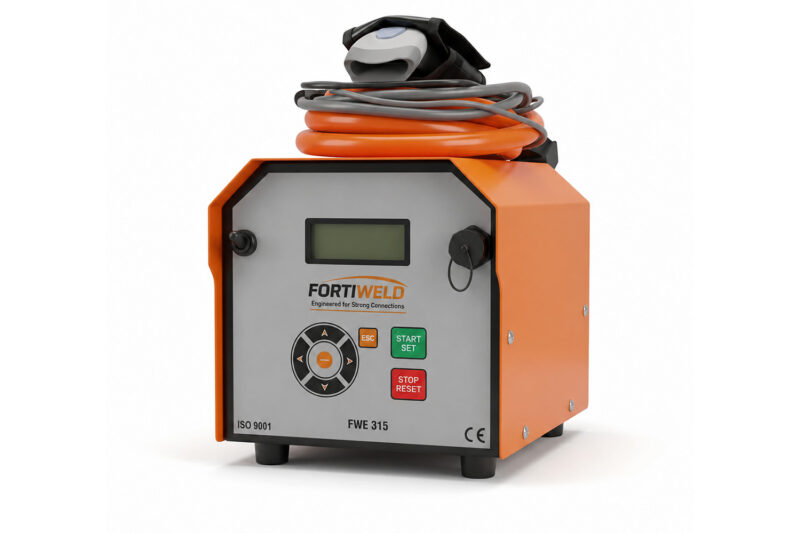
Метод стыковой сварки соединяет два конца трубы напрямую, расплавляя их между нагретой плитой; дополнительные детали не используются, трубы свариваются торец в торец. Благодаря этому достигается однородная геометрия по всей линии и минимальная разница материалов. Метод электромуфтовой сварки работает с использованием специального соединительного элемента (фитинга) со встроенной нагревательной спиралью: фитинг, установленный на конец трубы, нагревается электрическим циклом, запрограммированным сварочным аппаратом, расплавляя как свою внутреннюю поверхность, так и внешнюю поверхность трубы, обеспечивая прочное соединение за короткое время.
Это основное отличие существенно разделяет сценарии применения двух методов. Чтобы сделать правильный выбор, необходимо оценить специфические для проекта критерии по отдельности и учесть инженерные требования.
Какой метод предпочтителен в той или иной ситуации?
Диаметр трубы и размеры
Стыковая сварка — наиболее эффективный метод для трубопроводов большого диаметра; на больших диаметрах она обеспечивает прочное и непрерывное соединение без затрат на дополнительные детали. Рычажная и нажимная мощность стыкосварочных машин создаёт явное преимущество в этих масштабах. Электромуфтовая сварка обеспечивает заметную практичность на малых и средних диаметрах; геометрия фитинга и короткий цикл сварки придают оперативную скорость в этих масштабах. Для определённых пределов диаметров необходимо руководствоваться рекомендациями производителя труб и соответствующими стандартами; каждый проект имеет свои уникальные расчёты.
Ограничения пространства и доступа
Стыкосварочные машины требуют достаточного рабочего пространства для прижима концов трубы к плите и осевого расстояния для манёвра. В ограниченных пространствах, таких как узкие траншеи, закрытые галереи, подвалы или туннели, обеспечить это расстояние не всегда возможно. Физические размеры электромуфтового аппарата гораздо меньше; достаточно только фитинга, конца трубы и клемм сварочного аппарата. Поэтому в любой ситуации, где физические ограничения являются определяющими, электромуфтовая сварка выходит на первый план.
Ремонт трубопровода и точки подключения
Если требуется локальный ремонт существующего трубопровода, электромуфтовая сварка является практически единственным практичным вариантом; для стыковой сварки обе стороны должны быть свободны и полностью соосно выровнены, что трудно обеспечить в середине длинной линии. В точках ответвлений, тройниковых соединениях, переходах редукции и операциях по установке муфт разнообразие электромуфтовых фитингов также обеспечивает решающее преимущество. Чем выше требования к гибкости на объекте, тем выше ценность электромуфтовой сварки.
Время сварки и эффективность на объекте
Стыковая сварка требует определённого времени для правильного завершения цикла нагрева-давления-охлаждения; однако после этого времени трубопровод продолжается без дополнительных деталей и без прерываний. Это свойство создаёт преимущество во времени и стоимости на прямолинейных трассах. Цикл электромуфтовой сварки варьируется в зависимости от размера фитинга, и существует материальная стоимость на каждый фитинг; однако скорость монтажа явно выводит электромуфтовую сварку на передний план в узких пространствах и сложных геометриях трубопровода. При сравнении двух методов необходимо рассчитывать не только машино-часы, но и общую стоимость монтажа.
Сертификация, прослеживаемость и государственные проекты
Оба метода могут требовать сертифицированного оператора и проверяемых данных сварки в зависимости от применения. Современные электромуфтовые аппараты считывают штрих-код фитинга, автоматически программируют цикл сварки и создают запись данных; стыкосварочные машины, в свою очередь, формируют отчёты, мгновенно сохраняя записи параметров. Для официальных государственных инфраструктурных проектов требование прослеживаемости должно быть приоритетным в обоих методах. Небрежное отношение к сертификации и документированию может привести к тому, что сотни сварных швов на крупной линии будут проверяться по отдельности, а приёмка проекта затянется.
Руководство по выбору: какой критерий следует оценить в первую очередь?
- Большой диаметр, открытое пространство, длинная прямолинейная трасса: Стыковая сварка выгодна как с точки зрения стоимости, так и эффективности; нет дополнительных деталей, геометрия однородна.
- Малый-средний диаметр, узкое пространство, галерея, тоннель, подвал: Электрофузия является приоритетным выбором; её компактная конструкция и быстрый цикл обеспечивают гибкость на объекте.
- Ремонт, локальное соединение, врезка в линию: Электрофузия практически обязательна; для стыковой сварки необходимое свободное пространство часто отсутствует.
- Тройниковое соединение, редукция, муфтовый переход: Разнообразие электрофузионных фитингов является определяющим во всех этих точках.
- Смешанная геометрия трассы: Совместное применение двух методов часто является наиболее эффективным решением; стыковая сварка на прямолинейном участке, электрофузия в точках соединения и пересечения.
- Бюджет и стоимость материалов: На крупномасштабных трассах стыковая сварка устраняет затраты на дополнительные детали; в малых масштабах стоимость фитингов может оставаться в приемлемом диапазоне.
- Удобство долгосрочного обслуживания: В обоих методах локализация и документирование сварного шва ускоряют возможные в будущем ремонтные или расширительные работы; поэтому при выборе следует также учитывать инфраструктуру отслеживаемости.
Часто задаваемые вопросы
В чём основное отличие электромуфтовой и стыковой сварки?
Стыковая сварка непосредственно расплавляет и соединяет два конца трубы с помощью нагретой пластины; дополнительные детали не используются. Электрофузия же работает через специальный фитинг со встроенной нагревательной проволокой и обеспечивает сплавление, одновременно расплавляя внешнюю поверхность трубы и внутреннюю поверхность фитинга. Выбор метода зависит от диаметра, пространства и типа соединения.
Какой метод более подходит в узких пространствах и траншеях?
В ограниченных рабочих пространствах, таких как узкие траншеи, закрытые галереи или тоннели, предпочтителен метод электрофузии. Машина для стыковой сварки требует более широкого пространства для манёвра, чтобы выровнять и прижать концы труб; это пространство не всегда может быть обеспечено в узких местах.
Какой метод используется для локального ремонта существующего трубопровода?
При локальном ремонте и соединении в середине трубопровода метод электрофузии практически обязателен. Для стыковой сварки необходимо, чтобы обе стороны были свободны и полностью соосно выровнены; это условие обычно не выполняется в середине длинной трассы.
Можно ли использовать оба метода одновременно в одном проекте?
Да. В крупномасштабных или сложных по геометрии проектах оба метода могут применяться совместно. На основной трассе используется стыковая сварка, а в точках ответвлений и ограниченных пространствах предпочтительна электрофузия, что оптимизирует как затраты, так и эффективность применения.
Требуется ли сертифицированный оператор для электромуфтовой сварки?
В официальных государственных инфраструктурных и строительных проектах требуется, чтобы операторы электрофузионной сварки прошли обучение в соответствии с применимыми стандартами. Рекомендуем проверить требования к сертификации, изучив проектные спецификации и действующие стандарты.
Правильный метод — правильная машина
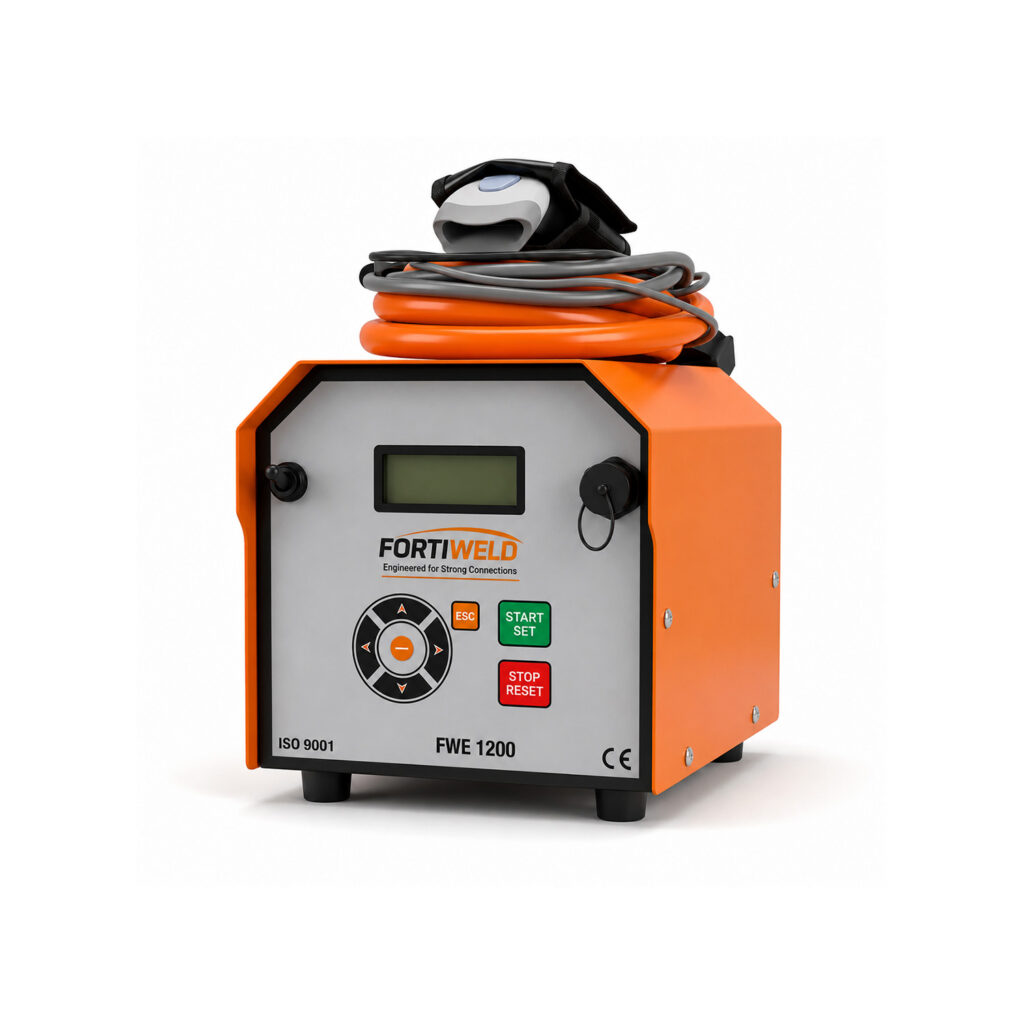
Качественный результат обоих методов напрямую зависит от технических возможностей и надёжности используемой машины. Электромуфтовые сварочные аппараты Fortiweld, программирование автоматического сварочного цикла, считывание штрих-кода фитингов и цифровая запись данных максимально повышают надёжность на объекте. При увеличении масштаба трассы в работу вступает Серия гидравлических машин для стыковой сварки Fortiweld ; гидравлическая система с контролем мощности обеспечивает стабильное и воспроизводимое применение давления даже на трубах большого диаметра. Обе серии машин благодаря конструкции, устойчивой к полевым условиям, обеспечивают надёжную производительность в течение длительных проектных циклов.
Если вы не уверены, какой метод выбрать, или если ваш проект требует смешанного использования обоих методов свяжитесь с технической службой Fortiweld. Наши специалисты, совместно оценив диаметр трассы, условия грунта, геометрию соединения и график проекта, порекомендуют наиболее подходящую комбинацию оборудования. Правильное определение метода с самого начала устраняет риски переделок и дополнительных затрат, которые могут возникнуть на объекте.