Использование HDPE-трубы в газовых линиях в сегодняшних инфраструктурных проектах становится всё более предпочтительным решением с точки зрения надёжности, долговечности и низких эксплуатационных затрат. По мере того как роль полиэтиленовых труб в системах распределения газа с каждым годом усиливается, перенос всех этих преимуществ на практику в значительной степени зависит от качества соединения, а следовательно — от применяемого метода сварки и используемого оборудования. Неправильно или с нарушением стандартов выполненная сварка может свести на нет все преимущества трубы.
Почему HDPE-труба предпочтительна в газовых линиях?
Газораспределительные линии — это системы, работающие под постоянным давлением, подверженные подвижкам грунта и химическим воздействиям, от которых ожидается безопасная работа на протяжении многих лет. HDPE-трубы (полиэтилен высокой плотности) обладают множеством свойств, отвечающих этим требованиям:
- Гибкость и ударопрочность: При оседании грунта или лёгких сейсмических движениях вместо растрескивания она изгибается, сохраняя свою форму; это свойство особенно важно в зонах с активным грунтом.
- Коррозионная стойкость: В отличие от стальных и чугунных труб, HDPE-труба не ржавеет и не разрушается под воздействием влаги грунта, кислотных сред или электрохимических токов; не нуждается в системе катодной защиты.
- Герметичность: Сварные соединения, выполненные правильным методом, образуют однородную структуру со стенкой трубы. Благодаря этому устраняется потенциальный риск утечки, создаваемый механическими точками соединения, такими как фланцы, хомуты или сальники.
- Лёгкость и простота монтажа: В сравнении со стальными или бетонными альтернативами преимущество в весе облегчает транспортировку и укладку на объекте; это снижает общие трудозатраты.
- Длительный срок службы: HDPE-линии, смонтированные из материалов и с качеством работ, соответствующих стандартам, могут работать на протяжении десятилетий при минимальном обслуживании. Это, с учётом затрат на обслуживание, делает начальные инвестиции гораздо более разумными.
В проектах газораспределения в Турции установлены национальные и международные стандарты в отношении систем полиэтиленовых труб. Среди этих стандартов EN 12201 (напорные пластиковые трубопроводные системы — для воды и газа) является широко признанным международным стандартом. Технический класс и спецификации, необходимые для каждого проекта, различаются в зависимости от условий эксплуатации; актуальные значения можно получить из технического паспорта изделия или проконсультировавшись с технической командой Fortiweld.
Методы сварки, используемые в соединениях газовых HDPE-труб
Безопасность трубопровода во многом зависит от качества сварного соединения. В газовой инфраструктуре применяются два основных метода: стыковая сварка и электромуфтовая сварка. Каждый из этих методов имеет свои преимущества и условия применения, при которых он наиболее эффективен.
Метод стыковой сварки (Butt Fusion)
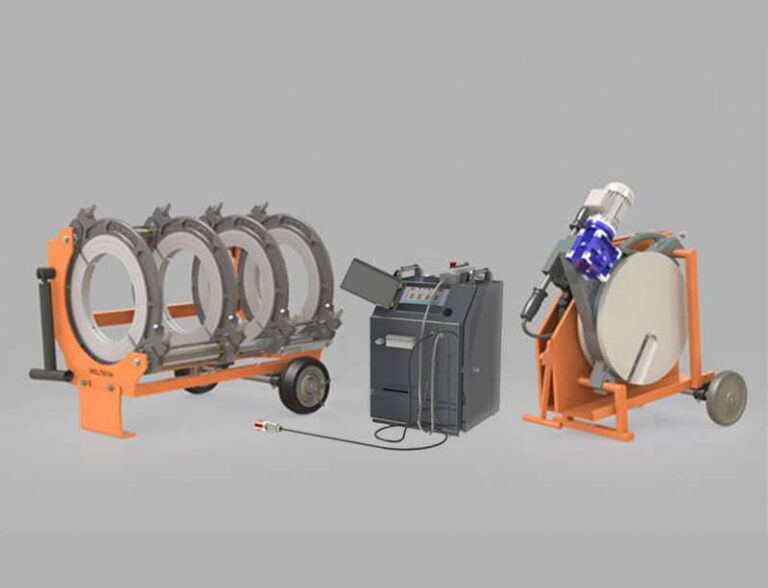
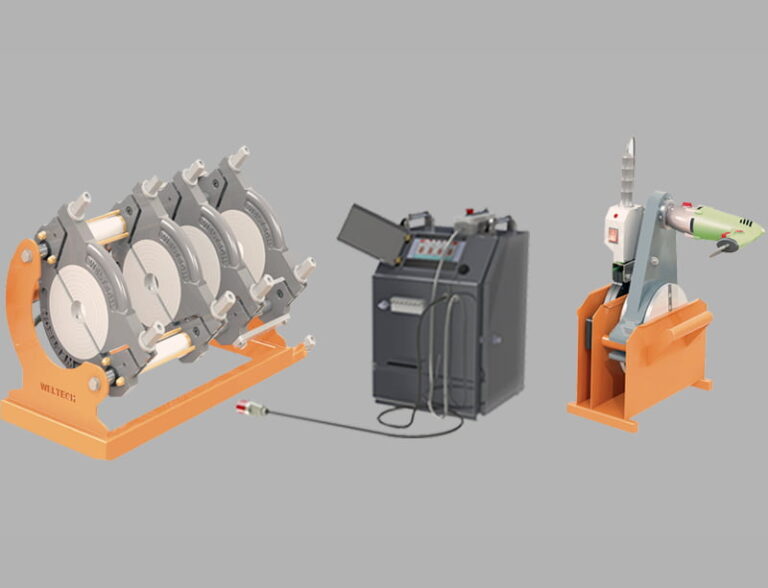
Метод стыковой сварки основан на соединении концов труб или фитингов под контролируемым воздействием тепла и давления. Это наиболее предпочтительный метод соединения для магистральных линий большого диаметра и протяженных открытых трасс. Процесс состоит из следующих основных этапов:
- Выравнивание концов труб с помощью торцевателя для достижения идеально ровной поверхности
- Поддержание концов труб в контакте с нагревательной плитой до достижения определенной температуры
- После быстрого удаления плиты — соединение концов труб и поддержание давления в течение всего периода охлаждения
- Получение однородного соединения после полного охлаждения
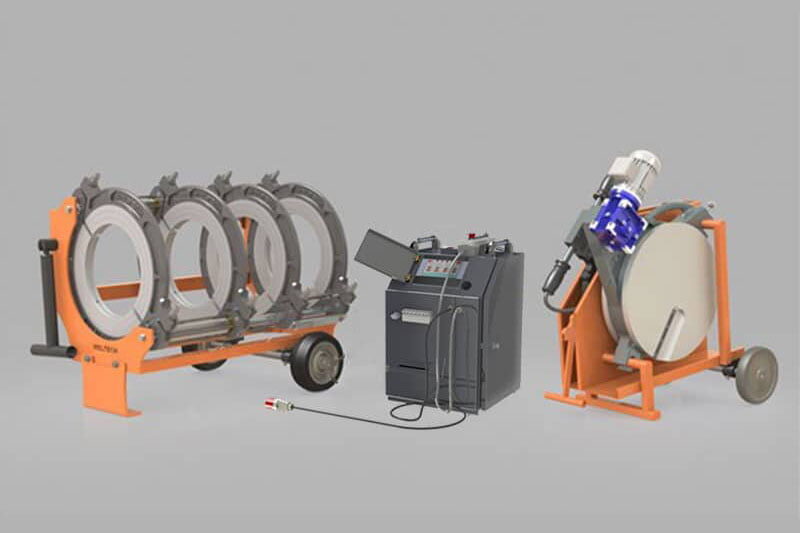
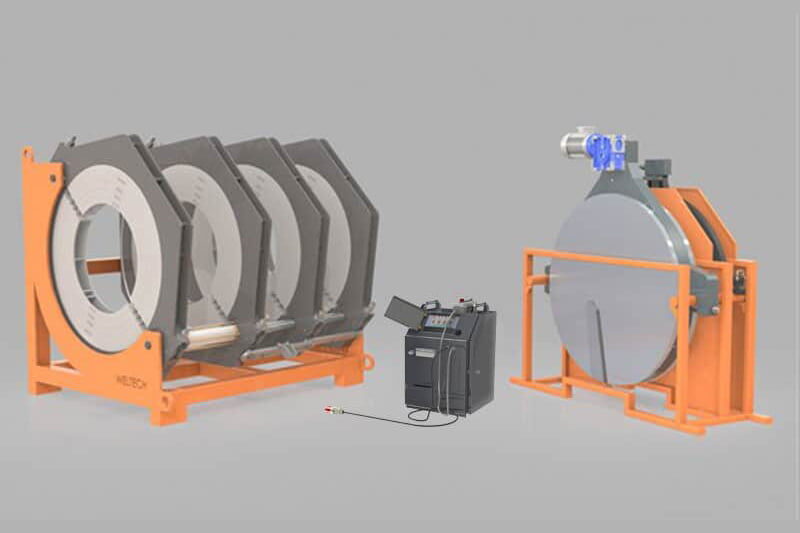
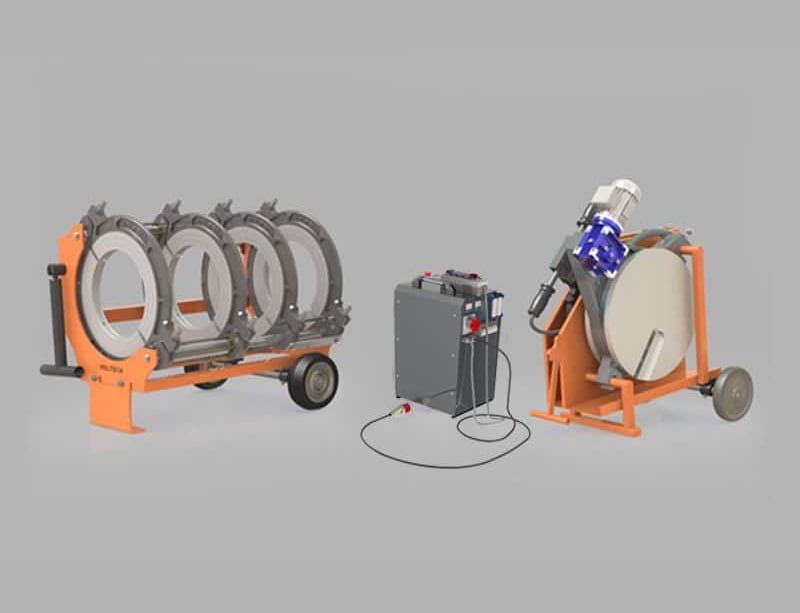
Каждый этап этого процесса зависит от точности сварочного аппарата и опыта оператора. Однако калибровка и надежность оборудования контролируют параметры, на которые даже самый опытный оператор не может повлиять извне. Fortiweld гидравлические машины для стыковой сварки, разработан для того, чтобы обеспечивать стабильный точный контроль давления и температуры, необходимый в газовых проектах, даже в сложных полевых условиях.
Метод электромуфтовой сварки
Для узких пространств, ремонта существующих линий, отводов и соединений малого диаметра предпочтительным является метод электромуфтовой сварки. Резистивная проволока внутри электромуфтового фитинга нагревается электрическим током; расплавляясь, она соединяется с поверхностью полиэтиленовой трубы, образуя герметичное и механически прочное соединение. Главное преимущество этого метода для газовых линий — надежный результат даже в таких условиях, как затвердевший грунт, ограниченное рабочее пространство или работа на действующей линии.
Fortiweld электрофузионные сварочные аппараты, помогает минимизировать ошибки оператора благодаря интеграции сканера штрих-кода и автоматической настройке параметров сварки. Кроме того, поддержка регистратора данных (data logger), сохраняющего каждую запись в цифровом виде, отражает прослеживаемость сварки в проектной документации.
Требования к безопасности и качеству при сварке газовой линии
В газовой инфраструктуре качество сварки — это не только техническое требование, но и юридическое обязательство, связанное с общественной безопасностью. Для компаний и подрядчиков, работающих в этой сфере, основными моментами, на которые следует обратить внимание, являются:
- Сертифицированный оператор: Сварщики полиэтиленовых труб должны обладать соответствующей профессиональной квалификацией; в нашей стране и по всей Европе в этой области применяются определенные профессиональные стандарты.
- Калибровка и обслуживание оборудования: Регулярная калибровка сварочного аппарата и ведение записей о техническом обслуживании являются наиболее эффективным способом предотвращения возможных дефектов сварки. Сварка, выполненная аппаратом с нарушенной калибровкой, даже если она безупречно выглядит при визуальном осмотре, может образовать слабое место при механических испытаниях.
- Запись сварки и прослеживаемость: Аппараты с поддержкой регистратора данных фиксируют параметры температуры, давления и времени каждой сварки с отметкой времени. Эти данные представляются в качестве документации при сдаче проекта, а также имеют критическое значение с точки зрения прослеживаемости в случае возникновения проблем.
- Управление условиями окружающей среды: Внешние факторы, такие как ветер, осадки или сильный холод, могут негативно повлиять на качество сварки. Не следует выполнять сварку в сложных погодных условиях без применения соответствующих стандартам палаток, нагревателей или защитных мер.
- Испытание трубопровода давлением: Перед вводом в эксплуатацию завершенный участок трубопровода обязательно должен пройти испытание давлением в соответствии с утвержденными процедурами. Это испытание позволяет на ранней стадии выявить незаметные глазу микроутечки.
Часто задаваемые вопросы
В каком диапазоне диаметров используется HDPE-труба в газовых линиях?
Проекты газораспределения охватывают широкий спектр — от бытовых подключений малого диаметра до магистральных распределительных линий большого диаметра. Для выбора подходящего для вашего проекта диаметра и класса (SDR) рекомендуем проконсультироваться с технической командой Fortiweld или ознакомиться с соответствующими национальными стандартами.
Что предпочесть — стыковую сварку или электромуфтовую сварку?
Оба метода применимы в газораспределительных сетях. Для трубопроводов большого диаметра и большой протяженности на открытых пространствах стыковая сварка выгодна с точки зрения эффективности. В узких и ограниченных пространствах или при ремонте существующих линий электромуфтовая сварка предлагает более практичное решение. В некоторых проектах оба метода применяются совместно.
Что означает стандарт EN 12201 для газовых применений?
EN 12201 — это международный стандарт, разработанный для напорных пластиковых трубопроводных систем; он охватывает системы питьевого водоснабжения и газоснабжения. Технические характеристики, указанные в стандарте, различаются в зависимости от типа и класса продукции; для получения спецификаций обратитесь к странице продукции Fortiweld или к нашей технической команде.
Принимается ли в газовом проекте сварка, выполненная без data logger?
Это зависит от спецификации проекта и применимого законодательства. Многие проекты государственной инфраструктуры требуют цифровой записи параметров сварки. Использование оборудования с поддержкой data logger как облегчает процессы контроля, так и обеспечивает прослеживаемость в случае возможных проблем.
В каком диапазоне диаметров HDPE-трубы выполняют сварку машины Fortiweld?
Ассортимент продукции Fortiweld охватывает широкий диапазон диаметров. Чтобы определить подходящую модель в соответствии с диаметром и классом давления, необходимыми для вашего проекта, вы можете изучить страницы наших продуктов или связаться с нашей технической командой.
Правильный выбор оборудования напрямую влияет на безопасность линии
В проектах газоснабжения диаметр трубы, длина линии, условия работы и продолжительность проекта являются основными переменными, определяющими выбор сварочного оборудования. Для линий малого и среднего диаметра может быть достаточно портативных механических аппаратов, тогда как для проектов большого диаметра и больших объемов требуются гидравлические системы с ЧПУ (CNC). В проектах с широким диапазоном диаметров или при одновременной работе нескольких бригад планирование оборудования должно тщательно выполняться в самом начале проекта.
Чтобы точно определить, какое оборудование подходит для вашего проекта, мы рекомендуем проконсультироваться с нашей технической командой. Мы в Fortiweld переносим опыт, накопленный за годы работы в проектах газоснабжения, водоснабжения, орошения и промышленных трубопроводов из HDPE, на производимое нами оборудование и фитинги. Для получения индивидуальной технической поддержки и подбора продукции для вашего проекта нашу страницу контактов посетите.