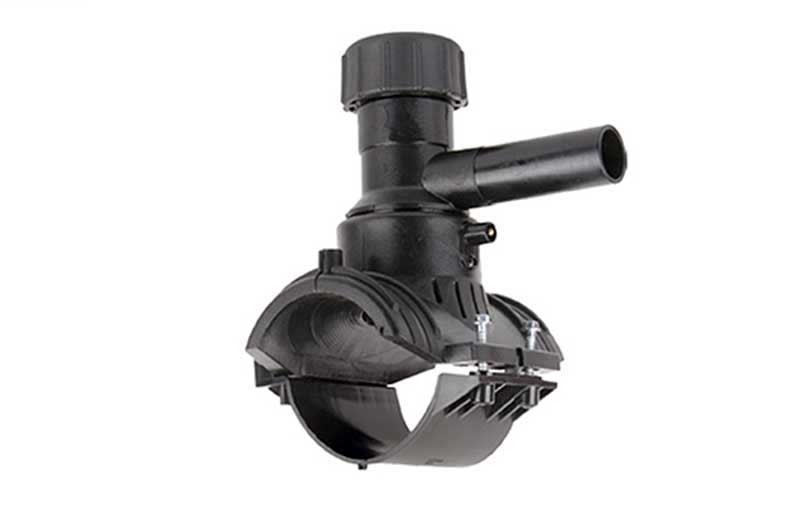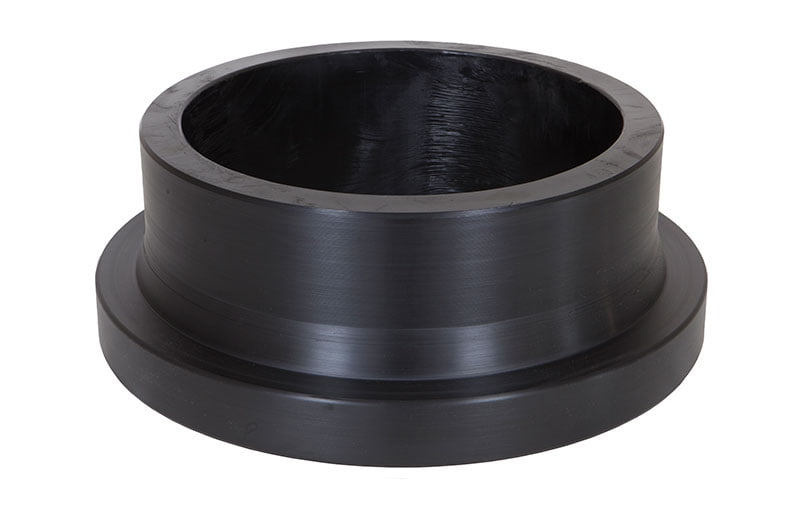
Le manchon électrosoudable HDPE est une pièce de raccord cylindrique utilisée dans les systèmes de tuyauterie en polyéthylène pour relier deux extrémités de tuyau entre elles ou réparer une section de tuyau endommagée. Grâce au fil résistif intégré à sa surface intérieure, il fond sous l’effet du courant provenant de la machine de soudage par électrofusion et fusionne au niveau moléculaire avec la surface du tuyau ; il assure ainsi un assemblage bien plus fiable et étanche que les raccordements mécaniques.
Comment fonctionne le manchon électrosoudable HDPE ?
Le manchon est enfilé à profondeur égale sur les deux extrémités de tuyau à raccorder. La machine de soudage par électrofusion détermine automatiquement les paramètres de soudage en lisant le code-barres ou la matrice de données figurant sur le manchon. Le courant électrique appliqué chauffe le fil résistif ; la fusion du polyéthylène autour du fil, à la fois depuis la surface intérieure du manchon et depuis la surface extérieure du tuyau, aboutit à la transformation des deux matériaux en une structure homogène unique lors du refroidissement. Le point d’assemblage obtenu peut, lorsqu’il est correctement réalisé, présenter des caractéristiques mécaniques équivalentes ou supérieures à celles du corps du tuyau.
L’ensemble de ce processus se compose de quatre étapes : préparation de la surface, alignement, application de l’énergie et refroidissement. L’exécution complète de chaque étape détermine directement la qualité du soudage du manchon. Pour des options adaptées de machine de soudage par électrofusion, consultez notre catégorie de machines de soudage par électrofusion .
Domaines d’utilisation
- Réseaux de distribution de gaz naturel : Dans les conduites souterraines de gaz naturel, les points de prolongement et de réparation des tuyaux figurent parmi les domaines d’application les plus fréquents du soudage de manchons. Le manchon électrosoudable est privilégié pour des assemblages résistants aux mouvements du sol et aux vibrations.
- Conduites d’eau potable et d’eaux usées : Il est utilisé pour créer des points de raccordement durables et étanches dans les réseaux municipaux d’eau potable, les systèmes de collecte des eaux pluviales et les conduites de transport des eaux usées.
- Systèmes d’irrigation agricole : Dans les conduites d’irrigation enterrées, le manchon d’électrofusion offre un avantage aux points nécessitant des assemblages résistants à la dilatation et à la contraction saisonnières.
- Lignes industrielles de transport de liquides et de gaz : Dans les usines chimiques, les systèmes de prévention des fuites sur sites miniers et les conduites de process, les manchons HDPE sont privilégiés en raison de leur résistance chimique face aux substances agressives transportées.
- Lignes de forage dirigé horizontal (HDD) : Dans les conduites tirées sous terre lors du franchissement de routes, de voies ferrées ou de rivières, le manchon d’électrofusion intervient lorsqu’il n’y a pas suffisamment d’espace pour un équipement de soudage bout à bout de grand diamètre.
- Travaux de réhabilitation et de réparation d’urgence : En cas de perforation soudaine ou de fissuration sur une conduite existante, il permet une intervention rapide sans mettre complètement le système hors service.
Avantages du manchon électrosoudable HDPE
Haute garantie d’étanchéité
Le soudage par manchon offre une étanchéité bien plus fiable que les brides mécaniques ou les raccords à compression. Grâce à la fusion moléculaire, il ne subsiste pas de limite de matériau distincte au point d’assemblage ; le tube et le manchon se comportent comme une seule pièce. Cette caractéristique est particulièrement critique pour les systèmes à haute pression de service.
Applicabilité dans des espaces étroits et restreints
La méthode de soudage bout à bout nécessite une zone de travail droite d’une longueur suffisante pour que la plaque chauffante soit en contact total avec les extrémités du tube. Le manchon d’électrofusion, en revanche, peut être appliqué avec une longueur d’extrémité de tube beaucoup plus courte et avec moins d’espace périphérique. Cette caractéristique offre un grand avantage dans les regards profonds, les installations intérieures et les espaces restreints.
Montage rapide et fiable
La lecture automatique des paramètres par la machine de soudage par électrofusion minimise l’erreur humaine. Une équipe expérimentée peut réaliser un soudage de manchon de qualité en un temps relativement court, y compris la préparation de surface. Cette rapidité constitue un avantage crucial, en particulier dans les scénarios de réparation d’urgence.
Longue durée de vie et faible coût d’entretien
La haute résistance du matériau HDPE à la corrosion et aux substances chimiques permet au soudage par manchon de fonctionner pendant de longues années sans nécessiter de maintenance supplémentaire. Cela réduit considérablement le coût total de possession, en particulier dans les investissements d’infrastructure à long terme.
Large gamme de diamètres
Les manchons d’électrofusion sont fabriqués dans une large gamme de diamètres, depuis les petits tubes de raccordement domestique jusqu’aux grandes conduites principales de transport. Pour connaître la plage de diamètres requise et la compatibilité technique, nous vous recommandons de consulter la page produit ou de contacter notre équipe technique.
Pour découvrir la gamme de raccords d’électrofusion HDPE Fortiweld vous pouvez consulter notre catégorie des raccords d’électrofusion HDPE visiter.
Erreurs fréquentes lors du soudage de manchons et moyens de prévention
L’échec du soudage par manchon d’électrofusion est le plus souvent dû à quelques erreurs récurrentes. Connaître ces erreurs et les moyens de les prévenir est essentiel pour obtenir un assemblage de qualité :
- Préparation de surface insuffisante : Le fait de ne pas racler ou nettoyer correctement la surface extérieure du tube entraîne la formation d’une liaison moléculaire faible dans la zone de soudage. L’opération de raclage doit être effectuée avec la profondeur et l’étendue appropriées.
- Mauvais alignement : L’absence d’utilisation d’un dispositif de fixation ou le déplacement du tube pendant le soudage altère la géométrie de l’assemblage et empêche d’obtenir une connexion étanche.
- Non-respect du temps de refroidissement : Le déplacement ou la mise en contrainte du raccord dès la fin du soudage peut altérer la structure en polyéthylène qui n’est pas encore totalement solidifiée. Le temps de refroidissement indiqué par la machine ou le fabricant doit être respecté intégralement.
- Utilisation d’un raccord humide ou sale : Les raccords restés longtemps à l’air libre ou endommagés pendant le transport peuvent réduire la qualité du soudage. Les raccords sortis de leur emballage d’origine doivent être utilisés immédiatement et ne doivent pas être laissés en attente trop longtemps.
Critères de base pour choisir le bon manchon
Lors du choix d’un manchon d’électrofusion HDPE, il est recommandé de prêter attention aux éléments suivants :
- Compatibilité parfaite entre le diamètre nominal du tube, la tolérance du diamètre extérieur et la plage de diamètre intérieur du manchon
- Correspondance entre la classe de matière première (PE 100 ou HDPE100+) et les conditions de fonctionnement du projet
- L’étiquette code-barres sur le raccord doit être lisible
- Obtention des certificats de conformité aux normes requis
- Le joint d’extrémité du tuyau ne doit pas avoir été endommagé pendant le stockage et le transport
Pour obtenir un support technique pendant le processus de sélection, depuis notre page de contact vous pouvez contacter notre équipe d’experts.
Questions fréquemment posées
Quelle est la différence entre le manchon électrosoudable HDPE et le soudage bout à bout ?
Le soudage bout à bout consiste à faire fondre les deux extrémités du tuyau à l’aide d’une plaque chauffante puis à les assembler en les pressant l’une contre l’autre, et il nécessite une grande zone de travail. Le manchon d’électrofusion, quant à lui, assure une fusion localisée grâce au fil résistif à l’intérieur du raccord ; il offre des avantages dans les espaces restreints, sur des extrémités de tuyau courtes et dans les scénarios de réparation. Les deux méthodes permettent d’obtenir un assemblage de haute qualité lorsqu’elles sont correctement appliquées.
Après le soudage d’un manchon électrosoudable, quand peut-on mettre le système sous pression ?
Une fois le soudage terminé, aucune pression ne doit être appliquée au système avant d’avoir respecté le temps de refroidissement minimal défini par le fabricant de la machine ou du raccord. Cette durée peut varier selon la température ambiante et le diamètre du tuyau ; il est recommandé de consulter le document technique pour connaître la valeur exacte.
Est-il possible de réparer un tuyau HDPE endommagé avec un manchon électrosoudable ?
Oui ; la section de tuyau endommagée est retirée, puis un morceau de tuyau supplémentaire est inséré à sa place et les deux points de raccordement sont fermés à l’aide d’un manchon d’électrofusion. Cette méthode offre une solution de réparation pratique, en particulier dans les systèmes difficiles à mettre hors service.
Dans quelles conditions de température le manchon électrosoudable peut-il être utilisé ?
Les limites de température ambiante qui affectent le processus de fusion et de soudage du matériau en polyéthylène sont indiquées dans les documents techniques du fabricant. À des températures excessivement basses ou élevées, diverses mesures de protection (préchauffage, ombrage, pare-vent) peuvent être prises. Pour les valeurs limites exactes, vous devez consulter la documentation du fabricant du raccord et de la machine.
Quelle est la différence entre un manchon de réduction et un manchon droit ?
Alors que le manchon droit est utilisé pour raccorder deux tuyaux de même diamètre, le manchon de réduction est conçu pour créer un point de transition entre des tuyaux de diamètres différents. Les deux pièces sont montées par la méthode de soudage par électrofusion ; toutefois, avant le montage, il faut vérifier la compatibilité du diamètre et du SDR des deux extrémités.
Questions fréquemment posées