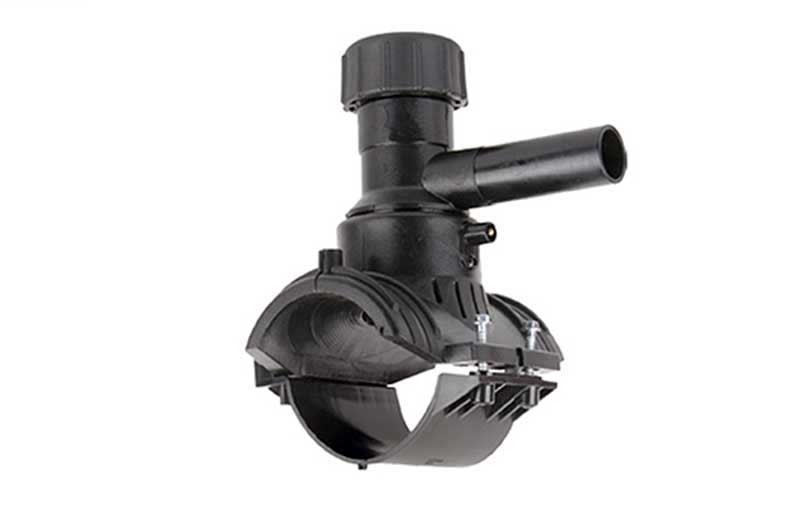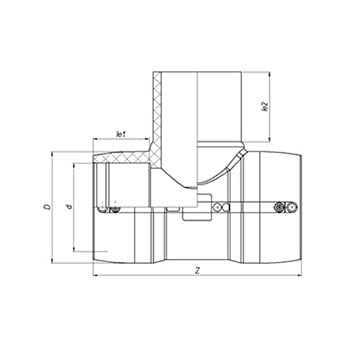
HDPE elektrofüzyon manşon, polietilen boru sistemlerinde iki boru ucunu birbirine bağlamak ya da hasarlı bir boru kesimini onarmak amacıyla kullanılan silindirik bir ek parçadır. İç yüzeyine gömülü direnç teli sayesinde elektrofüzyon kaynak makinasından gelen akımla ergiyerek boru yüzeyine moleküler düzeyde kaynaşır; bu sayede mekanik bağlantılara kıyasla çok daha güvenilir ve sızdırmaz bir birleştirme sağlar.
HDPE Elektrofüzyon Manşon Nasıl Çalışır?
Manşon, bağlanacak iki boru ucuna eşit derinlikte geçirilir. Elektrofüzyon kaynak makinası, manşon üzerindeki barkod veya veri matrisini okuyarak kaynak parametrelerini otomatik olarak belirler. Uygulanan elektrik akımı direnç telini ısıtır; tel çevresindeki polietilen hem manşon iç yüzeyinden hem de boru dış yüzeyinden erimesi, iki malzemenin soğuma sırasında tek bir homojen yapıya dönüşmesiyle sonuçlanır. Oluşan birleştirme noktası, doğru uygulandığında boru gövdesiyle eşdeğer ya da üstün mekanik özellikler sergileyebilir.
Tüm bu süreç; yüzey hazırlığı, hizalama, enerji uygulaması ve soğuma olmak üzere dört aşamadan oluşur. Her aşamanın eksiksiz uygulanması manşon kaynağının kalitesini doğrudan belirler. Uygun elektrofüzyon kaynak makinası seçenekleri için elektrofüzyon kaynak makineleri kategorimizi inceleyebilirsiniz.
Kullanım Alanları
- Doğalgaz dağıtım şebekeleri: Yeraltı doğalgaz hatlarında boru uzatma ve onarım noktaları, manşon kaynağının en yoğun uygulandığı alanların başında gelir. Zemin hareketi ve titreşime karşı dayanıklı birleştirmeler için elektrofüzyon manşon tercih edilir.
- İçme suyu ve atık su hatları: Belediye içme suyu şebekeleri, yağmur suyu toplama sistemleri ve atık su taşıma hatlarında uzun ömürlü, sızdırmaz bağlantı noktaları oluşturmak için kullanılır.
- Tarımsal sulama sistemleri: Yüzey altı sulama borularında mevsimsel genleşme ve büzülmeye dayanıklı birleştirmeler gerektiren noktalarda elektrofüzyon manşon avantaj sunar.
- Endüstriyel sıvı ve gaz taşıma hatları: Kimya tesisleri, maden sahası sızıntı önleme sistemleri ve proses borularında agresif taşınan maddeye karşı kimyasal direnci nedeniyle HDPE manşonlar tercih edilir.
- Yatay yönlü sondaj (HDD) hatları: Yol, demiryolu veya nehir geçişlerinde toprağın altından çekilen boru hatlarında, geniş çaplı alın kaynak ekipmanı için yeterli alan olmadığı durumlarda elektrofüzyon manşon devreye girer.
- Rehabilitasyon ve acil onarım çalışmaları: Mevcut boru hattında ani delinme veya çatlama gibi durumlarda, sistemi tamamen dışarı almadan hızlı müdahale imkânı sağlar.
HDPE Elektrofüzyon Manşonun Avantajları
Yüksek Sızdırmazlık Güvencesi
Manşon kaynağı, mekanik flanş veya sıkıştırmalı bağlantılara kıyasla çok daha güvenilir bir sızdırmazlık sunar. Moleküler kaynaşma sayesinde birleştirme noktasında ayrı bir malzeme sınırı kalmaz; boru ve manşon tek parça gibi davranır. Bu özellik, özellikle yüksek çalışma basınçlı sistemler için kritik önem taşır.
Dar ve Kısıtlı Alanlarda Uygulanabilirlik
Alın kaynak yöntemi, ısıtma plakasının boru uçlarına tam temas etmesi için yeterli uzunlukta düz bir çalışma alanı gerektirir. Elektrofüzyon manşon ise çok daha kısa bir boru ucu uzunluğuyla ve daha az çevresel boşlukla uygulanabilir. Bu özellik, derin menfezler, bina içi tesisatlar ve kısıtlı alanlar için büyük avantaj sağlar.
Hızlı ve Güvenilir Montaj
Elektrofüzyon kaynak makinasının parametreleri otomatik okuması, insan hatasını minimize eder. Deneyimli bir ekip, yüzey hazırlığı dahil görece kısa sürelerde kaliteli bir manşon kaynağı tamamlayabilir. Özellikle acil onarım senaryolarında bu hız kritik avantaj sağlar.
Uzun Ömür ve Düşük Bakım Maliyeti
HDPE malzemesinin korozyon ve kimyasal maddelere karşı yüksek direnci, manşon kaynağının uzun yıllar boyunca ek bakım gerektirmeden çalışmasına imkân tanır. Bu durum, özellikle uzun vadeli altyapı yatırımlarında toplam sahip olma maliyetini önemli ölçüde düşürür.
Geniş Çap Yelpazesi
Elektrofüzyon manşonlar küçük çaplı ev bağlantı borularından büyük çaplı ana iletim hatlarına kadar geniş bir çap aralığında üretilmektedir. Gerekli çap aralığı ve teknik uyumluluk için ürün sayfasını incelemenizi veya teknik ekibimize danışmanızı öneririz.
Fortiweld HDPE elektrofüzyon ek parça ürün gamını keşfetmek için HDPE elektrofüzyon ek parçaları kategorimizi ziyaret edebilirsiniz.
Manşon Kaynağında Sık Yapılan Hatalar ve Önleme Yolları
Elektrofüzyon manşon kaynağının başarısız sonuçlanmasının ardında çoğunlukla birkaç tekrarlayan hata yatar. Bu hataları ve önleme yollarını bilmek, kaliteli bir birleştirme için büyük önem taşır:
- Yetersiz yüzey hazırlığı: Boru dış yüzeyinin gereği gibi soyulmaması veya temizlenmemesi, kaynak bölgesinde zayıf bir moleküler bağ oluşmasına yol açar. Kazıma işlemi doğru derinlikte ve kapsamda yapılmalıdır.
- Hatalı hizalama: Sabitleme aparatının kullanılmaması ya da kaynak sırasında borunun yerinden oynaması, birleştirme geometrisini bozar ve sızdırmaz bir bağlantı elde edilmesini engeller.
- Soğuma süresine uymama: Kaynak tamamlanır tamamlanmaz bağlantının taşınması veya zorlanması, henüz tam donmamış polietilen yapısını bozabilir. Makine veya üreticinin belirttiği soğuma süresine eksiksiz uyulmalıdır.
- Nemli veya kirli ek parça kullanımı: Uzun süre açıkta kalan ya da nakliye sırasında hasar görmüş ek parçalar kaynak kalitesini düşürebilir. Orijinal ambalajından çıkarılan ek parçalar hemen kullanılmalı, uzun süre bekletilmemelidir.
Doğru Manşon Seçimi İçin Temel Kriterler
HDPE elektrofüzyon manşon seçiminde şu unsurlara dikkat etmeniz önerilir:
- Boru nominal çapı ve dış çap toleransı ile manşonun iç çap aralığının tam uyumu
- Hammadde sınıfı (PE 100 veya HDPE100+) ile projenin çalışma koşullarının eşleşmesi
- Ek parça üzerindeki barkod etiketinin okunabilir olması
- Gerekli standart uygunluk belgelerinin temin edilmesi
- Depolama ve nakliye sırasında boru ucu contasının hasar görmemiş olması
Seçim sürecinde teknik destek almak için iletişim sayfamızdan uzman ekibimize ulaşabilirsiniz.
Sıkça Sorulan Sorular
HDPE elektrofüzyon manşon ile alın kaynak arasında ne fark vardır?
Alın kaynak, iki boru ucunu ısıtma plakasıyla eritip birbirine bastırarak birleştirir ve geniş çalışma alanı gerektirir. Elektrofüzyon manşon ise ek parça içindeki direnç teliyle yerel ergime sağlar; dar alanlarda, kısa boru uçlarında ve onarım senaryolarında üstünlük sunar. Her iki yöntem de doğru uygulandığında yüksek kaliteli birleştirme verir.
Elektrofüzyon manşon kaynağı sonrası ne zaman sisteme basınç verilebilir?
Kaynak tamamlandıktan sonra, makine veya ek parça üreticisinin belirlediği minimum soğuma süresi beklenmeden sisteme basınç uygulanmamalıdır. Bu süre çevresel sıcaklığa ve boru çapına göre değişebilir; kesin değer için teknik belgeyi incelemeniz önerilir.
Hasarlı bir HDPE boruyu elektrofüzyon manşonla onarmak mümkün müdür?
Evet; hasar gören boru kesimi çıkarılarak yerine ek bir boru parçası yerleştirilir ve her iki ek nokta elektrofüzyon manşonla kapatılır. Bu yöntem, özellikle hat dışı bırakılması güç sistemlerde pratik bir onarım çözümü sunar.
Elektrofüzyon manşon hangi sıcaklık koşullarında kullanılabilir?
Polietilen malzemenin ergime ve kaynaşma sürecini etkileyen çevresel sıcaklık sınırları üretici teknik belgelerinde belirtilmiştir. Aşırı düşük veya yüksek sıcaklıklarda çeşitli koruyucu önlemler (ön ısıtma, gölgeleme, rüzgar siperi) alınabilir. Kesin limit değerleri için ek parça ve makine üreticisinin dökümanlarına başvurmanız gerekir.
Redüksiyon manşonu ile düz manşon arasındaki fark nedir?
Düz manşon aynı çaptaki iki boruyu birleştirmek için kullanılırken, redüksiyon manşonu farklı çaplardaki borular arasında geçiş noktası oluşturmak amacıyla tasarlanmıştır. Her iki parça da elektrofüzyon kaynak yöntemiyle monte edilir; ancak montaj öncesinde her iki ucun çap ve SDR uyumunun teyit edilmesi gerekir.
Sıkça Sorulan Sorular