Le soudage par électrofusion est l'une des méthodes les plus efficaces pour créer des raccords fiables et durables dans les systèmes de tuyauterie HDPE ; cependant, la grande majorité des erreurs d'application sont évitables. Un équipement adéquat, un opérateur averti et une préparation rigoureuse permettent d'éviter ces erreurs. Dans ce guide, nous abordons les erreurs de soudage par électrofusion les plus fréquemment rencontrées sur le terrain, leurs causes et les solutions pratiques applicables.
Le principe fondamental de la méthode de soudage par électrofusion consiste à fournir de l'énergie électrique aux fils résistifs intégrés dans le raccord afin de générer de la chaleur et de faire fondre puis fusionner les matériaux du tuyau et du raccord au niveau de la zone de jonction. La réussite de ce processus dépend en grande partie de la préparation préalable. Chaque erreur commise lors de la phase de préparation se transforme en un point de faiblesse invisible une fois le soudage terminé, et ne se révèle clairement que lorsque les conditions environnementales se durcissent, que la pression augmente ou sous une charge cyclique prolongée.
Erreurs de préparation de surface et de grattage
Grattage insuffisant ou incorrect
Le grattage correct de la surface du tuyau dans le soudage par électrofusion affecte directement la qualité de la soudure. Lorsque le grattage n'est pas effectué ou que la surface est simplement essuyée, la couche d'oxydation reste sur le tuyau ; cela empêche une union complète entre le raccord et le tuyau pendant le soudage. Comme solution, un grattage uniforme et d'une profondeur suffisante doit être effectué autour du tuyau avec un outil de grattage approprié, et la zone grattée doit être maintenue plus large que nécessaire. Après le grattage, la surface ne doit pas être touchée à la main ; une attention particulière doit être portée à cette étape pour éviter le transfert d'huile et de saleté.
Surfaces contaminées ou graisseuses
Même si le grattage est terminé, si la surface est ensuite contaminée, la fiabilité de la soudure est compromise. Cette situation fréquemment rencontrée sur le terrain est causée par l'huile des gants, la poussière ou la pollution environnementale. Pour le nettoyage, seule une solution approuvée par le fabricant doit être utilisée ; le chiffon de nettoyage doit être déplacé dans une seule direction et le chiffon ne doit pas être touché. Une fois l'opération terminée, le tuyau ne doit pas être inséré dans le raccord avant que la surface ne soit sèche.
Erreurs d'alignement et de fixation
Désalignement de l'axe du tuyau
Lorsque les axes du raccord et du tuyau ne sont pas alignés, des contraintes irrégulières se produisent dans la zone de soudage. Cette situation peut entraîner une faiblesse structurelle pendant et après le soudage. L'utilisation de dispositifs d'alignement et de pinces de fixation prévient largement cette erreur. Il est impératif de maintenir la fixation jusqu'à ce que le cycle de soudage soit terminé et que le temps de refroidissement soit écoulé ; un mouvement prématuré compromet l'intégrité de la connexion.
Profondeur d'insertion insuffisante
L'insertion insuffisante du tuyau dans le raccord entraîne l'impossibilité de joindre les surfaces qui restent en dehors de la zone de chauffage pendant le soudage. Cette erreur résulte le plus souvent du fait que les marques de contrôle d'insertion sont ignorées. Comme solution, la marque de profondeur d'insertion sur chaque raccord doit être prise comme référence, le tuyau doit être poussé jusqu'à cette ligne et vérifié avant la fixation. Cette étape simple mais critique est souvent négligée lorsqu'on travaille sous la pression du temps sur le terrain.
Erreurs liées à l'humidité et aux conditions environnementales
Soudage sur une surface mouillée ou humide
Lorsqu'il y a de l'humidité sur la surface du tuyau ou à l'intérieur du raccord, la chaleur générée pendant le soudage évapore soudainement cette humidité ; cela crée des conditions favorables à la formation de vides et de micropores dans la zone de soudage. Les tuyaux et raccords exposés à la pluie, à la rosée ou à la condensation ne doivent en aucun cas être soumis au processus de soudage avant d'être complètement secs. Si nécessaire, un séchage contrôlé peut être appliqué avec un pistolet thermique ; cependant, à ce stade, il faut veiller à ne pas endommager le matériau.
Vent et basse température
En plein air, le vent provoque un refroidissement irrégulier de la zone de soudage ; l'air froid, quant à lui, dissipe la chaleur de soudage trop rapidement, empêchant une fusion suffisante. Dans ces conditions, une tente de soudage ou une barrière de protection doit être utilisée ; les modifications recommandées par le fabricant pour les réglages des paramètres en fonction de la température ambiante doivent être prises en compte. L'insensibilité aux conditions environnementales prépare le terrain pour qu'une soudure apparemment terminée sans problème soit en fait insuffisante.
Erreurs de paramétrage
Saisie incorrecte de la tension ou de la durée
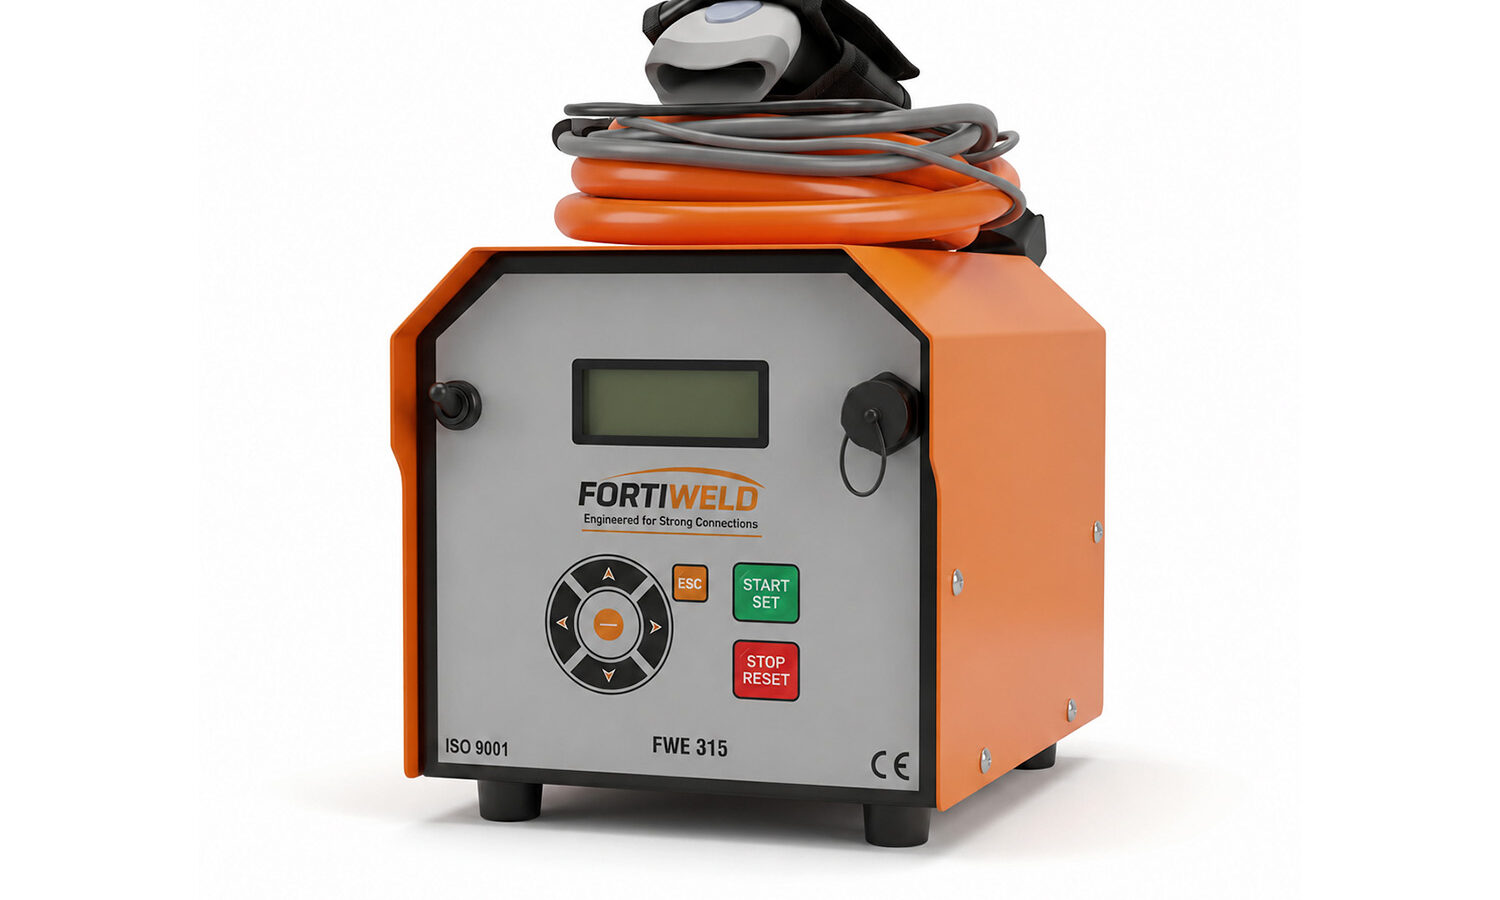
La machine de soudage par électrofusion fonctionne avec les paramètres obtenus à partir du code-barres ou du QR code sur le raccord. Une lecture incorrecte de ce code ou une erreur lors de la saisie manuelle des paramètres entraîne une énergie de soudage insuffisante ou excessive. Le bon fonctionnement et la propreté du lecteur de code-barres doivent être vérifiés avant chaque utilisation ; en cas de saisie manuelle, les valeurs figurant sur l'emballage du raccord doivent être soigneusement transférées.
Interruption du cycle en cours
L'interruption du cycle de soudage pour une raison quelconque avant son achèvement crée une soudure incomplète dans la zone d'assemblage. Une coupure de courant, un débranchement de câble ou une erreur de l'opérateur peuvent entraîner ces interruptions. Si le cycle est interrompu à mi-chemin, la soudure est inacceptable ; le raccord doit être démonté et l'opération doit être recommencée avec un nouveau raccord. Il ne faut absolument pas redémarrer le cycle sans couper ; car le matériau déjà partiellement chauffé se comporte différemment lors de la seconde énergie et peut produire des résultats imprévisibles.
Erreurs de câble et de bornier
Connexion de bornier desserrée ou contaminée
La connexion entre les bornes de la machine et les bornes du raccord doit être complète et propre. Une borne desserrée augmente la résistance, l'énergie transmise diminue et la soudure devient insuffisante. Les extrémités des bornes doivent être contrôlées régulièrement, les surfaces doivent être maintenues propres et le serrage de la connexion doit être vérifié avant chaque soudage. La sécurité de la position doit également être assurée pour empêcher que le câble ne soit tiré ou accroché pendant le soudage.
Les problèmes de bornes entrent souvent dans la catégorie des erreurs silencieuses ; la machine indique que le cycle est terminé, mais l'énergie transmise est inférieure au seuil de suffisance. C'est pourquoi le protocole de contrôle après soudage est tout aussi important que la préparation préalable.
Contrôle et documentation après refroidissement
Une fois le cycle de soudage et le refroidissement terminés, la connexion doit être inspectée visuellement. Si aucune élévation de matériau n'est visible dans les fenêtres de contrôle du raccord, ou s'il y a une élévation irrégulière, cela peut être le signe que l'énergie de soudage n'a pas été suffisamment transmise. En plus de l'inspection visuelle, les paramètres de soudage, la date, l'heure et les informations sur l'opérateur doivent être enregistrés. Cette documentation est essentielle tant pour l'assurance qualité que pour retracer la source d'un éventuel problème.
Éliminez les erreurs avec un équipement adéquat
- Utilisez un outil de grattage adapté au raccord et maintenez une largeur de grattage suffisante
- Après avoir gratté la surface, nettoyez-la avec un nettoyant approuvé et n'insérez pas dans le raccord avant qu'elle ne soit sèche
- Verrouillez l'axe avec un dispositif d'alignement et une pince de fixation
- Maintenez la position pendant tout le cycle de soudage et jusqu'à la fin du temps de refroidissement
- Vérifiez la précision de la lecture du code-barres avant chaque opération
- Inspectez régulièrement les connexions des bornes en termes de serrage et de propreté
- Prenez des mesures de protection selon les conditions environnementales ; ne lancez pas le soudage dans des conditions défavorables
Questions fréquemment posées
Pourquoi le grattage de surface est-il si important dans le soudage par électrofusion ?
Si la couche d'oxydation sur la surface du tuyau n'est pas grattée, une union complète avec le raccord ne peut pas être assurée ; cette situation réduit considérablement la résistance de la connexion et augmente le risque de fuite.
Que se passe-t-il si l'on soude sur une surface contenant de l'humidité ?
La chaleur de soudage évapore soudainement l'humidité, créant des vides et des pores dans la zone de soudage ; cela affecte négativement la résistance mécanique. Avant le soudage, il faut s'assurer que les surfaces sont complètement sèches.
Le raccord est-il utilisable si le cycle de soudage est interrompu en cours ?
Non. Un cycle de soudage incomplet ne peut être considéré comme valide ; le raccord doit être démonté et l'opération doit être recommencée avec une nouvelle pièce.
Pourquoi les paramètres doivent-ils être lus depuis le code-barres et non saisis manuellement ?
Le code-barres transmet sans erreur les valeurs de tension et de temps spécifiques à ce raccord, déterminées par le fabricant. La saisie manuelle augmente le risque d'erreur de valeur et peut entraîner des écarts dans l'énergie de soudage.
Que se passe-t-il si le raccord soudé est déplacé sans respecter le temps de refroidissement ?
Si la zone de soudage est déplacée avant d'être complètement refroidie, les tensions générées peuvent compromettre l'intégrité du raccordement. Les colliers de fixation ne doivent pas être retirés avant la fin du temps de refroidissement spécifié par le fabricant.
Équipement et support technique Fortiweld
Pour obtenir un résultat fiable dans les applications de soudage par électrofusion, le choix du bon raccord est tout aussi déterminant que celui de la bonne machine. Fortiweld machines de soudage par électrofusion et raccords d'électrofusion en PEHD, sont conçus pour répondre aux exigences des conditions de chantier. Lorsque le bon équipement et la bonne application sont réunis, le soudage par électrofusion offre des connexions fiables, durables et traçables. Pour des conseils d'application spécifiques à votre projet depuis notre page de contact vous pouvez joindre notre équipe technique.