Le choix d’un raccord électrofusion est l’une des décisions les plus déterminantes pour garantir le fonctionnement durable et étanche du système de tuyauterie. Un raccord mal choisi ou mal monté peut entraîner des réparations coûteuses et des arrêts du système. Dans ce guide, nous abordons les points critiques à prendre en compte pour choisir le bon raccord.
Le rôle des raccords électrofusion dans le système de tuyauterie
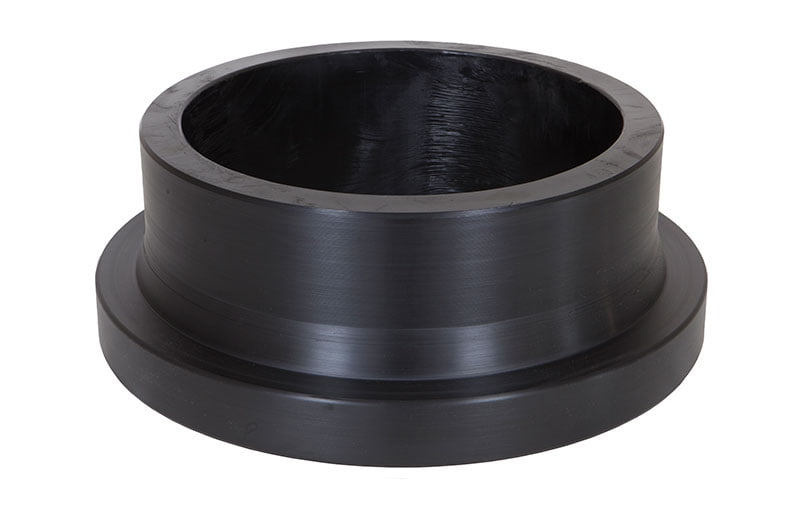
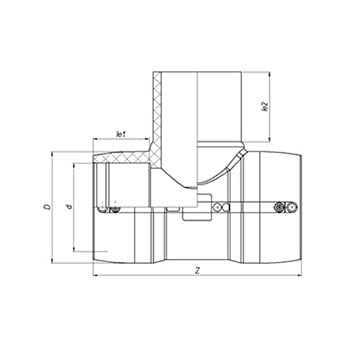
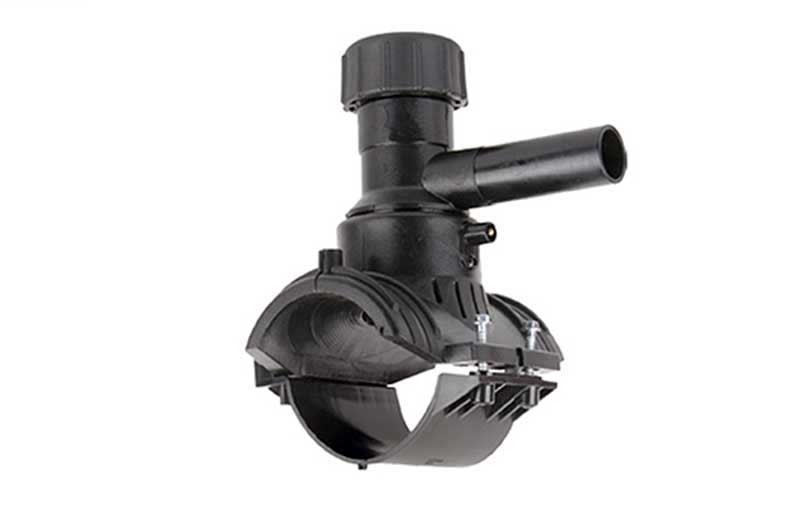
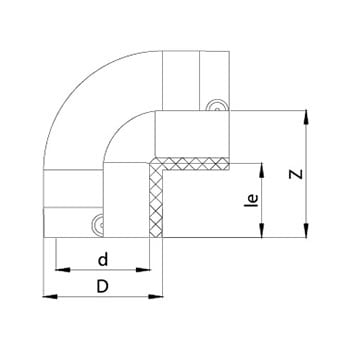
Les raccords électrofusion sont fabriqués en différentes géométries telles que le manchon, le coude, le raccord en T (selle), le bouchon et la réduction. Chacun remplit une fonction spécifique à différents points de la conduite : prolonger la ligne, changer de direction, effectuer une transition de diamètre ou réparer une section endommagée. Le fil de résistance en cuivre intégré à la surface intérieure de ces pièces chauffe sous l’effet du courant provenant de la machine de soudage par électrofusion et fusionne au niveau moléculaire avec les surfaces des tuyaux en polyéthylène. Le résultat est un point d’assemblage d’une résistance équivalente à celle du tuyau.
Le choix correct et le montage approprié des raccords électrofusion HDPE sont la condition préalable à la réalisation de cet assemblage de haute qualité. Pour examiner les modèles de raccords Fortiweld disponibles, vous pouvez vous pouvez consulter notre catégorie des raccords d’électrofusion HDPE visiter.
Critères à prendre en compte lors du choix
Compatibilité du diamètre et du SDR
Le diamètre nominal du raccord électrofusion doit être compatible avec le diamètre extérieur du tuyau auquel il sera raccordé. Les tuyaux de différentes séries SDR (rapport dimensionnel standard) ayant des épaisseurs de paroi différentes, même s’ils possèdent la même valeur de diamètre nominal, peuvent ne pas assurer un ajustement parfait avec la géométrie intérieure du raccord. Cette situation affecte directement la qualité du soudage. Nous vous recommandons de confirmer la compatibilité du diamètre et du SDR sur la page produit ou auprès de notre équipe technique.
Classe de matériau et qualité de la matière première
Les raccords fabriqués à partir de matière première HDPE100+ offrent une résistance à l’entaillage améliorée et une résistance hydrostatique à long terme supérieure par rapport aux produits standard PE 100. En particulier pour les conduites de transport de gaz naturel, les conduites principales d’eau potable et les systèmes de tuyauterie soumis à des charges mécaniques, la détermination correcte de la classe de matériau est d’une importance critique. Le code de matière première sur le raccord et la certification du fabricant constituent les références de base à cet égard.
Conformité aux normes et certification
Les documents attestant que les raccords à utiliser sont conformes aux normes nationales et internationales applicables peuvent être obligatoires, en particulier dans les marchés publics et les projets soumis à contrôle. Demander à votre fournisseur les rapports d’essai des produits et les déclarations de conformité facilitera les processus d’inspection ultérieurs.
Étiquettes de code-barres et paramètres de soudage
Les raccords d’électrofusion de qualité comportent un code-barres ou une matrice de données. Ce code permet à la machine de soudage par électrofusion de lire automatiquement les paramètres de durée de courant et de temps de refroidissement propres au raccord. Il convient d’éviter d’utiliser des raccords sans étiquette, endommagés ou non identifiables ; si les paramètres sont saisis manuellement, les données techniques du fabricant doivent être strictement respectées.
Préparation correcte du montage
Nettoyage de surface et opération de raclage
Le succès du soudage par électrofusion dépend en grande partie de la préparation de la surface. La couche d’oxydation, la poussière, la graisse et l’humidité sur la surface extérieure du tuyau empêchent la fusion moléculaire. La zone à souder doit être décapée jusqu’à une certaine profondeur à l’aide d’un outil de raclage spécial, puis dégraissée avec un nettoyant approprié. La surface décapée ne doit pas être touchée à la main.
Alignement et fixation
Pendant le soudage, il est impératif que le tuyau et le raccord restent alignés sur l’axe et immobiles. Des dispositifs de fixation ou des clips d’alignement sont utilisés à cette fin. Tout mouvement survenant pendant le soudage ou durant le processus de refroidissement peut altérer la qualité de l’assemblage.
Conditions environnementales
Un vent fort, une humidité excessive ou une basse température peuvent nuire à la qualité du soudage. Dans ces conditions, des mesures de protection telles que l’utilisation d’une tente, d’un pare-vent ou d’un chauffage doivent être prises. Pour les valeurs limites exactes, il est recommandé de consulter les documents techniques du fabricant du raccord et le manuel d’utilisation de la machine d’électrofusion.
Pour obtenir des informations sur le modèle de machine approprié notre page des machines de soudage par électrofusion .
Quel type de raccord utiliser dans quelle situation ?
- Manchon (raccord droit) : Il est utilisé pour raccorder deux tuyaux de même diamètre ou pour ponter une section endommagée avec une pièce de réparation.
- Coude (90° ou 45°) : Il est privilégié aux points où un changement de direction de la conduite est nécessaire. Il est idéal pour créer un tracé de tuyauterie dans des espaces restreints ou autour d’obstacles fixes.
- T égal ou T de réduction (selle) : Il est utilisé lorsqu’il faut créer une dérivation à partir de la conduite principale. Il permet d’effectuer un raccordement en perçant une conduite existante.
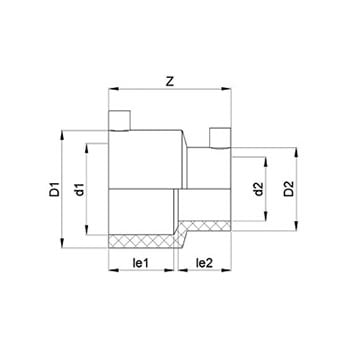
- Manchon de réduction : Il est préféré lorsqu’il faut assembler des tuyaux de diamètres différents ; il assure une connexion étanche aux points de transition de diamètre.
- Bouchon (end cap) : Il est utilisé pour terminer la conduite ou pour la fermer temporairement.
Liste de contrôle finale pour faire le bon choix
Avant de finaliser votre choix de raccord d’électrofusion, répondre aux questions ci-dessous minimise le risque d’erreur :
- Le diamètre extérieur du tuyau et la valeur SDR ont-ils été vérifiés ?
- La classe de matière première (PE 100 / HDPE100+) est-elle conforme au cahier des charges du projet ?
- L’étiquette du code-barres sur le raccord est-elle lisible ?
- Le certificat de conformité aux normes a-t-il été obtenu ?
- Les matériaux de préparation de surface avant soudage (racleur, nettoyant, dispositif de fixation) sont-ils prêts ?
Pour obtenir une assistance concernant le choix du raccord ou la compatibilité technique depuis notre page de contact vous pouvez joindre notre équipe technique.
Questions fréquemment posées
Avec quels diamètres de tuyaux les raccords électrofusion HDPE sont-ils compatibles ?
Les raccords d’électrofusion sont fabriqués de manière à couvrir une large gamme de diamètres. Il est recommandé de consulter la page produit ou de demander conseil à notre équipe technique pour la plage de diamètres spécifique et la compatibilité SDR ; un mauvais appariement affecte négativement la qualité de la soudure.
Quelle est la différence entre un raccord électrofusion et un raccord par injection ?
Les raccords d’électrofusion fusionnent à la surface du tuyau au moyen d’un courant électrique grâce à un fil résistif intégré à leur surface intérieure ; aucune connexion mécanique n’est nécessaire. Les raccords injectés, quant à eux, se raccordent par des mécanismes de compression ou de vissage et sont destinés à des conditions d’application différentes. N’hésitez pas à demander à notre équipe technique quel type convient à votre projet.
Que dois-je faire si le code-barres sur le raccord est illisible ?
Si le code-barres ne peut pas être lu ou si l’étiquette est endommagée, vous devez obtenir les paramètres de soudage (temps de courant, temps de refroidissement) à partir des documents techniques du fabricant et les saisir manuellement dans la machine. Il est recommandé d’éviter d’utiliser des raccords avec une étiquette endommagée pour les lignes critiques.
Le soudage par électrofusion peut-il être réalisé par temps froid ?
Les basses températures peuvent affecter la qualité du soudage. Les limites de température spécifiques sont indiquées dans les documents techniques du fabricant du raccord et de la machine. Par temps froid, des mesures telles qu’un pare-vent et un préchauffage peuvent être appliquées ; toutefois, pour les limites exactes, vous devez consulter les documents techniques.
Les raccords électrofusion ont-ils une durée de conservation ?
Les raccords en polyéthylène peuvent se dégrader avec le temps lorsqu’ils sont exposés à des facteurs externes tels que les rayons UV et l’ozone. Le respect des conditions de stockage indiquées par le fabricant (environnement sec, frais et sombre ; conservation dans son emballage d’origine) prolonge la durée de vie en stock. Pour la durée et les conditions de stockage, veuillez vous référer à la fiche technique du produit ou à notre équipe technique.
Questions fréquemment posées