Sur les conduites HDPE le soudage par électrofusion Le choix entre la méthode de soudage et la méthode bout à bout est une décision technique qui influence directement la réussite du projet. Les deux méthodes peuvent produire des assemblages étanches à haute résistance ; cependant, les conditions de travail, le diamètre du tuyau, les contraintes d'espace et les exigences du projet jouent un rôle déterminant dans ce choix. Un mauvais choix de méthode peut entraîner à la fois une perte d'efficacité sur le terrain et, à long terme, des problèmes menaçant la fiabilité de la conduite.
Quelle est la principale différence entre les deux méthodes ?
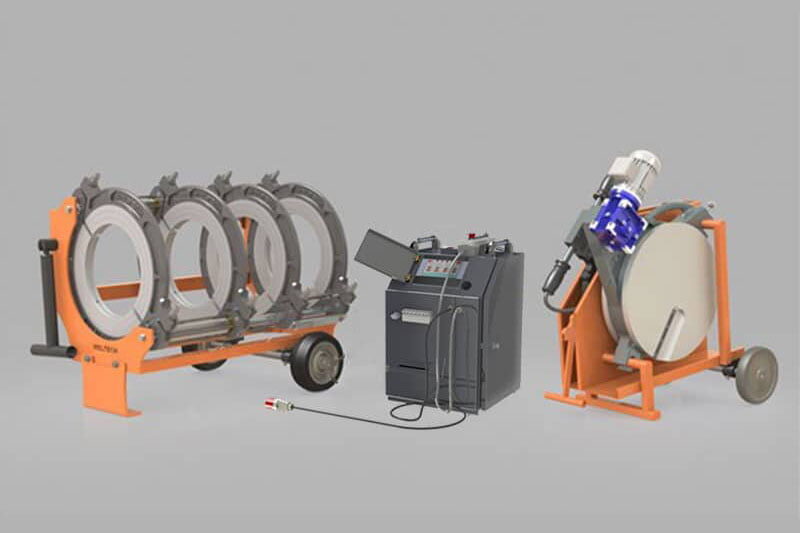
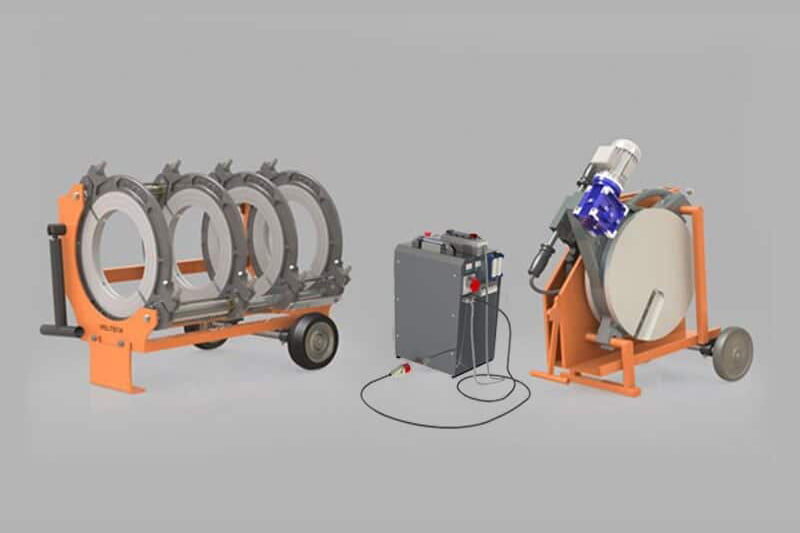
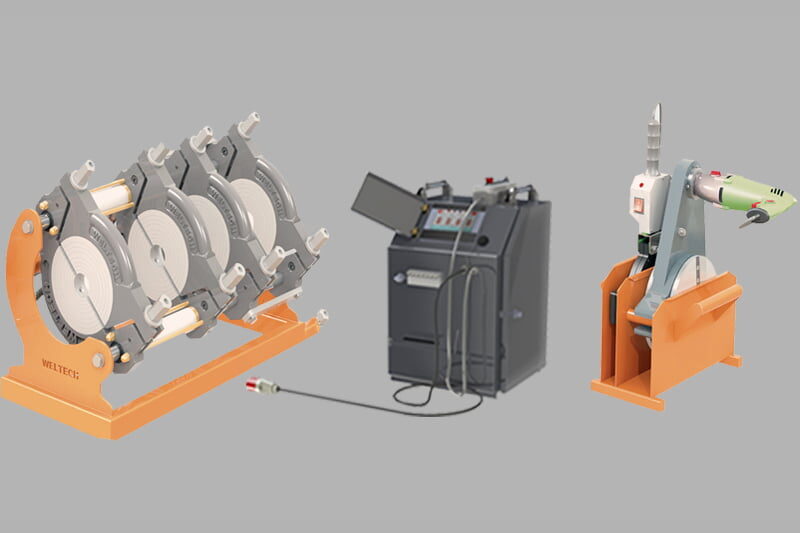
La méthode de soudage bout à bout assemble directement deux extrémités de tuyau en les faisant fondre entre une plaque chauffante ; aucune pièce de raccord n'est utilisée, les tuyaux sont soudés bout à bout. On obtient ainsi une géométrie uniforme tout au long de la ligne et une différence de matériau minimale. La méthode d'électrofusion fonctionne quant à elle au moyen d'une pièce de raccordement spéciale (fitting) intégrant un fil résistif : le fitting installé sur l'extrémité du tuyau est chauffé par un cycle électrique programmé par la machine à souder, faisant fondre à la fois sa surface interne et la surface externe du tuyau, assurant ainsi une fusion solide en peu de temps.
Cette différence fondamentale distingue nettement les scénarios d'utilisation des deux méthodes. Pour faire le bon choix, il est nécessaire d'évaluer un à un les critères spécifiques au projet et de tenir compte des exigences d'ingénierie.
Laquelle préférer dans quelle situation ?
Diamètre du tuyau et dimensionnement
Le soudage bout à bout est la méthode la plus efficace pour les conduites de grand diamètre ; il offre un assemblage solide et continu sans coût de pièce de raccord sur les grands diamètres. La puissance de levier et de pression des machines de soudage bout à bout crée un avantage net à ces échelles. L'électrofusion, quant à elle, offre une praticité notable sur les petits et moyens diamètres ; la géométrie du fitting et la courte durée du cycle de soudage apportent une rapidité opérationnelle à ces échelles. Pour les limites de diamètre spécifiques, il convient de consulter les recommandations du fabricant de tuyaux et les normes pertinentes ; chaque projet a ses propres calculs.
Contraintes d'espace et d'accès
Les machines de soudage bout à bout nécessitent un espace de travail suffisant et une distance de manœuvre axiale pour presser les extrémités des tuyaux contre la plaque. Dans les espaces restreints comme les tranchées étroites, galeries fermées, sous-sols ou tunnels, il n'est pas toujours possible d'assurer cette distance. Les dimensions physiques de la machine d'électrofusion sont beaucoup plus réduites ; seuls le fitting, l'extrémité du tuyau et les terminaux de la machine à souder sont nécessaires. C'est pourquoi, dans toutes les situations où les contraintes physiques sont déterminantes, l'électrofusion se distingue.
Réparation de conduites et points de raccordement
Si une réparation localisée doit être effectuée sur une conduite existante, l'électrofusion est presque la seule option pratique ; le soudage bout à bout nécessite que les deux côtés soient libres et parfaitement alignés axialement, ce qui est difficile au milieu d'une longue conduite. La diversité des fittings d'électrofusion offre également un avantage déterminant lors des branchements, raccords en T, transitions de réduction et opérations d'ajout de manchon. Plus le besoin de flexibilité sur le terrain augmente, plus la valeur de l'électrofusion s'accroît.
Durée de soudage et efficacité sur le terrain
Le soudage bout à bout nécessite un certain temps pour que le cycle chauffage-pression-refroidissement soit correctement réalisé ; cependant, après ce temps, la conduite progresse sans pièce de raccord ni interruption. Cette caractéristique crée un avantage en termes de temps et de coût sur les lignes droites. Le cycle de soudage par électrofusion varie selon la taille du fitting et implique un coût matériel par fitting ; en revanche, la vitesse d'installation met clairement l'électrofusion en avant dans les espaces restreints et les géométries de conduite complexes. Lorsqu'on compare les deux méthodes, il faut calculer non seulement le temps machine, mais aussi le coût total d'installation.
Certification, traçabilité et projets officiels
Les deux méthodes peuvent nécessiter un opérateur certifié et des données de soudage vérifiables selon l'application. Les machines d'électrofusion modernes lisent le code-barres du fitting pour programmer automatiquement le cycle de soudage et créer un enregistrement de données ; les machines de soudage bout à bout effectuent quant à elles un reporting en stockant instantanément les enregistrements de paramètres. Pour les projets d'infrastructure publique officiels, cette exigence de traçabilité doit être prise en compte dans les deux méthodes. Négliger la certification et la documentation peut conduire à l'interrogation individuelle de centaines de points de soudure sur une grande conduite et à la prolongation de la réception du projet.
Guide de sélection : quel critère évaluer en premier ?
- Grand diamètre, espace ouvert, longue ligne droite : Le soudage bout à bout est avantageux à la fois en termes de coût et d'efficacité ; il n'y a pas de pièces supplémentaires, la géométrie est uniforme.
- Petit à moyen diamètre, espace restreint, galerie, tunnel, sous-sol : L'électrofusion est le choix prioritaire ; sa structure compacte et son cycle rapide offrent une flexibilité sur le terrain.
- Réparation, assemblage localisé, ajout sur ligne : L'électrofusion est pratiquement obligatoire ; l'espace libre nécessaire au soudage bout à bout n'est souvent pas disponible.
- Raccordement en T, réduction, transition par manchon : La diversité des raccords d'électrofusion est déterminante à tous ces points.
- Géométrie de ligne mixte : L'application combinée des deux méthodes est souvent la solution la plus efficace ; soudage bout à bout sur le tracé linéaire, électrofusion aux points de raccordement et de jonction.
- Budget et coût des matériaux : Sur les lignes de grande envergure, le soudage bout à bout élimine le coût des pièces supplémentaires ; à petite échelle, le coût des raccords peut rester dans une fourchette acceptable.
- Facilité d'entretien à long terme : Dans les deux méthodes, la localisation et la documentation des soudures accélèrent les travaux de réparation ou d'extension qui pourraient être nécessaires à l'avenir ; c'est pourquoi l'infrastructure de traçabilité doit également être prise en compte lors du choix.
Questions fréquemment posées
Quelle est la principale différence entre l'électrofusion et le soudage bout à bout ?
Le soudage bout à bout fait fondre et joint directement les deux extrémités de tuyau au moyen d'une plaque chauffée ; aucune pièce supplémentaire n'est utilisée. L'électrofusion, quant à elle, fonctionne à travers un raccord spécial dans lequel est intégré un fil résistif et assure la fusion en faisant fondre simultanément la surface extérieure du tuyau et la surface intérieure du raccord. Le choix de la méthode varie en fonction du diamètre, de l'espace et du type de raccordement.
Quelle méthode est la plus adaptée aux espaces restreints et aux tranchées ?
Dans les espaces de travail restreints tels que les tranchées étroites, les galeries fermées ou les tunnels, la méthode d'électrofusion est préférée. La machine de soudage bout à bout nécessite une plus grande zone de manœuvre pour aligner et presser les extrémités du tuyau ; cette zone peut ne pas être disponible dans les espaces restreints.
Quelle méthode est utilisée pour une réparation localisée sur une conduite existante ?
Pour les opérations de réparation et d'assemblage localisées au milieu d'une conduite, la méthode d'électrofusion est pratiquement obligatoire. Pour le soudage bout à bout, il est essentiel que les deux côtés soient libres et parfaitement alignés axialement ; cette condition n'est généralement pas remplie au milieu d'une longue conduite.
Les deux méthodes peuvent-elles être utilisées ensemble dans le même projet ?
Oui. Dans les projets à grande échelle ou à géométrie complexe, les deux méthodes peuvent être appliquées conjointement. Sur le tracé principal de la ligne, le soudage bout à bout est privilégié, tandis que l'électrofusion est préférée aux points de branchement et dans les espaces restreints, optimisant ainsi à la fois le coût et l'efficacité d'application.
Un opérateur certifié est-il nécessaire pour le soudage par électrofusion ?
Dans les projets officiels d'infrastructure publique et de construction, il est exigé que les opérateurs de soudage par électrofusion aient suivi une formation conforme aux normes pertinentes. Nous vous recommandons de vérifier l'exigence de certification en examinant les cahiers des charges du projet et les normes en vigueur.
La bonne machine pour la bonne méthode
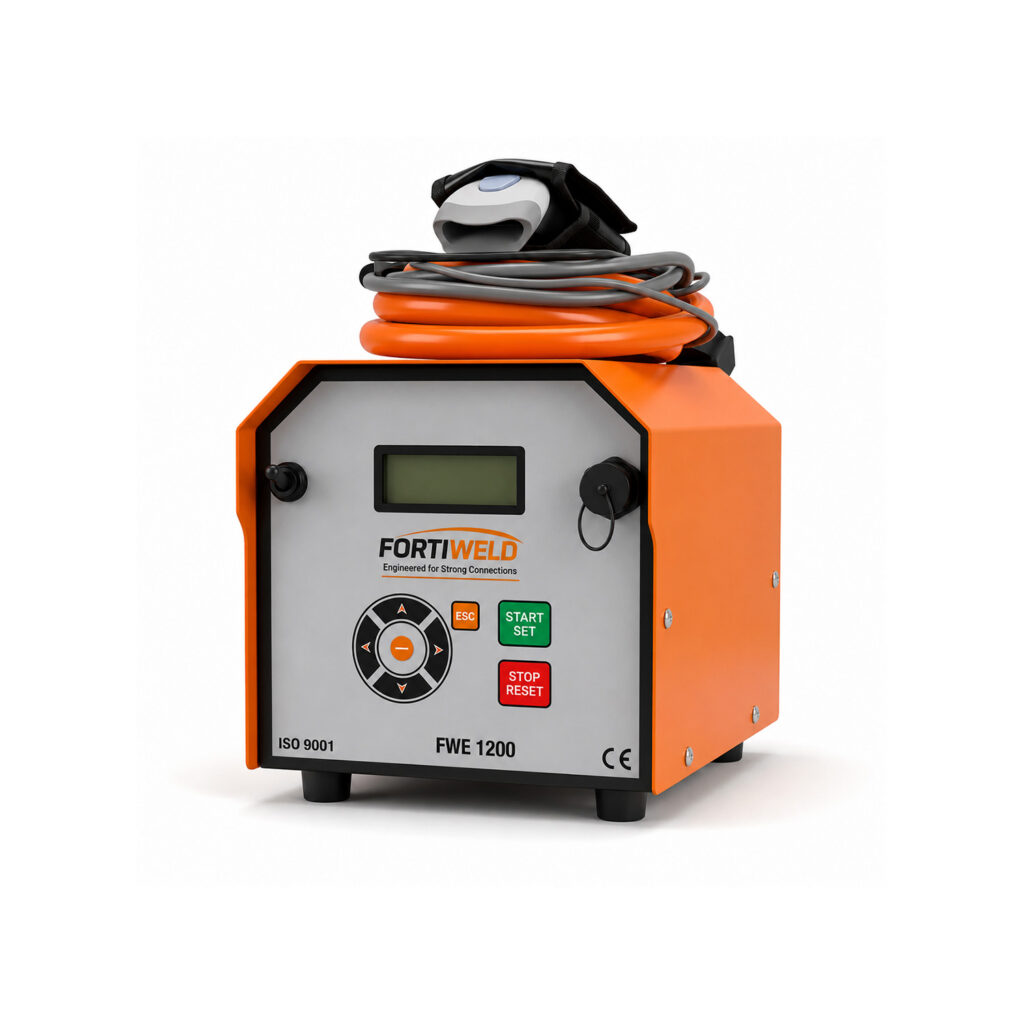
La qualité des résultats des deux méthodes dépend directement de la capacité technique et de la fiabilité de la machine utilisée. Les machines de soudage par électrofusion Fortiweld, grâce à la programmation automatique du cycle de soudage, la lecture du code-barres du raccord et l'enregistrement numérique des données, maximisent la fiabilité sur le terrain. Lorsque l'échelle de la ligne augmente, la série Machines de soudage bout à bout hydrauliques Fortiweld entre en jeu ; son système hydraulique à contrôle de puissance assure une application de pression cohérente et reproductible même sur des tuyaux de grand diamètre. Les deux séries de machines offrent des performances fiables sur de longs cycles de projets grâce à leur structure résistante aux conditions de terrain.
Si vous n'êtes pas sûr de la méthode à choisir ou si votre projet nécessite une utilisation mixte des deux méthodes contactez l'équipe technique de Fortiweld. Nos experts évaluent conjointement le diamètre de la ligne, les conditions du sol, la géométrie de raccordement et le calendrier du projet afin de recommander la combinaison d'équipements la plus appropriée. Définir la bonne méthode dès le départ élimine d'emblée les risques de reprises et de coûts supplémentaires pouvant survenir sur le chantier.