يظل اللحام التناكبي طريقة الوصل الأكثر استخدامًا في أنظمة أنابيب HDPE؛ لكن نجاح هذه الطريقة يعتمد إلى حد كبير على كفاءة المشغّل. ومهما كانت المعدات التقنية متطورة، فإن المشغّل الذي يتخطى خطوات التحضير أو يطبّق معايير العملية بشكل خاطئ ينتج لحامًا غير موثوق. في هذا المقال، نتناول لماذا يُعد تدريب المشغّل بالغ الأهمية، وعناصره النظرية والعملية، والأخطاء الشائعة، وقيمة التعلّم الميداني، وعملية الاعتماد.
لماذا تُعد كفاءة المشغّل عاملاً حاسمًا؟
تتكوّن عملية اللحام التناكبي من مراحل مترابطة هي التسخين والضغط والتبريد. ولأن كل مرحلة من هذه المراحل قد تختلف وفقًا لخصائص المادة والظروف البيئية، فإن المعرفة التقنية للمشغّل وخبرته الميدانية تكتسبان أهمية بالغة. فالتطبيق الخاطئ قد ينتج لحامًا يبدو سليمًا ظاهريًا لكنه يحمل ضعفًا في بنيته الداخلية؛ ولا تُكتشف مثل هذه الأخطاء إلا في مرحلة اختبار الضغط أو في حال حدوث عطل بعد التركيب، مما يؤدي إلى نتائج باهظة التكلفة. والمشغّل الكفؤ يزيل هذه المخاطر قبل أن تنشأ في اللحام.
إن الجمع بين الخبرة المكتسبة ميدانيًا والمعرفة النظرية يجعل من المشغّل خبيرًا قادرًا على اتخاذ القرار الصحيح والسريع عندما يواجه ظروفًا غير معتادة. وهذا التوازن لا يتحقق في وقت قصير؛ بل يُبنى خطوة بخطوة من خلال عملية تدريب واعية ومنتظمة.
أساسيات التدريب النظري
معرفة المواد وسلوك HDPE
يجب أن يفهم المشغّل الخصائص الحرارية لمادة HDPE. فمعرفة نطاق درجة الحرارة التي تلين فيها، وكيفية استجابتها للضغط، وكيفية تصرفها أثناء التبريد، تسهّل استيعاب معايير العملية. كما أن كيفية اختلاف ظروف اللحام بين فئات الكثافة وأصناف الأنابيب المختلفة جزء لا يتجزأ من التدريب النظري. ومعرفة كيفية تأثر مادة HDPE بالرطوبة والأشعة فوق البنفسجية والتعرّض الكيميائي تسهم في التقييم الصحيح للظروف الميدانية.
معايير اللحام وإجراءاته
تُقيَّم تطبيقات اللحام التناكبي ضمن نطاق معايير وطنية ودولية متعددة. وإن معرفة المشغّل بقراءة متطلبات هذه المعايير ووثائق إجراءات اللحام وتفسيرها تتيح له التواصل السليم مع مراقبي المشروع. كما أن معرفة القواعد المتعلقة بمتى يجب عدم إجراء اللحام أو إيقافه تُعد عنصرًا حاسمًا في التدريب النظري. فالقدرة على اتخاذ قرار بعدم الاستمرار في العمل في ظروف غير مناسبة لا ترتبط بالمعرفة التقنية فحسب، بل بوعي المسؤولية المهنية أيضًا.
التعرّف على المعدات والسلامة
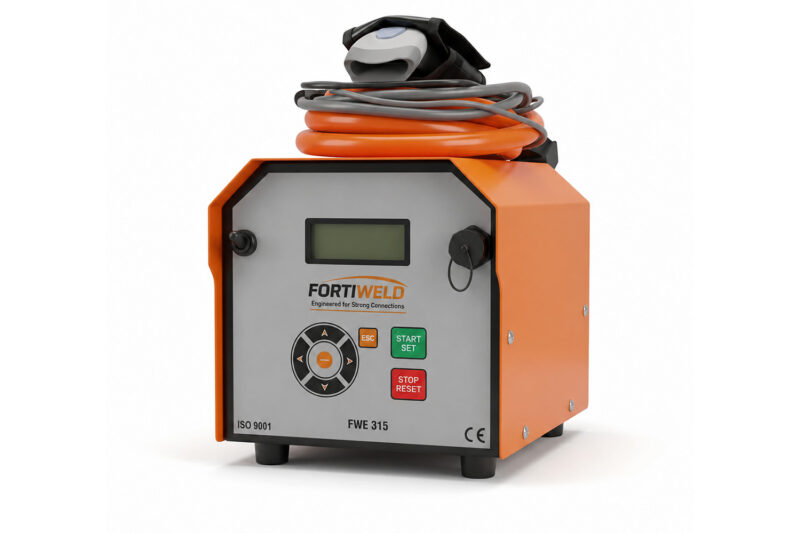
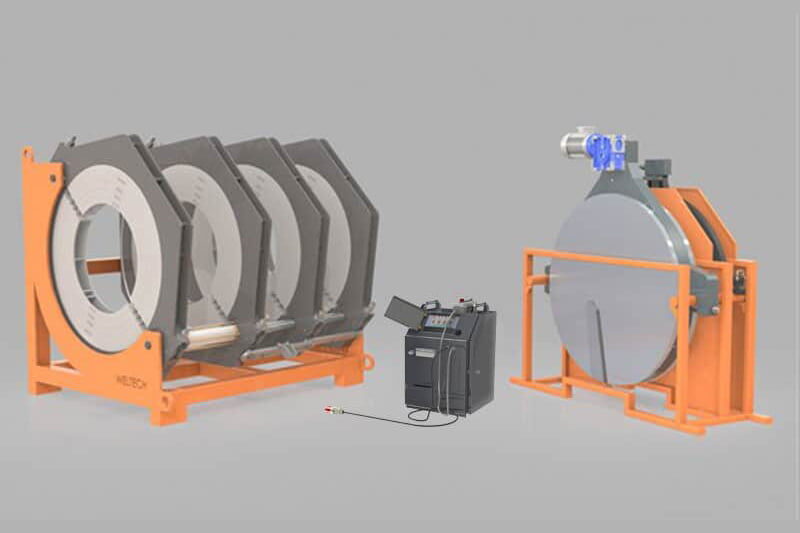
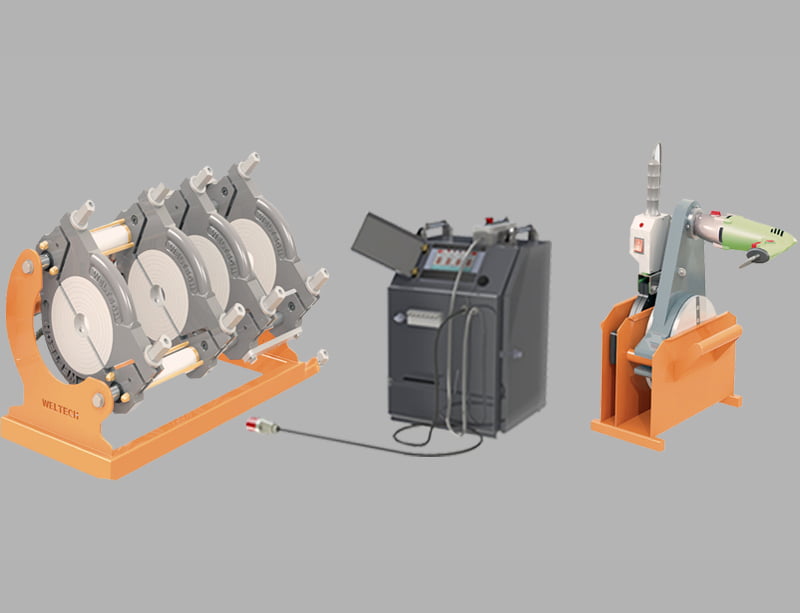
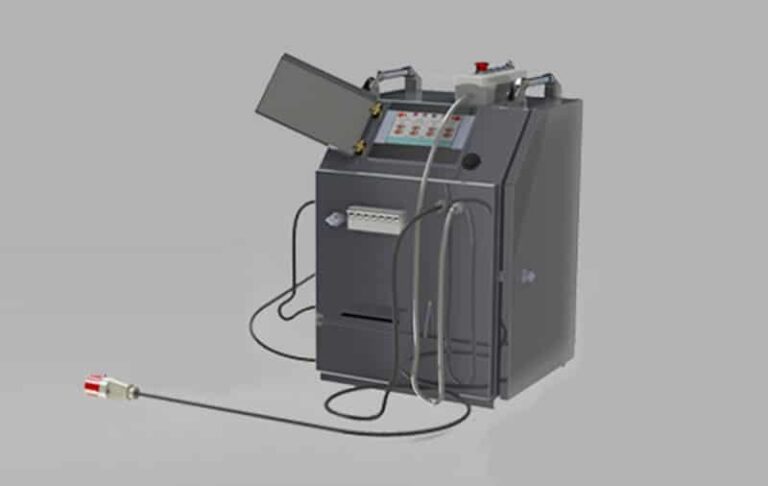
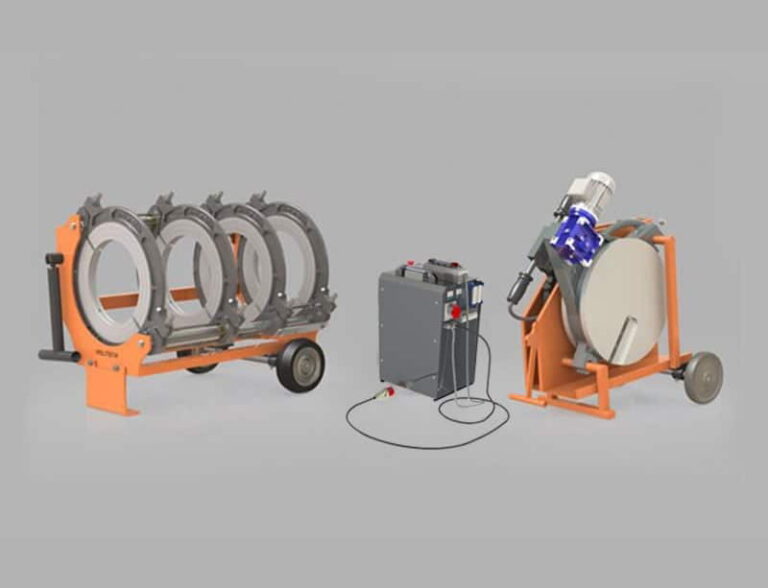
إن وظيفة مكونات الآلة، والتعرف على علامات الأعطال، وإجراءات الاستخدام الآمن هي عناصر لا غنى عنها في التدريب النظري. يجب أن يمتلك المشغل معرفة أساسية بلوحات التسخين الخاصة بالآلة، ووحدة تسوية الأسطح (الفريزة)، وملاقط التثبيت، ولوحة التحكم. تدعم هذه المعرفة اتخاذ القرارات السريعة والعمل الآمن في ظروف الموقع. لا تحمي إجراءات العمل الآمن السلامة الشخصية فحسب، بل تحافظ أيضًا على عمر المعدات وجودة اللحام.
التدريب العملي وخطوات التحضير
تحضير سطح الأنبوب
المرحلة الأولى من التدريب العملي هي الإعداد الصحيح لأطراف الأنابيب. يجب تسوية أطراف الأنابيب باستخدام وحدة الفريزة لجعل أسطح اللحام متوازية ونظيفة. يجب تنظيف الأسطح لمنع دخول الرايش بعد الفرز إلى منطقة اللحام؛ ويجب الانتباه إلى ألا تترك قطعة القماش أو المحلول المستخدم في التنظيف أي بقايا على السطح. إن أي إهمال في إعداد السطح يبطل جميع الخطوات اللاحقة؛ لذلك تبرز هذه المرحلة في التدريب العملي باعتبارها الجزء الذي يتطلب أكبر قدر من التكرار.
المحاذاة والتثبيت
يحدد المحاذاة الصحيحة لأطراف الأنابيب على الآلة هندسة اللحام. يمكن أن يتسبب عدم المحاذاة في حدوث مشكلات في المحور الداخلي بقدر ما يتسبب فيه عدم التوافق في الأقطار الخارجية؛ لذلك يجب التحقق من المحاذاة بصريًا وبمساعدة الأجهزة على حد سواء. بعد شد الملاقط، يجب عدم تحرير التثبيت حتى تكتمل دورة اللحام. قد يتغاضى المشغلون الذين يرغبون في تقصير مرحلة التثبيت عن هذه الخطوة تحت ضغط الوقت؛ ويعزز التدريب العملي هذا المنعكس في الاتجاه الصحيح.
لوح التسخين والضغط
من المهم أن تصل لوحة التسخين إلى درجة الحرارة الصحيحة وأن يتم الحفاظ على هذه درجة الحرارة بشكل مستقر. يتم ملامسة اللوحة لأسطح الأنابيب بضغط معين؛ وتختلف مدة التلامس وقيمة الضغط هذه وفقًا لقطر الأنبوب وخصائص المواد. تؤثر سرعة الحركة أثناء سحب اللوحة، ومن ثم تطبيق ضغط الدمج بالترتيب الصحيح والقيم الصحيحة، بشكل مباشر على جودة اللحام. يمكن تطبيق سرعة الانتقال بين هذه المراحل بشكل صحيح من خلال المنعكس المكتسب في الممارسة العملية.
مرحلة التبريد والفحص
بعد اكتمال اللحام، يجب عدم تحريك الوصلة لفترة زمنية معينة، ويجب إبقاء الملاقط ثابتة. لا يمكن تقصير وقت التبريد هذا؛ حيث يؤدي الفك المبكر إلى تشوه دائم. عند اكتمال التبريد، يجب إجراء فحص بصري؛ ويجب تدوين الملاحظات حول أي تشوهات بصرية مثل تكوين حواف غير منتظمة (الخرزة)، أو عدم التماثل، أو تغير اللون. قد لا يكون الفحص البصري كافيًا بمفرده؛ وفي الحالات المشكوك فيها، يجب تفعيل طرق الاختبار ذات الصلة.
الأخطاء الشائعة
- تخطي تنظيف السطح بعد الفرز
- بدء الدورة دون إجراء فحص المحاذاة
- استخدام لوحة التسخين قبل وصولها إلى درجة الحرارة الكافية
- تطبيق سرعة سحب اللوحة ببطء شديد أو بسرعة كبيرة
- فك الملاقط قبل انتهاء وقت التبريد
- عدم الاحتفاظ بسجل المعلمات أو الاحتفاظ به بشكل غير كامل
- إجراء اللحام في الظروف الجوية السيئة دون اتخاذ تدابير وقائية
الاعتماد والتطوير المستمر
إن شهادة مشغل لحام التناكبي توثق كفاءة المشغل وتقدم ضمانًا لصاحب المشروع على حد سواء. تشمل برامج الشهادات اختبارًا نظريًا وتقييمًا للأداء العملي معًا. بعد الحصول على الشهادة، تضمن الدورات التدريبية التنشيطية المنتظمة وعمليات التفتيش الميدانية بقاء المعرفة محدثة وقابلة للتطبيق. يوصى بالحصول على تدريب إضافي في حالة العمل مع معدات جديدة أو فئات أنابيب مختلفة.
الشهادة ليست هدفًا لمرة واحدة، بل هي التزام مستمر بالجودة. بالتوازي مع تطور التكنولوجيا والمعايير، فإن تحديث المشغل لمعرفته يكتسب أهمية كبيرة من حيث النجاح المهني على المدى الطويل وأمن المشروع.
دور التعلّم الميداني في التدريب
تشكل المعرفة النظرية والممارسة داخل الفصل الدراسي أساس المشغل؛ ومع ذلك، فإن التعلم الحقيقي يترسخ في الميدان. إن العمل في نطاقات أقطار مختلفة، وظروف أرضية وجوية مختلفة، يشكل كيفية استجابة المشغل للحالات غير القياسية. تنقل الملاحظة المكتسبة من خلال العمل بجانب مشغل ذي خبرة معلومات عملية غير موجودة في المواد التدريبية. لذلك، فإن عمل المشغلين القدامى والجدد في نفس الفريق في المشاريع الكبيرة هو نهج فعال يسرع نقل المعرفة، ويقلل من مخاطر الأخطاء، ويخلق مستوى جودة متسقًا في جميع أنحاء الفريق.
الأسئلة الشائعة
كم تستغرق مدة تدريب مشغّل اللحام التناكبي؟
تختلف مدة التدريب وفقًا لنطاق الوحدات النظرية وساعات التطبيق العملي. بشكل عام، يمكن أن تمتد الدورة الأساسية من بضعة أيام إلى أسبوع؛ ومع ذلك، قد تختلف هذه المدة وفقًا لمتطلبات الشهادة. يوصى بالاتصال بالمؤسسة التعليمية ذات الصلة للحصول على معلومات مفصلة.
هل يمكن لمشغّل غير معتمد إجراء اللحام التناكبي؟
يختلف هذا الوضع وفقًا لمواصفات المشروع والمعايير ذات الصلة. بينما تتطلب بعض المشاريع وجود مشغل معتمد، قد يكون العمل الخاضع للإشراف كافيًا في مشاريع أخرى. ومن المتوقع أن تكون المواصفات الفنية للمشروع توضيحية في هذا الشأن.
كيف ينبغي التحكم في درجة حرارة لوح التسخين؟
يمكن قياس درجة حرارة لوحة التسخين بواسطة الشاشة الرقمية الموجودة على الآلة أو باستخدام مقياس حرارة تلامسي معتمد. يتم تحديد قيمة درجة الحرارة الصحيحة وفقًا لمادة الأنبوب وقطره؛ ويجب الاسترشاد بوثائق الشركة المصنعة للآلة والقطع الإضافية والفريق الفني لتحديد هذه القيمة.
ماذا يكشف مظهر خرزة اللحام عن جودته؟
إن تشكل حافة اللحام (الخرزة) بشكل منتظم ومتماثل وضمن نطاق حجم معين هو مؤشر بصري على تطبيق المعلمات الصحيحة. قد تكون الخرزة غير المتماثلة أو الصغيرة جدًا أو الكبيرة جدًا علامة على ضغط أو درجة حرارة أو وقت غير مناسب؛ ومع ذلك، يجب إجراء تقييم الجودة النهائي من خلال الفحص البصري جنبًا إلى جنب مع طرق الاختبار غير التدميرية إذا لزم الأمر.
كيف يتأثر تطبيق اللحام التناكبي في الأجواء الباردة؟
تؤدي درجة حرارة المحيط المنخفضة إلى تسريع فقدان الحرارة وتغيير السلوك الحراري لمادة الأنبوب. في هذه الظروف، يجب اعتماد دليل الطقس البارد الخاص بالشركة المصنعة، وتطبيق التدابير الوقائية (خيمة، حاجز) وتعديلات المعلمات إذا لزم الأمر.
تطبيق لحام آمن مع معدات Fortiweld
عندما تجتمع كفاءة المشغل مع المعدات المناسبة، تصبح عملية اللحام التناكبي موثوقة تمامًا. Fortiweld ماكينات اللحام التناكبي الهيدروليكية و ماكينات اللحام التناكبي الهيدروليكية CNC, ، مصممة لدعم المشغلين من مختلف مستويات الخبرة لتطبيق العملية الصحيحة. لاختيار المعدات المناسبة لمشروعك، والتوجيه بشأن تدريب المشغلين، والدعم الفني من صفحة الاتصال الخاصة بنا يمكنك التواصل مع خبرائنا.