Регистратор данных, формирует цифровую основу обеспечения качества в процессах сварки труб HDPE. Эта система, интегрированная в современные сварочные машины, автоматически записывает параметры каждой сварочной операции, обеспечивая как мгновенный контроль, так и долгосрочную прослеживаемость. Многие проекты и тендеры теперь прямо требуют ведения записей; это превращает использование регистратора данных из технического выбора в обязательное условие. В этом руководстве мы рассмотрим, для чего служит сварочный отчёт регистратора данных, какую информацию он содержит и как правильно интерпретировать эти данные.
Что такое регистратор данных и для чего он служит?
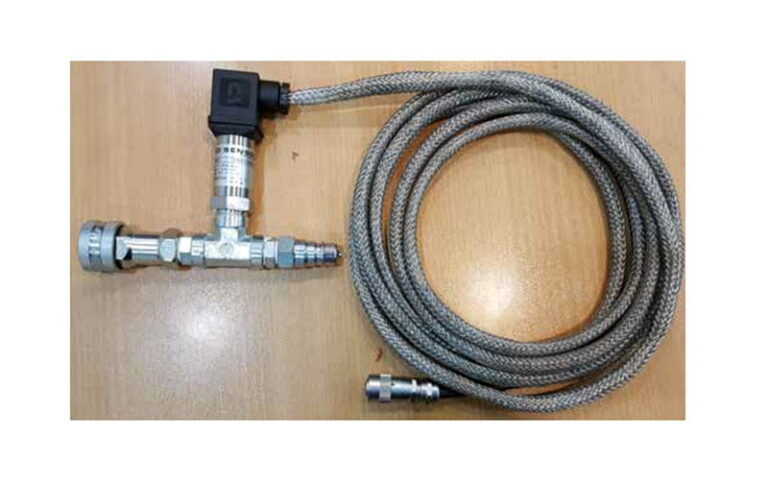
Регистратор данных — это цифровой записывающий блок, интегрированный в сварочную машину или подключаемый к ней внешне. На протяжении всего времени от начала до окончания сварочной операции он измеряет поведение машины и соответствующие параметры, ведя запись с отметкой времени. Полученные исходные данные обрабатываются и преобразуются в сварочный отчёт. Этот отчёт имеет ценность для трёх различных целей:
- Мгновенная обратная связь для оператора: Подаёт предупреждение при выходе параметров за пределы допуска, давая возможность вмешательства.
- Проектная документация: Создаёт технический документ, который может быть добавлен в сдаточное дело, фиксируя каждую завершённую сварку.
- Долгосрочная прослеживаемость: Обеспечивает архивные данные, которые можно запросить в случае возможного повреждения или утечки.
Использование регистратора данных стало стандартным ожиданием в таких типах проектов, как обновление муниципальных водопроводных сетей, линии распределения природного газа, крупномасштабные ирригационные инфраструктуры и промышленные трубопроводы. А каждый подрядчик, серьёзно относящийся к собственной системе менеджмента качества, включает ведение записей данных в свою рутинную практику, даже если это не является тендерным требованием.
Какая информация содержится в сварочном отчёте?
Объём выходных данных регистратора может различаться в зависимости от модели машины, используемого программного обеспечения и проектных спецификаций. Тем не менее, в исчерпывающем сварочном отчёте обычно присутствуют следующие группы информации:
- Идентификационные данные и дата: Порядковый номер сварки, идентификатор оператора, серийный номер машины, а также дата и время сварки. Это поле напрямую документирует, кто, какой машиной и когда выполнял сварку, проясняя цепочку ответственности.
- Информация о трубе и материале: Диаметр трубы, толщина стенки или значение SDR, класс материала и при наличии — штрих-код или номер партии трубы либо фитинга. В некоторых системах при сканировании штрих-кода электрофузионного фитинга параметры сварки загружаются автоматически.
- Параметры этапа нагрева: Температура нагревательной пластины, время нагрева и значения давления, применяемого на этом этапе. Низкая температура нагрева означает недостаточное расплавление; чрезмерная температура может ухудшить свойства материала.
- Параметры соединения и охлаждения: Время отвода нагревательной пластины (не должно быть слишком долгим), давление соединения и время охлаждения. Допуски каждого из этих параметров зависят от класса используемого материала и диаметра трубы.
- Условия окружающей среды: В современных системах также регистрируется температура окружающей среды. Эти данные используются для расчёта времени охлаждения и документирования внешних факторов, которые могут повлиять на качество сварки.
- Статус результата: Уведомление о том, был ли запись полностью завершён, а также не вышли ли какие-либо параметры за пределы заранее заданного диапазона допусков. Записи с нарушением допусков в большинстве систем помечаются предупреждением или кодом ошибки.
Правильная интерпретация сварочного отчёта
Для осмысленной оценки отчёта о сварке прежде всего необходимо знать соответствующие референсные значения данной операции. Эти референсы приводятся в техническом паспорте производителя фитинга или трубы либо в стандарте сварки, на котором основан проект. Основные моменты, на которые следует обращать внимание при чтении отчёта:
Находятся ли параметры в пределах допуска
Необходимо проверять, остаются ли значения температуры, давления и времени на каждом этапе в указанном диапазоне. Если температура нагрева оказалась недостаточной или давление соединения было низким, прочность сварного соединения может оказаться ниже требуемого уровня. С другой стороны, чрезмерное давление может привести к образованию валиков на внутренней поверхности трубы и ограничению пропускной способности. Записи со значениями вне допуска обычно помечаются в отчёте как предупреждение или сообщение об ошибке и требуют отдельной проверки.
Обратите внимание на несоответствия по времени
Задержка отвода нагревательной пластины или перемещение линии до завершения времени охлаждения могут серьёзно ухудшить качество сварки. Регистратор данных фиксирует эти промежутки времени с точностью до минут и секунд. Если в отчёте есть значения времени, явно выходящие за ожидаемый диапазон, такое сварное соединение требует отдельной оценки.
Идентификатор оператора и машины
Каждая запись показывает, какой оператор и на какой машине выполнил операцию. В крупных проектах с несколькими бригадами эта информация облегчает определение того, являются ли проблемы качества систематическими — связанными с конкретной бригадой, оператором или машиной — или случайными. Если в записях с одной и той же машины наблюдаются последовательные отклонения, следует проверить калибровку оборудования.
Часто задаваемые вопросы
Есть ли регистратор данных в каждой сварочной машине?
Не каждая сварочная машина в стандартной комплектации оснащена регистратором данных. В некоторых моделях эта функция встроена, в других — поставляется как внешний аксессуар-регистратор данных. Если спецификация вашего проекта содержит требование к ведению записей, важно заранее убедиться в наличии этой функции при выборе оборудования.
Как долго должны храниться отчёты регистратора данных?
Срок хранения зависит от типа проекта и требований соответствующего стандарта или договора. В инфраструктурных проектах архивирование записей в течение многих лет является общей практикой, однако рекомендуется руководствоваться спецификацией вашего проекта или соответствующим законодательством.
Что делать, если сварочный отчёт содержит значения вне допуска?
В случае записей со значениями вне допуска прежде всего необходимо определить причину: неисправность оборудования, ошибка оператора или внешние условия? В зависимости от источника проблемы предпринимаются корректирующие действия, такие как калибровка оборудования, обучение оператора или повторное выполнение сварного соединения. При серьёзных отклонениях может потребоваться повторное выполнение работ на данном участке.
Как сварочный отчёт регистратора данных передаётся в цифровом виде?
Современные системы регистраторов данных формируют записи в форматах, которые можно передавать на компьютер через USB, Bluetooth или программный интерфейс. Благодаря этому записи могут быть включены в архив проекта, переданы заказчику или предоставлены контролирующим органам.
Используется ли регистратор данных также в электрофузионной сварке?
Да. Электрофузионные сварочные машины также могут регистрировать такие данные, как ток сварки, время и информацию о штрих-коде фитинга. Сканирование штрих-кода фитинга обеспечивает автоматическую загрузку параметров сварки, заданных производителем для этой детали, и даёт важное преимущество с точки зрения как точности, так и прослеживаемости.
Вклад регистратора данных в контроль качества и прослеживаемость
Цифровое архивирование сварочных данных формирует комплексный комплект документации, имеющий ценность и после сдачи проекта:
- Техническое доказательство при определении повреждений: В случае возможной утечки или повреждения линии запись сварки помогает быстро и объективно определить, связан ли источник проблемы со сварным соединением или с другой причиной. Эта функция защищает как подрядчика, так и владельца проекта.
- Документ для тендеров и проверок: Многие государственные и частные тендеры требуют предоставления записей по всем точкам сварки при сдаче объекта. Data logger автоматически выполняет это требование и не создает дополнительной административной нагрузки.
- Обучение и улучшение процессов: Анализ сводных отчетов показывает, при каких условиях — какой диаметр, погода или оператор — возникает больше отклонений. Эти данные служат конкретной основой для программ обучения операторов и стандартизации процессов.
- Управление гарантией и ответственностью: Документирование качества сварки четко разграничивает зоны ответственности между подрядчиком и поставщиком материалов в случае возникновения споров.
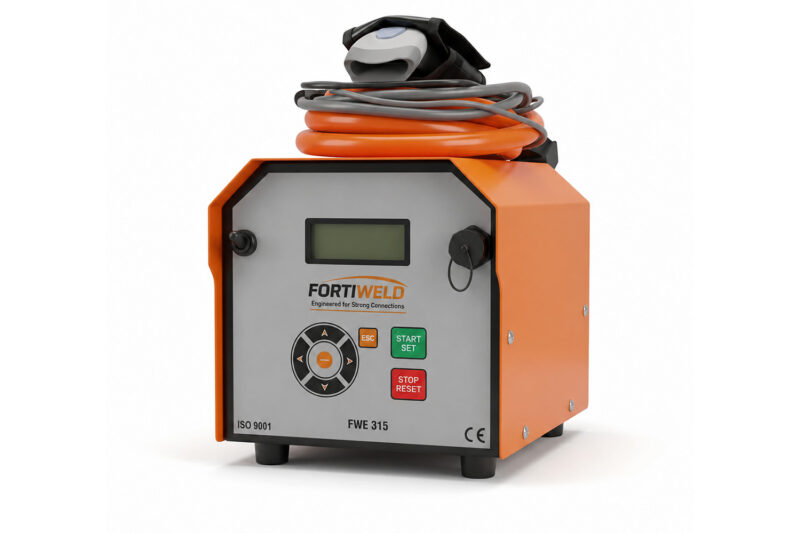
Fortiweld data logger продукты разработаны для интеграции со стыковыми и электромуфтовыми сварочными аппаратами. Отчеты можно экспортировать в стандартных цифровых форматах; в то время как полевая бригада может осуществлять мгновенный контроль, руководитель проекта имеет доступ ко всем записям через центральный архив.
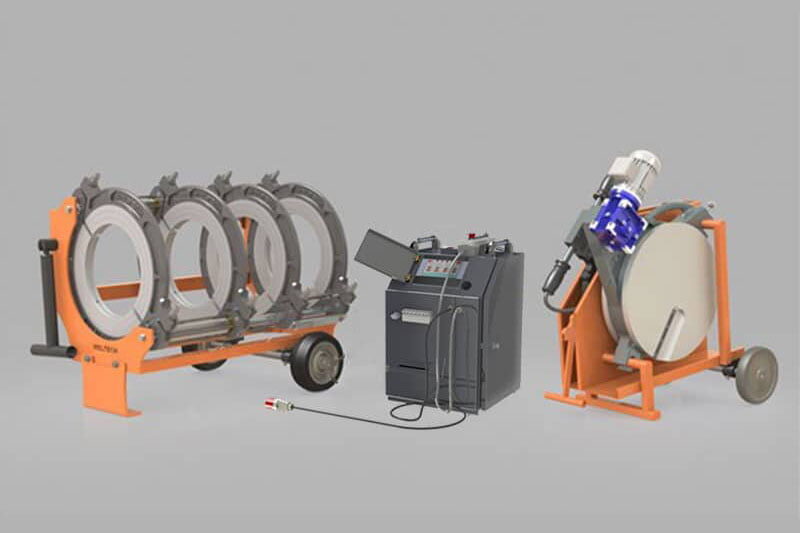
В крупномасштабных проектах, требующих высокой точности и всесторонней регистрации данных, Fortiweld гидравлические стыковые сварочные машины с CNC, предлагает процесс регистрации как неотъемлемую часть сварочной операции; каждый шаг автоматически измеряется, фиксируется по времени и документируется. Передача процесса ведения записей машине вместо того, чтобы оставлять его оператору, исключает риск неполных или неверных записей из-за человеческого фактора.
Чтобы получить техническую поддержку по установке системы отчетности по сварке, выбору data logger или интеграции с вашим существующим оборудованием, свяжитесь с технической службой Fortiweld.