Электромуфтовая сварка — один из самых эффективных методов создания надёжных и долговечных соединений в системах труб ПНД (HDPE); однако подавляющее большинство ошибок при выполнении работ можно предотвратить. Правильное оборудование, квалифицированный оператор и тщательная подготовка предотвращают эти ошибки. В этом руководстве мы рассматриваем наиболее часто встречающиеся на объекте ошибки электромуфтовой сварки, их причины и практические решения, которые можно применить для их устранения.
Основной принцип метода электромуфтовой сварки заключается в подаче электрической энергии на нагревательные спирали, встроенные в фитинг, для выработки тепла, а также в плавлении и сплавлении материала трубы и фитинга в зоне соединения. Успех этого процесса в значительной степени зависит от предварительной подготовки. Каждая ошибка, допущенная на этапе подготовки, превращается после завершения сварки в невидимую слабую точку и проявляется явно только тогда, когда условия окружающей среды усложняются, повышается давление или возникает длительная циклическая нагрузка.
Ошибки подготовки поверхности и зачистки
Недостаточная или неправильная зачистка
Правильная зачистка поверхности трубы при электромуфтовой сварке напрямую влияет на качество соединения. Если зачистка не выполнена или поверхность лишь протёрта, на трубе остаётся слой окисления, что препятствует полному сплавлению между фитингом и трубой во время сварки. В качестве решения с помощью подходящего скребкового инструмента необходимо выполнить равномерную зачистку достаточной глубины по всей окружности трубы, а зачищаемая область должна быть шире необходимой. После зачистки нельзя касаться поверхности руками; следует проявлять осторожность на этом этапе, чтобы избежать переноса жиров и грязи.
Загрязнённые или замасленные поверхности
Даже если зачистка выполнена, но поверхность впоследствии загрязнится, надёжность сварного соединения окажется под угрозой. Эта часто встречающаяся на объекте ситуация вызвана жиром с перчаток, пылью или загрязнениями окружающей среды. Для очистки следует использовать только одобренный производителем раствор; ткань для очистки должна двигаться в одном направлении, и к ней нельзя прикасаться. После завершения процедуры труба не должна вставляться в фитинг до высыхания поверхности.
Ошибки выравнивания и фиксации
Смещение оси трубы
Когда оси фитинга и трубы не совпадают, в зоне сварки возникают неравномерные напряжения. Это может привести к структурной слабости как во время сварки, так и после неё. Использование центрирующих приспособлений и фиксирующих хомутов в значительной мере предотвращает эту ошибку. Сохранение фиксации обязательно до завершения цикла сварки и истечения времени охлаждения; преждевременное перемещение нарушает целостность соединения.
Недостаточная глубина ввода
Недостаточное введение трубы в фитинг приводит к тому, что поверхности, находящиеся вне зоны нагрева, не сплавляются во время сварки. Эта ошибка чаще всего возникает из-за пропуска контрольных меток глубины введения. В качестве решения следует ориентироваться на метку глубины введения на каждом фитинге, труба должна быть вставлена до этой линии, а перед фиксацией следует выполнить проверку. Этот простой, но критически важный шаг часто упускается из виду при работе на объекте под давлением времени.
Ошибки влажности и условий окружающей среды
Сварка на влажной или мокрой поверхности
При наличии влаги на поверхности трубы или внутри фитинга тепло, возникающее при сварке, мгновенно испаряет эту влагу, что создаёт условия для образования пустот и микропор в зоне сварки. Трубы и фитинги, подвергшиеся воздействию дождя, росы или конденсата, ни при каких условиях не должны допускаться к сварке без полного высыхания. При необходимости можно применить контролируемую сушку тепловым феном; однако на этом этапе следует следить за тем, чтобы материал не был повреждён.
Ветер и низкая температура
На открытой площадке ветер вызывает неравномерное охлаждение зоны сварки; холодный воздух же слишком быстро рассеивает тепло сварки, что приводит к недостаточному оплавлению. В таких условиях следует использовать сварочную палатку или защитный барьер; необходимо учитывать рекомендованные производителем изменения параметров в зависимости от температуры окружающей среды. Игнорирование условий окружающей среды создаёт условия для того, чтобы внешне успешно завершённая сварка на деле оказалась недостаточной.
Ошибки параметров
Неверный ввод напряжения или времени
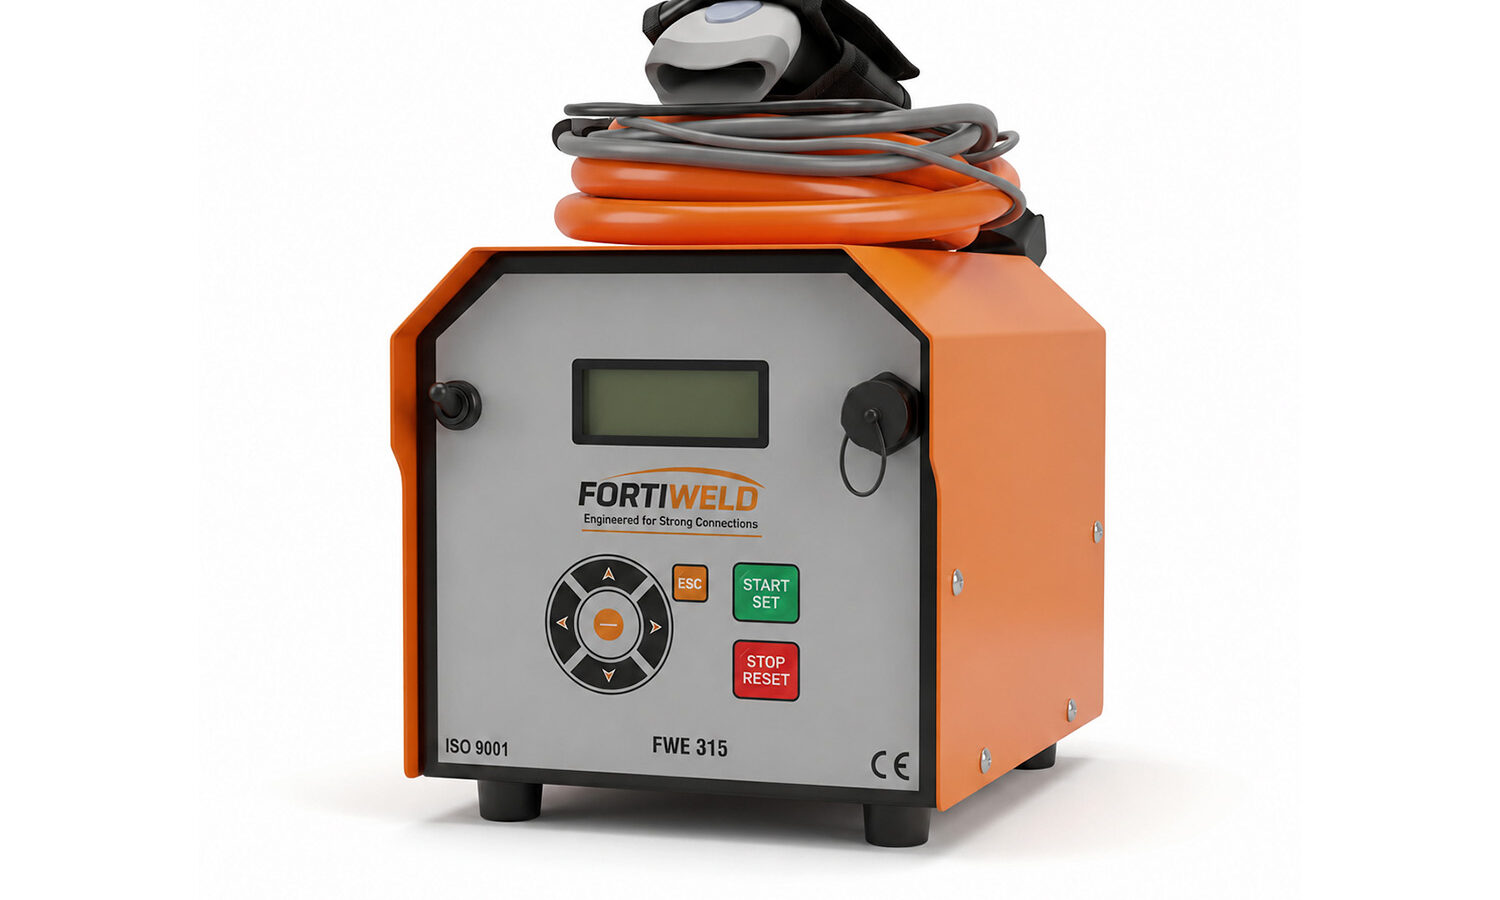
Аппарат электромуфтовой сварки работает с параметрами, полученными со штрих-кода или QR-кода на фитинге. Неправильное считывание этого кода или ошибка при ручном вводе параметров приводит к недостаточной или избыточной энергии сварки. Перед каждым использованием необходимо проверять, чист ли сканер штрих-кода и работает ли он корректно; при ручном вводе следует внимательно переносить значения с упаковки фитинга.
Прерывание цикла на середине
Прерывание цикла сварки по любой причине без его завершения приводит к неполному сварному шву в зоне соединения. Сбой питания, отсоединение кабеля или ошибка оператора могут стать причиной таких прерываний. Если цикл прерван на полпути, сварка не может быть принята; фитинг следует снять и выполнить процедуру заново с новым фитингом. Категорически запрещается повторно запускать цикл без удаления; так как уже частично нагретый материал поведёт себя иначе при повторной подаче энергии и может дать непредсказуемые результаты.
Ошибки кабелей и клемм
Ослабленное или загрязнённое клеммное соединение
Соединение между терминалами аппарата и терминалами фитинга должно быть надёжным и чистым. Ослабленный терминал увеличивает сопротивление, передаваемая энергия снижается, и сварка оказывается недостаточной. Концы терминалов следует регулярно проверять, поверхности содержать в чистоте, а перед каждой сваркой проверять надёжность соединения. Также необходимо обеспечить безопасное положение кабеля, чтобы предотвратить его натяжение или зацепление во время сварки.
Проблемы с терминалами часто относятся к категории скрытых ошибок; аппарат показывает, что цикл завершён, однако передаваемая энергия оказалась ниже необходимой. По этой причине протокол контроля после сварки имеет не меньшее значение, чем предварительная подготовка.
Контроль и документирование после охлаждения
После завершения цикла сварки и охлаждения соединение должно быть подвергнуто визуальному осмотру. Если в контрольных окнах фитинга не видно подъёма материала или подъём неравномерный, это может быть признаком того, что энергия сварки не была передана в достаточном объёме. В дополнение к визуальному осмотру следует фиксировать параметры сварки, дату, время и данные оператора. Эта документация имеет критическое значение как с точки зрения обеспечения качества, так и для отслеживания источника возможной проблемы.
Устраните ошибки с помощью правильного оборудования
- Используйте подходящий для фитинга скребковый инструмент и обеспечьте достаточную ширину зачистки
- После зачистки поверхности очистите её одобренным очистителем и не вставляйте в фитинг до высыхания
- Зафиксируйте ось с помощью центрирующего приспособления и фиксирующего хомута
- Сохраняйте положение на протяжении всего цикла сварки и до истечения времени охлаждения
- Проверяйте точность считывания штрих-кода перед каждой операцией
- Регулярно проверяйте соединения терминалов на надёжность и чистоту
- Принимайте защитные меры в зависимости от условий окружающей среды; не начинайте сварку в неблагоприятных условиях
Часто задаваемые вопросы
Почему зачистка поверхности так важна при электромуфтовой сварке?
Если слой окисления на поверхности трубы не зачистить, полное сплавление с фитингом не будет достигнуто; это серьёзно снижает прочность соединения и повышает риск утечки.
Что произойдёт, если выполнить сварку на поверхности, содержащей влагу?
Тепло сварки мгновенно испаряет влагу, образуя пустоты и поры в зоне сварки; это негативно сказывается на механической прочности. Перед сваркой необходимо убедиться в полной сухости поверхностей.
Можно ли использовать соединение, если цикл сварки был прерван на середине?
Нет. Незавершённый цикл сварки не может считаться действительным; фитинг следует снять и выполнить процедуру заново с новым фитингом.
Почему параметры следует считывать со штрихкода, а не вводить вручную?
Штрих-код безошибочно передаёт значения напряжения и времени, установленные производителем и специфичные для данного фитинга. Ручной ввод повышает риск ввода неверного значения и может привести к отклонениям в энергии сварки.
Что произойдёт, если переместить сварное соединение до соблюдения времени охлаждения?
Если зону сварки потревожить до её полного остывания, возникающие напряжения могут нарушить целостность соединения. Фиксирующие хомуты нельзя снимать до завершения установленного производителем времени охлаждения.
Оборудование и техническая поддержка Fortiweld
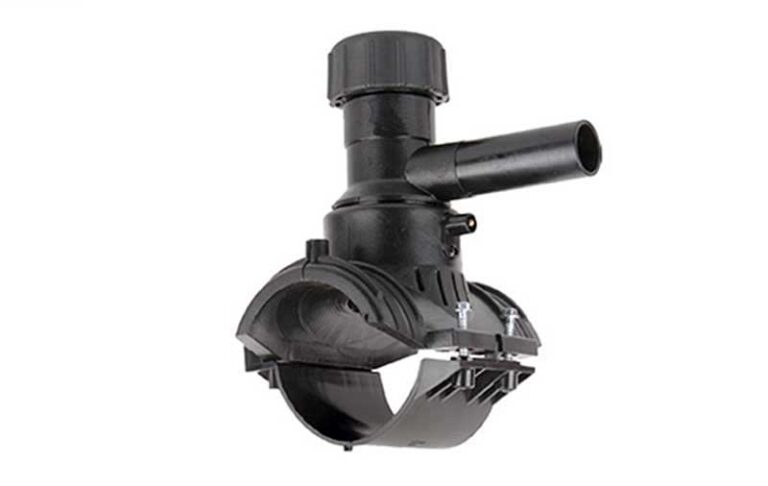
Для получения надежного результата в процессах электромуфтовой сварки выбор правильных фитингов так же важен, как и выбор правильного аппарата. Fortiweld электрофузионные сварочные аппараты и электромуфтовые фитинги HDPE, разработаны с учетом требований полевых условий. При сочетании правильного оборудования и правильного применения электромуфтовая сварка обеспечивает надежные, долговечные и отслеживаемые соединения. Для получения консультации по применению, адаптированной к вашему проекту, с нашей страницы контактов вы можете связаться с нашей технической командой.