يُعد لحام الانصهار الكهربائي أحد أكثر الطرق فعالية لإنشاء وصلات موثوقة وطويلة الأمد في أنظمة أنابيب HDPE؛ إلا أن الغالبية العظمى من أخطاء التطبيق قابلة للتفادي. يمنع المعدات الصحيحة والمشغّل الواعي والتحضير الدقيق حدوث هذه الأخطاء. في هذا الدليل، نتناول أكثر أخطاء لحام الانصهار الكهربائي شيوعًا في الميدان وأسبابها والحلول العملية التي يمكن تطبيقها لمواجهتها.
يقوم المبدأ الأساسي لطريقة لحام الانصهار الكهربائي على إمداد أسلاك المقاومة الموضوعة داخل القطعة الموصلة بالطاقة الكهربائية لتوليد الحرارة وصهر مادة الأنبوب والقطعة الموصلة في منطقة الاتصال ودمجهما معًا. يعتمد نجاح هذه العملية إلى حد كبير على التحضير المسبق. كل خطأ يحدث في مرحلة التحضير يتحول إلى نقطة ضعف غير مرئية بعد اكتمال اللحام، ولا يظهر بوضوح إلا عندما تصبح الظروف البيئية أكثر صعوبة، أو يرتفع الضغط، أو تحت التحميل الدوري طويل الأمد.
أخطاء تحضير السطح والكشط
الكشط غير الكافي أو الخاطئ
يؤثر كشط سطح الأنبوب بشكل صحيح في اللحام بالصهر الكهربائي بشكل مباشر على جودة اللحام. عند عدم إجراء الكشط أو الاكتفاء بمسح السطح فقط، تظل طبقة الأكسدة على الأنبوب؛ مما يمنع الاندماج الكامل بين الوصلة والأنبوب أثناء اللحام. كحل، يجب إجراء كشط منتظم وبعمق كافٍ على طول محيط الأنبوب باستخدام أداة كشط مناسبة، ويجب أن تكون المنطقة المكشوطة أوسع من المطلوب. يجب عدم لمس السطح باليد بعد الكشط؛ ويجب الانتباه إلى هذه الخطوة لمنع انتقال الزيوت والأوساخ.
الأسطح الملوثة أو الزيتية
حتى لو تم الانتهاء من الكشط، فإن تلوث السطح لاحقًا يعرض موثوقية اللحام للخطر. هذا الوضع الذي يتكرر حدوثه في الموقع ينتج عن زيوت القفازات، أو الغبار، أو التلوث البيئي. للتنظيف، يجب استخدام المحلول المعتمد من الشركة المصنعة فقط؛ ويجب تحريك قطعة قماش التنظيف في اتجاه واحد وتجنب لمس القماش. بعد اكتمال العملية، لا ينبغي إدخال الأنبوب في الوصلة قبل أن يجف السطح تمامًا.
أخطاء المحاذاة والتثبيت
انحراف محور الأنبوب
عندما لا تكون محاور الوصلة والأنبوب على نفس الاستقامة، تتولد إجهادات غير منتظمة في منطقة اللحام. قد يؤدي هذا الوضع إلى ضعف هيكلي أثناء اللحام وبعده على حد سواء. يمنع استخدام أدوات المحاذاة وملاقط التثبيت هذا الخطأ إلى حد كبير. من الضروري الحفاظ على التثبيت حتى تكتمل دورة اللحام وينتهي وقت التبريد؛ حيث إن التحريك المبكر يضر بسلامة الوصلة.
عمق الإدخال غير الكافي
يؤدي عدم إدخال الأنبوب بشكل كافٍ في الوصلة إلى عدم اندماج الأسطح التي تظل خارج منطقة التسخين أثناء اللحام. ينتج هذا الخطأ غالبًا عن تجاهل علامات التحقق من الإدخال. كحل، يجب اعتماد علامة عمق الإدخال الموجودة على كل وصلة، ودفع الأنبوب حتى هذا الخط والتحقق منه قبل التثبيت. غالبًا ما يتم إغفال هذه الخطوة البسيطة ولكن الحاسمة أثناء العمل تحت ضغط الوقت في الموقع.
أخطاء الرطوبة والظروف البيئية
اللحام على سطح مبلل أو رطب
عند وجود رطوبة على سطح الأنبوب أو داخل الوصلة، فإن الحرارة المتولدة أثناء اللحام تبخر هذه الرطوبة فجأة؛ مما يمهد الطريق لتشكل فراغات ومسام دقيقة في منطقة اللحام. لا ينبغي تحت أي ظرف من الظروف إخضاع الأنابيب والوصلات المعرضة للمطر أو الندى أو التكثيف لعملية اللحام قبل تجفيفها تمامًا. إذا لزم الأمر، يمكن تطبيق تجفيف محكوم باستخدام مسدس حراري؛ ولكن يجب الحرص في هذه المرحلة على عدم إتلاف المادة.
الرياح ودرجة الحرارة المنخفضة
في الموقع المفتوح، تتسبب الرياح في تبريد غير منتظم لمنطقة اللحام؛ بينما يشتت الهواء البارد حرارة اللحام بسرعة مفرطة، مما يؤدي إلى عدم تحقيق انصهار كافٍ. في هذه الظروف، يجب استخدام خيمة لحام أو حاجز واقٍ؛ ويجب مراعاة التغييرات التي توصي بها الشركة المصنعة في إعدادات المعلمات وفقًا لدرجة الحرارة المحيطة. إن تجاهل الظروف البيئية يمهد الطريق لعدم كفاءة اللحام الذي يبدو مكتملاً وخاليًا من المشاكل في الظاهر.
أخطاء المعايير
إدخال جهد أو مدة خاطئة
تعمل ماكينة اللحام بالصهر الكهربائي بالمعلمات التي يتم الحصول عليها من الباركود أو رمز الاستجابة السريعة الموجود على الوصلة. يؤدي الخطأ في قراءة هذا الرمز أو الخطأ المرتكب أثناء إدخال المعلمات يدويًا إلى طاقة لحام غير كافية أو مفرطة. يجب التحقق من نظافة قارئ الباركود وعمله بشكل صحيح قبل كل استخدام؛ وإذا كان سيتم الإدخال يدويًا، فيجب نقل القيم الموجودة على عبوة الوصلة بعناية.
انقطاع الدورة في منتصفها
يؤدي انقطاع دورة اللحام لأي سبب قبل اكتمالها إلى لحام غير مكتمل في منطقة الاتصال. قد تتسبب انقطاعات الطاقة، أو انفصال الكابلات، أو خطأ المشغل في حدوث هذه الانقطاعات. إذا انقطعت الدورة في المنتصف، فلا يمكن قبول اللحام؛ ويجب فك الوصلة وإعادة العملية من البداية باستخدام وصلة جديدة. لا ينبغي إطلاقًا إعادة تشغيل الدورة دون قطع؛ لأن المادة التي تم تسخينها جزئيًا بالفعل تتصرف بشكل مختلف عند تزويدها بالطاقة للمرة الثانية وقد تؤدي إلى نتائج غير متوقعة.
أخطاء الكابل والطرف
اتصال طرفي مفكوك أو متسخ
يجب أن يكون الاتصال بين أطراف الماكينة وأطراف الوصلة كاملاً ونظيفًا. تزيد الأطراف المرتخية من المقاومة، فتقل الطاقة المنقولة ويصبح اللحام غير كافٍ. يجب فحص أطراف التوصيل بانتظام، والحفاظ على نظافة الأسطح، والتحقق من إحكام الاتصال قبل كل عملية لحام. كما يجب ضمان أمان الوضعية لمنع سحب الكابل أو تعثره أثناء اللحام.
غالبًا ما تندرج مشاكل أطراف التوصيل تحت فئة الأخطاء الصامتة; حيث تظهر الماكينة أنها أكملت الدورة، ولكن الطاقة المنقولة تظل أقل من الكافية. لهذا السبب، يحظى بروتوكول الفحص بعد اللحام بأهمية لا تقل عن التحضير المسبق.
الفحص والتوثيق بعد التبريد
بعد اكتمال دورة اللحام والتبريد، يجب إخضاع التوصيل للفحص البصري. إذا لم يظهر ارتفاع للمادة في نوافذ الفحص الخاصة بالوصلة أو كان هناك ارتفاع غير منتظم، فقد يكون ذلك إشارة إلى عدم انتقال طاقة اللحام بشكل كافٍ. بالإضافة إلى الفحص البصري، يجب تسجيل معلمات اللحام والتاريخ والوقت ومعلومات المشغل. يعد هذا التوثيق أمرًا بالغ الأهمية لضمان الجودة ولتتبع مصدر أي مشكلة محتملة.
تخلّص من الخطأ بالمعدات الصحيحة
- استخدم أداة كشط مناسبة للوصلة وحافظ على عرض كشط كافٍ
- بعد كشط السطح، نظفه بمنظف معتمد ولا تقم بتركيبه في الوصلة قبل أن يجف
- قم بقفل المحور باستخدام أداة المحاذاة وملاقط التثبيت
- حافظ على الوضعية طوال دورة اللحام وحتى انتهاء وقت التبريد
- تحقق من دقة قراءة الباركود قبل كل عملية
- افحص توصيلات أطراف التوصيل بانتظام من حيث الإحكام والنظافة
- اتخذ تدابير وقائية وفقًا للظروف البيئية؛ ولا تبدأ اللحام في الظروف المعاكسة
الأسئلة الشائعة
لماذا يُعد كشط السطح بهذا القدر من الأهمية في لحام الانصهار الكهربائي؟
إذا لم يتم كشط طبقة الأكسدة الموجودة على سطح الأنبوب، فلا يمكن تحقيق اندماج كامل مع الوصلة؛ مما يقلل بشكل كبير من قوة التوصيل ويزيد من خطر التسرب.
ماذا يحدث إذا تم اللحام على سطح يحتوي على رطوبة؟
تبخر حرارة اللحام الرطوبة فجأة، مما يؤدي إلى تشكل فراغات ومسام في منطقة اللحام؛ وهو ما يؤثر سلبًا على المقاومة الميكانيكية. يجب التأكد من جفاف الأسطح تمامًا قبل اللحام.
هل يمكن استخدام الوصلة إذا انقطعت دورة اللحام في منتصفها؟
لا. لا يمكن قبول دورة اللحام غير المكتملة كدورة صالحة؛ يجب فك الوصلة وإعادة العملية من البداية باستخدام قطعة جديدة.
لماذا يجب قراءة المعايير من الباركود وعدم إدخالها يدويًا؟
ينقل الباركود قيم الجهد والوقت المحددة من قبل الشركة المصنعة والخاصة بتلك الوصلة دون أخطاء. يزيد الإدخال اليدوي من خطر كتابة قيم خاطئة وقد يؤدي إلى انحرافات في طاقة اللحام.
ماذا يحدث إذا تم تحريك وصلة اللحام دون الالتزام بمدة التبريد؟
إذا تم تحريك منطقة اللحام قبل أن تبرد تمامًا، فإن الإجهادات الناتجة قد تُخل بسلامة الوصلة. لا يجب إزالة مشابك التثبيت قبل اكتمال مدة التبريد التي حددها الشركة المصنعة.
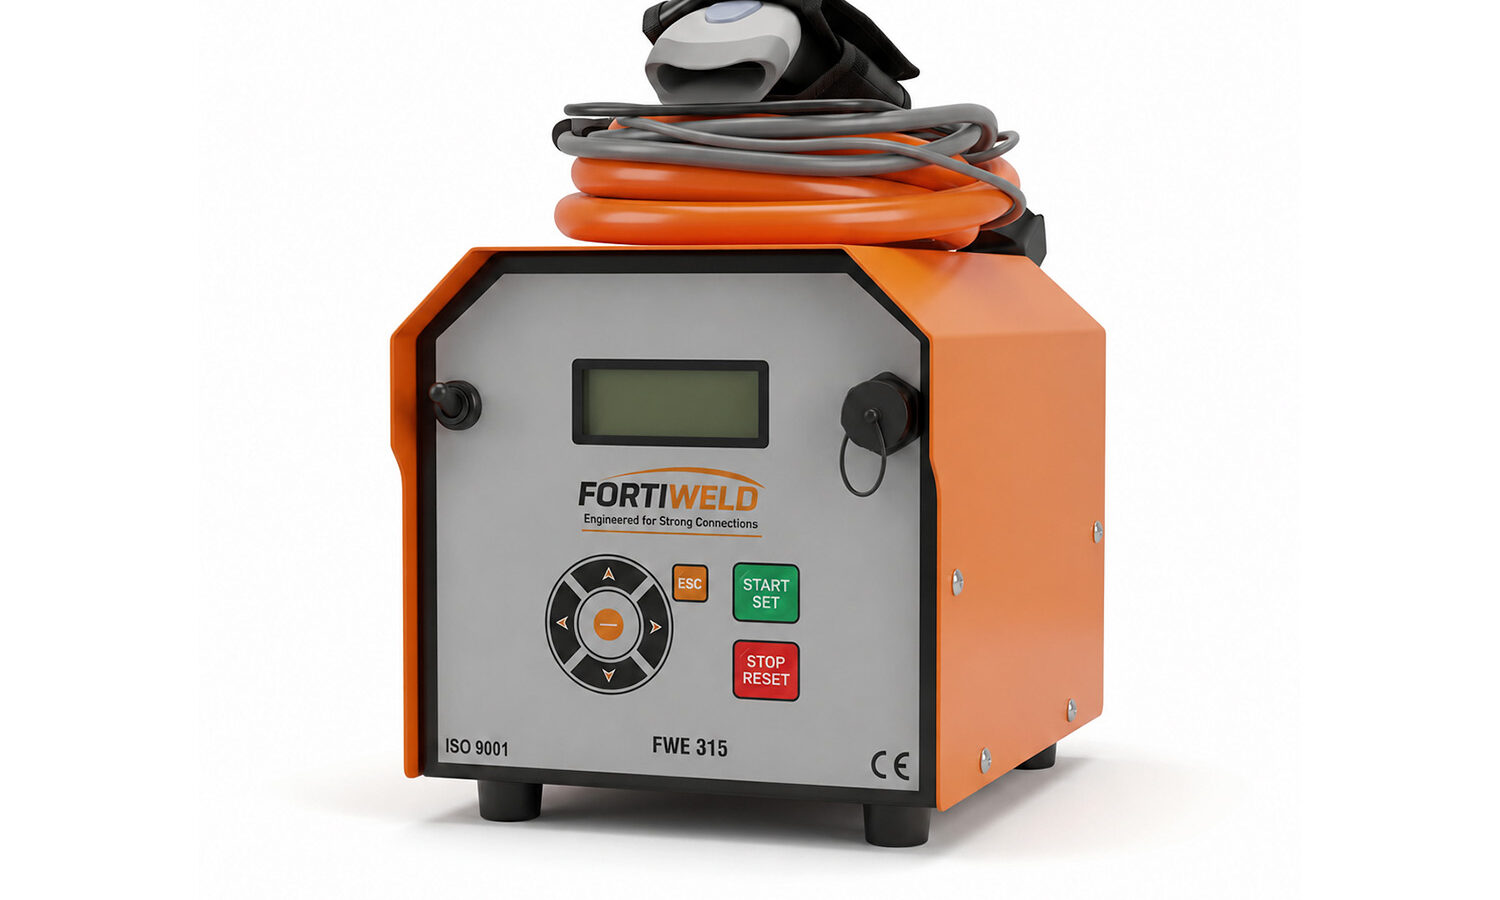
معدات Fortiweld والدعم الفني
للحصول على نتائج موثوقة في تطبيقات اللحام بالاندماج الكهربائي، فإن اختيار الوصلات المناسبة لا يقل أهمية عن اختيار الآلة المناسبة. Fortiweld آلات لحام الاندماج الكهربائي و وصلات HDPE للاندماج الكهربائي, مصممة لتلبية متطلبات ظروف الموقع. عندما يجتمع المعدات الصحيحة مع التطبيق الصحيح، يقدم اللحام بالاندماج الكهربائي وصلات موثوقة وطويلة العمر وقابلة للتتبع. للحصول على استشارة تطبيقية خاصة بمشروعك من صفحة الاتصال الخاصة بنا يمكنكم التواصل مع فريقنا الفني.