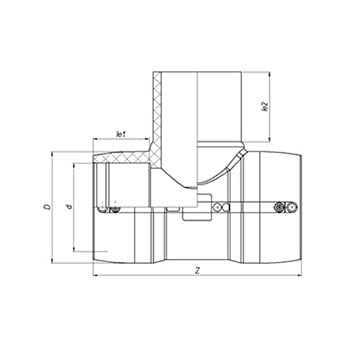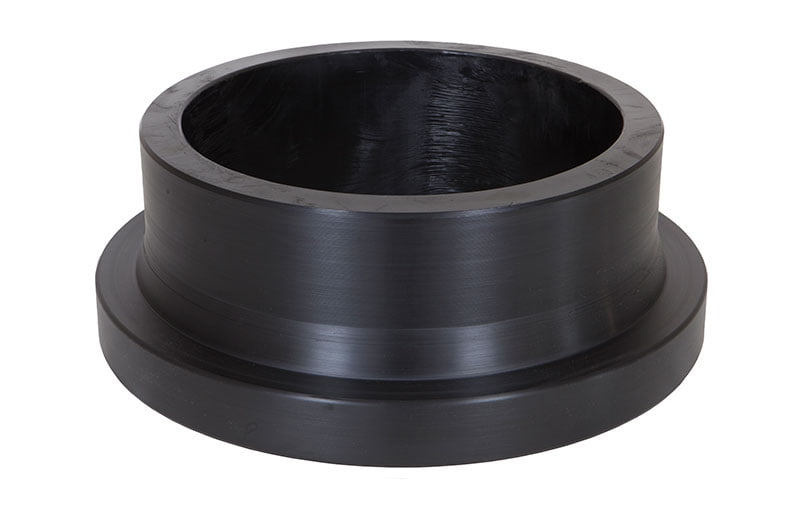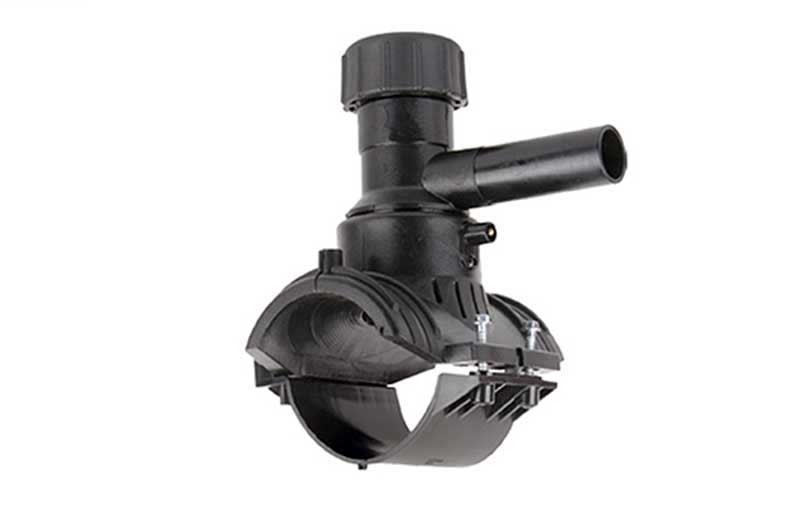
Elektrofüzyon ek parça seçimi, boru sisteminin uzun ömürlü ve sızdırmaz çalışması açısından en belirleyici kararlardan biridir. Yanlış seçilmiş ya da hatalı monte edilmiş bir ek parça, maliyetli onarımlara ve sistem duruşlarına yol açabilir. Bu rehberde doğru ek parça seçimi için dikkat edilmesi gereken kritik noktaları ele alıyoruz.
Elektrofüzyon Ek Parçaların Boru Sistemindeki Rolü
Elektrofüzyon ek parçalar; manşon, dirsek, T-bağlantı (semer), kapak ve redüksiyon gibi çeşitli geometrilerde üretilir. Her biri, boru hattının farklı noktalarında belirli bir işlevi yerine getirir: hattı uzatmak, yön değiştirmek, çap geçişi yapmak veya hasar gören bir bölümü onarmak. Bu parçaların iç yüzeyine gömülü bakır direnç teli, elektrofüzyon kaynak makinasından gelen akımla ısınarak polietilen boru yüzeyleriyle moleküler düzeyde kaynaşır. Sonuç, boruyla eş mukavemette bir birleştirme noktasıdır.
HDPE elektrofüzyon ek parçaların doğru seçilmesi ve uygun şekilde monte edilmesi, bu yüksek kaliteli birleştirmenin gerçekleşebilmesinin ön koşuludur. Mevcut Fortiweld ek parça modellerini incelemek için HDPE elektrofüzyon ek parçaları kategorimizi ziyaret edebilirsiniz.
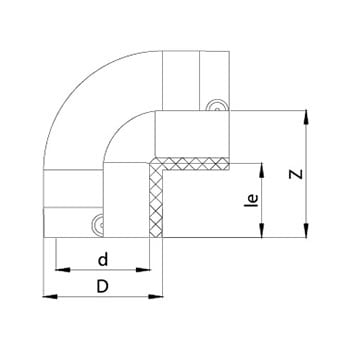
Seçimde Dikkat Edilmesi Gereken Kriterler
Çap ve SDR Uyumu
Elektrofüzyon ek parçanın nominal çapı, bağlanacağı borunun dış çapıyla uyumlu olmalıdır. Farklı SDR (standart boyut oranı) serilerindeki borular, et kalınlıkları farklı olduğundan aynı nominal çap değerine sahip olsalar bile ek parçanın iç geometrisiyle tam oturumu sağlanamayabilir. Bu durum kaynak kalitesini doğrudan etkiler. Çap ve SDR uyumunu ürün sayfasında ya da teknik ekibimizle teyit etmenizi öneririz.
Malzeme Sınıfı ve Hammadde Kalitesi
HDPE100+ hammaddesiyle üretilen ek parçalar, standart PE 100 ürünlere kıyasla geliştirilmiş çentik direnci ve uzun dönem hidrostatik mukavemet sunar. Özellikle doğalgaz taşıma hatları, içme suyu ana iletim hatları ve mekanik yüke maruz boru sistemlerinde malzeme sınıfının doğru belirlenmesi kritik önem taşır. Ek parça üzerindeki hammadde kodu ve üretici sertifikasyonu bu konuda temel referanslardır.
Standart Uygunluğu ve Sertifikasyon
Kullanılacak ek parçaların ilgili ulusal ve uluslararası standartlara uygun olduğunu gösteren belgeler, özellikle kamu ihalelerinde ve denetlenen projelerde zorunlu olabilir. Tedarikçinizden ürün test raporları ve uygunluk beyanlarını talep etmeniz, ilerleyen süreçteki denetim süreçlerini kolaylaştıracaktır.
Barkod ve Kaynak Parametresi Etiketleri
Kaliteli elektrofüzyon ek parçalar üzerinde bir barkod veya veri matrisi bulunur. Bu kod, elektrofüzyon kaynak makinasının ek parçaya özgü akım süresi ve soğuma süresi parametrelerini otomatik okumasını sağlar. Etiketi olmayan, hasar görmüş veya tanımlanamayan ek parçalar kullanılmaktan kaçınılmalı; parametreler elle giriliyorsa üretici teknik verilerine kesinlikle uyulmalıdır.
Doğru Montaj Hazırlığı
Yüzey Temizliği ve Kazıma İşlemi
Elektrofüzyon kaynağının başarısı büyük ölçüde yüzey hazırlığına bağlıdır. Boru dış yüzeyindeki oksidasyon tabakası, toz, gres ve nem moleküler kaynaşmayı engeller. Kaynak yapılacak bölüm, belirli bir derinliğe kadar özel kazıma aleti ile soyulmalı, ardından uygun bir temizleyiciyle yağdan arındırılmalıdır. Soyulmuş yüzeye el ile dokunulmamalıdır.
Hizalama ve Sabitleme
Kaynak sırasında boru ve ek parçanın eksene hizalı ve hareketsiz durması zorunludur. Sabitleme aparatları veya hizalama klipsleri bu amaçla kullanılır. Kaynak esnasında ya da soğuma sürecinde oluşan herhangi bir hareket, birleştirme kalitesini bozabilir.
Çevresel Koşullar
Yoğun rüzgar, aşırı nem veya düşük sıcaklık, kaynak kalitesini olumsuz etkileyebilir. Bu koşullarda çadır, rüzgar siperi veya ısıtıcı kullanımı gibi koruyucu önlemler alınmalıdır. Kesin sınır değerleri için ek parça üreticisinin teknik belgelerine ve elektrofüzyon makinasının kullanım kılavuzuna başvurmanız önerilir.
Uygun makine modeli hakkında bilgi almak için elektrofüzyon kaynak makineleri sayfamızı inceleyebilirsiniz.
Hangi Ek Parça Türü Hangi Durumda Kullanılır?
- Manşon (düz bağlantı): Aynı çaptaki iki boruyu eklemek ya da hasar gören bir bölümü onarım parçasıyla köprülemek için kullanılır.
- Dirsek (90° veya 45°): Boru hattında yön değişikliği gereken noktalarda tercih edilir. Dar alanlarda ya da sabit engeller çevresinde boru güzergahı oluştururken idealdir.
- Eşit T veya redüksiyon T (semer): Ana hattan bir kol açmak gerektiğinde kullanılır. Mevcut bir hatta delik açılarak bağlantı yapılmasına imkân tanır.
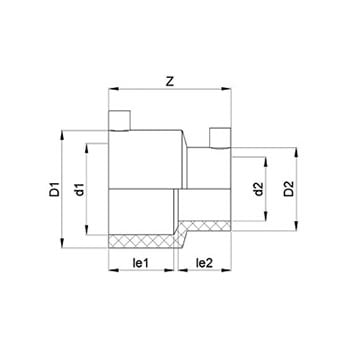
- Redüksiyon manşonu: Farklı çaplardaki boruların birleştirilmesi gerektiğinde tercih edilir; çap geçiş noktalarında sızdırmaz bir bağlantı sağlar.
- Kapak (end cap): Boru hattını sonlandırmak veya geçici olarak kapatmak amacıyla kullanılır.
Doğru Seçim İçin Son Kontrol Listesi
Elektrofüzyon ek parça seçiminizi tamamlamadan önce aşağıdaki soruları yanıtlamanız hata riskini minimize eder:
- Boru dış çapı ve SDR değeri doğrulandı mı?
- Hammadde sınıfı (PE 100 / HDPE100+) proje şartnamesine uygun mu?
- Ek parça üzerindeki barkod etiketi okunabilir durumda mı?
- Standart uygunluk belgesi temin edildi mi?
- Kaynak öncesi yüzey hazırlık malzemeleri (kazıyıcı, temizleyici, sabitleme aparatı) hazırda mı?
Ek parça seçimi veya teknik uyumluluk konusunda destek almak için iletişim sayfamızdan teknik ekibimize ulaşabilirsiniz.
Sıkça Sorulan Sorular
HDPE elektrofüzyon ek parçalar hangi boru çaplarıyla uyumludur?
Elektrofüzyon ek parçalar geniş bir çap yelpazesini kapsayacak şekilde üretilmektedir. Belirli çap aralığı ve SDR uyumu için ürün sayfasını incelemeniz ya da teknik ekibimize danışmanız önerilir; yanlış eşleştirme kaynak kalitesini olumsuz etkiler.
Elektrofüzyon ek parça ile enjeksiyon ek parça arasındaki fark nedir?
Elektrofüzyon ek parçalar, iç yüzeylerine gömülü direnç teliyle elektrik akımı aracılığıyla boru yüzeyine kaynaşır; mekanik bağlantı gerekmez. Enjeksiyon ek parçalar ise sıkıştırma ya da vida mekanizmalarıyla bağlanır ve farklı uygulama koşullarına yöneliktir. Hangi türün projenize uygun olduğunu teknik ekibimize sormaktan çekinmeyin.
Ek parça üzerindeki barkod okunamazsa ne yapmalıyım?
Barkod okunamıyorsa veya etiket hasar görmüşse, üretici teknik belgelerinden kaynak parametrelerini (akım süresi, soğuma süresi) elde etmeli ve makineye elle girmelisiniz. Hasarlı etiketli ek parçaları kritik hatlar için kullanmaktan kaçınmanız önerilir.
Soğuk havalarda elektrofüzyon kaynak yapılabilir mi?
Düşük sıcaklıklar kaynak kalitesini etkileyebilir. Belirli sıcaklık sınırları ek parça ve makine üreticisinin teknik belgelerinde belirtilmiştir. Soğuk havalarda rüzgar siperi ve ön ısıtma gibi önlemler uygulanabilir; ancak kesin limitler için teknik dökümanları incelemeniz gerekir.
Elektrofüzyon ek parçaların raf ömrü var mıdır?
Polietilen ek parçalar UV ışığı ve ozon gibi dış etkenlere maruz kaldığında zamanla bozunabilir. Üretici tarafından belirtilen depolama koşullarına (kuru, serin, karanlık ortam; orijinal ambalajında saklama) uyulması raf ömrünü uzatır. Depolama süresi ve koşulları için ürün teknik sayfasını veya teknik ekibimizi referans alınız.
Sıkça Sorulan Sorular